Panduan Injeksi Plastik · Diperbarui 3 Oktober 2026
Serat Mengambang pada PA6 GF30: 9 Penyesuaian Mesin Injeksi yang Benar-Benar Mengatasinya
Bercak putih, kusam, dan agak kasar di permukaan produk PA6 GF30 Anda — itu serat mengambang, salah satu cacat paling umum pada nilon berpenguat serat kaca. Kabar baiknya: ini hampir selalu masalah proses. Biasanya bisa dikurangi atau dihilangkan dengan menyesuaikan mesin, tanpa mengganti material atau membuat cetakan baru. Di bawah ini adalah perbaikan sesuai urutan yang kami coba di lantai produksi, dengan rentang parameter dari hasil uji produksi nyata.
Daftar Isi
1. Apa itu serat mengambang dan bagaimana mengenalinya
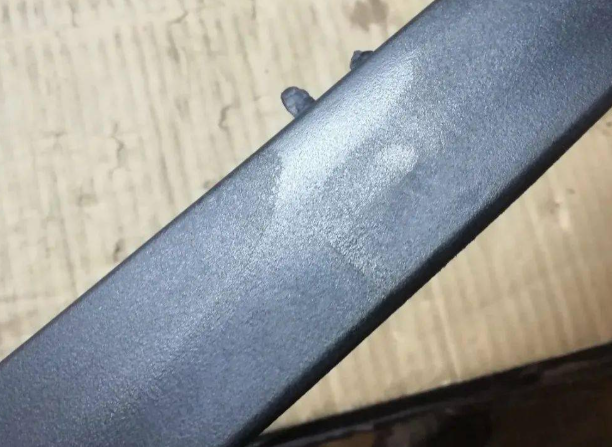
Serat mengambang (disebut juga fiber show, atau fu xian 浮纤 dalam bahasa Cina) tampak sebagai bercak atau garis putih kusam dan agak kasar di permukaan produk. Dengan kaca pembesar, Anda bisa melihat serat kaca individual mencuat dari permukaan. Kondisi ini paling parah di dekat gate, di ujung pengisian, di sekitar garis las, dan pada rusuk tipis — tempat lelehan harus berbelok, melambat, atau menyatu.
Kondisi ini sering tertukar dengan belang perak akibat lembab. Cara cepat membedakannya: belang perak terlihat mengkilap, mengikuti arah aliran, dan biasanya hilang setelah material dikeringkan dengan benar. Serat mengambang tetap ada meski material kering sempurna, dan permukaannya terasa kasar seperti amplas halus.
Mengapa penting: penolakan kosmetik adalah biaya yang jelas, tapi serat yang terekspos juga merusak daya rekat cat, dan pada permukaan geser atau seal mempercepat keausan. Jadi ini bukan sekadar masalah penampilan.
2. Mengapa ini terjadi (baca dulu sebelum menyentuh mesin)
Serat kaca adalah partikel padat — biasanya berdiameter 10–13 µm dengan panjang tertahan sekitar 0,2–0,4 mm di dalam lelehan. Matriks PA6 adalah cairan. Saat pengisian, lelehan maju dengan "aliran air mancur" (fountain flow): material di bagian depan menggelinding dari inti menuju dinding cetakan dan membeku di sana. Resin, yang lebih encer, bergerak lebih cepat dari serat; serat terbawa ke permukaan dan terperangkap di kulit yang membeku sebelum resin sempat menutupinya.
Tiga hal memperparahnya: cetakan dingin, yang menciptakan kulit beku tebal; suhu lelehan rendah, yang membuat resin kental dan kurang membasahi serat; serta kandungan kaca yang tinggi — pada 30% jumlah seratnya memang lebih banyak, jadi lebih banyak pula yang berakhir di permukaan.
Karena itu setiap penyesuaian di bawah ini mengejar salah satu dari dua tujuan: menutup serat dengan kulit resin yang lebih tebal, atau menjaga serat tetap tersebar merata di inti. Ingat itu, dan perubahan parameter tidak akan terlihat acak lagi.
3. Sembilan penyesuaian, sesuai urutan yang kami coba
3.1 Keringkan material dengan benar (selalu langkah pertama)
PA6 menyerap lembab dengan cepat. Kantong yang sudah dibuka bisa menyerap lembab berbahaya dalam hitungan jam, dan lembab itu berubah menjadi uap di dalam silinder — menghasilkan belang perak yang sering salah didiagnosis sebagai serat mengambang.
Keringkan pada 80–90 °C selama 4–6 jam di pengering dehumidifying, dengan target kadar air di bawah 0,1%. Periksa dengan moisture meter jika Anda punya. Jaga material kering tetap tertutup dan umpankan melalui pengering hopper; jangan biarkan berdiam di hopper semalaman. Dan jangan terlalu lama mengeringkan: waktu sangat lama di atas 100 °C mulai mengoksidasi material dan bisa membuat produk kuning serta getas. Lihat panduan lengkap pengeringan nilon kami untuk detailnya.
3.2 Naikkan suhu lelehan (langkah kedua)
Untuk PA6 GF30, profil silinder yang umum adalah belakang 240–250 °C, tengah 250–260 °C, depan 260–270 °C, nosel 265–275 °C. Jaga suhu lelehan aktual di bawah sekitar 300 °C.
Jika masalah Anda adalah serat mengambang dan setelan saat ini berada di ujung bawah jendela itu, naikkan seluruh profil 10–20 °C. Viskositas yang lebih rendah berarti resin membasahi serat lebih baik dan kulit lebih mudah menutupnya. Perhatikan munculnya kekuningan atau bau terbakar — itu batas atas Anda.
3.3 Naikkan suhu cetakan (langkah ketiga — biasanya tuas paling ampuh)
Suhu cetakan untuk PA6 GF30 sebaiknya minimal 80 °C. Untuk produk kosmetik, 90–100 °C, dan 110–120 °C jika Anda memakai cetakan panas/dingin (variotherm).
Cetakan panas memperlambat pembekuan kulit, sehingga resin punya waktu menutup serat. Jika serat mengambang terkonsentrasi di gate dan ujung pengisian, lonjakan suhu cetakan 20–30 °C biasanya cukup untuk membuatnya hilang. Imbalannya adalah siklus lebih lama — itu harga untuk permukaan yang bagus.
3.4 Atur kecepatan injeksi bertingkat (langkah keempat)
Aturan umumnya: isi dengan cepat. Kecepatan injeksi tinggi mengurangi selisih kecepatan antara resin dan serat, sehingga keduanya bergerak bersama dan serat tetap di dalam. Pengisian lambat memberi waktu serat untuk terpisah dan mengambang.
Tapi jangan sekadar memasang satu kecepatan tinggi. Gunakan profil: start lambat pada 10–15 mm pertama untuk menghindari jetting di gate, tengah cepat, lalu pelambatan pada 5–10 mm terakhir sebelum switch-over untuk menghindari flash dan memperbaiki area ujung pengisian. Jika produk punya rusuk tipis, perlambat sedikit saat melewatinya.
3.5 Sesuaikan tekanan balik dan kecepatan ulir (langkah kelima)
Tekanan balik sedikit lebih tinggi daripada yang Anda pakai untuk PA6 tanpa penguat membantu mendispersikan kaca secara merata di lelehan. Rentang praktisnya 0,5–1,5 MPa (sekitar 5–15 bar di kebanyakan mesin; baca satuan pada layar mesin Anda). Naikkan bertahap sekitar 0,2–0,3 MPa dan amati permukaannya setelah setiap langkah.
Tekanan balik berlebihan mematahkan serat dan membuat lelehan kepanasan — Anda akan melihat kekuningan dan bau tak sedap sebelum melihat produk yang lebih baik. Jaga kecepatan ulir moderat, sekitar 30–50 rpm, agar kaca tidak dihancurkan selama plastisisasi.
3.6 Periksa tekanan tahan dan titik peralihan (langkah keenam)
Tekanan tahan yang berlebihan bisa mendorong serat menembus kulit yang masih lunak. Jika serat mengambang paling parah di sekitar gate, coba turunkan tekanan tahan 10–20% dan perpendek sedikit waktu tahan, selama tidak muncul sink mark.
Pastikan juga titik peralihan (switch-over) tidak terlalu telat. Menekan berlebih pada beberapa milimeter terakhir langkah ulir tidak membantu permukaan, menambah tegangan, dan bisa memunculkan kembali masalah di gate.
3.7 Tinjau gate, runner, dan ketebalan dinding (langkah ketujuh)
Gate kecil menggeser (shear) serat dan mengonsentrasikannya; gate yang terlalu tipis untuk 30% GF adalah akar masalah yang umum. Perbesar gate atau ganti ke gate kipas atau sisi. Jaga lubang nosel cukup besar (minimal 4 mm) — nosel sempit mematahkan serat dan menciptakan lelehan kaya serat.
Masukkan lelehan ke dinding yang paling tebal, jaga panjang aliran pendek (pada dinding 1 mm, usahakan di bawah sekitar 80 mm panjang aliran untuk 30% GF), dan untuk produk kosmetik pertimbangkan gate kedua untuk memperpendek aliran.
3.8 Perbaiki ventilasi (langkah kedelapan)
Udara terperangkap terkompresi, memanas, dan mendorong serat ke permukaan — selain itu juga menyebabkan bekas terbakar di ujung pengisian. Kedalaman ventilasi untuk PA6 adalah 0,02–0,04 mm, biasanya 0,03 mm. Tambahkan ventilasi di ujung pengisian dan di garis las. Jika ventilasi tidak cukup, langkah berikutnya adalah ventilasi vakum.
3.9 Ganti material atau tambahkan aditif proses (langkah kesembilan, hanya jika proses sudah maksimal)
Turunkan kandungan kaca untuk permukaan yang terlihat (25% alih-alih 30%) jika spesifikasi mekanis mengizinkan.
Tambahkan pelumas atau flow aid yang kompatibel dengan nilon pada dosis 0,3–1%. Dosis kecil mengurangi gesekan serat/dinding; dosis besar melemahkan garis las.
Gunakan kompatibilizer (grafting anhidrida maleat) untuk memperbaiki ikatan serat/matriks — membantu permukaan dan sifat mekanis sekaligus.
Minta grade "serat mengambang rendah" atau "kosmetik" ke pemasok Anda. Beberapa grade PA6 GF30 diformulasikan dengan sizing dan coupling agent khusus untuk kualitas permukaan.
4. Referensi parameter cepat untuk PA6 GF30
Ini jendela awal yang umum. Grade dan mesin Anda akan menggesernya, jadi selalu verifikasi dengan datasheet material dan uji coba Anda sendiri.
| Parameter | Rentang umum | Catatan |
|---|---|---|
| Pengeringan | 80–90 °C × 4–6 jam, pengering dehumidifying | Kadar air ≤ 0,1%; periksa dengan moisture meter |
| Silinder belakang / tengah / depan | 240–250 / 250–260 / 260–270 °C | Nosel 265–275 °C; jangan melebihi ~300 °C |
| Suhu cetakan | 80–100 °C | 100–120 °C untuk produk kosmetik atau variotherm |
| Kecepatan injeksi | Pengisian cepat, profil 3 tahap | Lambat di gate untuk hindari jetting, lambat di akhir |
| Tekanan balik | 0,5–1,5 MPa | Naikkan bertahap; perhatikan kekuningan |
| Kecepatan ulir | 30–50 rpm | Melindungi panjang serat |
| Tekanan tahan | Moderat | Turunkan 10–20% jika area gate menunjukkan serat |
| Ventilasi | Kedalaman 0,02–0,04 mm | Ujung pengisian + garis las |
5. Kasus nyata dari lantai produksi
Seorang pelanggan kami mencetak rumah gergaji pemangkas listrik dari PA6 GF30 hitam. Tingkat penolakan karena serat mengambang sekitar 40%. Produk berjalan dengan silinder sekitar 245 °C, cetakan 60 °C, dan pengisian kecepatan tunggal.
Kami melakukan empat perubahan berurutan: (1) mengeringkan material pada 85 °C selama 5 jam, dengan kadar air terkonfirmasi di bawah 0,1%; (2) menaikkan profil silinder sekitar 15 °C; (3) menaikkan suhu cetakan dari 60 °C ke 90 °C; (4) mengganti ke profil kecepatan tiga tahap dan menaikkan tekanan balik dari sekitar 0,3 MPa ke 0,8 MPa.
Serat mengambang turun hingga hampir nol pada run penuh pertama. Waktu siklus naik sekitar 12 detik, tapi pelanggan mengirim produk tanpa pengerjaan ulang. Pelajarannya: jangan mengejar satu parameter saja. Kombinasi cetakan panas, lelehan panas, dan pengisian cepat bertahap itulah yang menutup kulit.
6. Kesalahan umum yang memperparah masalah
Menyemprotkan mold release di rongga cetakan untuk "menyembunyikan" serat — ini memperburuk permukaan dan mengontaminasi garis las.
Menaikkan kecepatan injeksi tanpa menaikkan suhu cetakan — Anda dapat jetting, belang perak, dan serat tampak di gate.
Melewatkan pengeringan karena "kantongnya tersegel" — kantong tersegel pun tetap bernapas lewat pori-pori kecil, dan belang lembab salah didiagnosis sebagai serat mengambang.
Menurunkan suhu cetakan demi menghemat waktu siklus — cara tercepat untuk memunculkan kembali serat mengambang.
Menambahkan pelumas dalam dosis besar — beberapa persen flow aid bisa memangkas setengah kekuatan garis las.
7. Pertanyaan yang sering diajukan
Tidak. Belang perak terlihat mengkilap, mengikuti aliran lelehan dan biasanya hilang setelah material dikeringkan dengan benar. Serat mengambang tetap ada meski material kering dan permukaannya terasa kasar seperti amplas halus, dengan serat kaca individual terlihat di bawah pembesaran.
Menaikkan suhu cetakan ke 80–100 °C biasanya memberi perbaikan visual tercepat, tapi selalu keringkan material dengan benar lebih dulu, supaya Anda tidak mengejar belang lembab alih-alih serat mengambang.
Gunakan pengering dehumidifying pada 80–90 °C selama 4–6 jam, target kadar air di bawah 0,1%. Periksa dengan moisture meter. Kantong PA6 yang terbuka bisa menyerap lembab berbahaya dalam hitungan jam.
Umumnya tinggi, dengan profil bertahap: start lambat untuk menghindari jetting, pengisian tengah cepat, dan pelambatan sebelum switch-over. Pengisian lambat memberi waktu serat untuk terpisah dari resin dan mengambang.
Pelumas atau flow aid yang kompatibel dengan nilon pada 0,3–1% mengurangi munculnya serat di banyak kasus, tapi dosis berlebih melemahkan garis las dan sifat mekanis. Perlakukan ini sebagai langkah sebelum ganti grade, bukan obat mujarab.
Sebagian besar ini cacat kosmetik. Tapi di bagian tipis yang dibebani tinggi, atau di permukaan seal atau geser yang seratnya hilang, kinerjanya bisa turun. Memperbaiki permukaan biasanya sekaligus memperbaiki distribusi serat.
8. Ringkasan
Dalam satu kalimat: keringkan material dengan benar, naikkan suhu lelehan dan cetakan, isi dengan cepat memakai profil bertahap, jaga tekanan balik moderat — dan jika serat masih mengambang, periksa gate lalu grade materialnya. Proses dulu, material kedua, cetakan ketiga. Urutan itu menyelesaikan sebagian besar masalah serat mengambang PA6 GF30 tanpa mengeluarkan biaya cetakan baru sedikit pun.