Blog Teknis Plastik Rekayasa
Sumber daya teknis yang praktis dan didukung data, ditulis oleh para insinyur R&D Juhai Plastics. Kami membahas perbandingan bahan nilon yang dimodifikasi, panduan pemilihan tipe bahan, pemecahan masalah dalam proses pencetakan injeksi, serta topik-topik keberlanjutan. Diperbarui 5–10 kali per bulan. Berlangganan buletin kami di bawah ini untuk mendapatkan pemberitahuan mengenai panduan-panduan baru.
Artikel & Panduan Terbaru
Telusuri konten teknis terbaru kami berdasarkan topik — artikel terbaru lebih dulu, 6 per halaman. Klik artikel mana pun untuk membaca panduan lengkap dengan tabel data dan FAQ.
Rincian Formulasi PP GF30 — Resin, Serat Kaca, Agen Pengikat PP-g-MAH, dan Aditif
Di dalam resep campuran PP (polipropilena) yang diperkuat serat kaca 30%: PP homopolimer vs PP kopol···
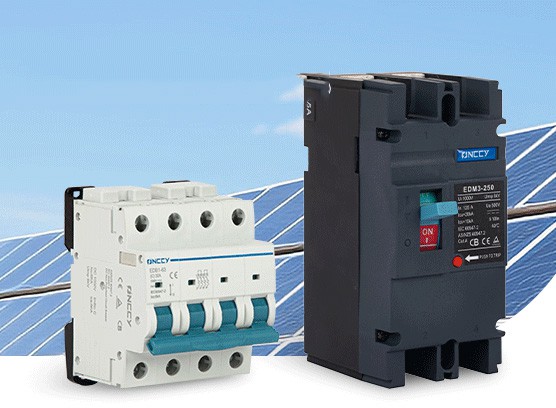
PA6 yang Dimodifikasi dalam Peralatan Listrik Tegangan Rendah — Casing MCCB & Kontaktor, Tahan Api & Keamanan Listrik
Bagaimana PA6 yang dimodifikasi (nilon 6) digunakan dalam peralatan listrik tegangan rendah — pemutu···
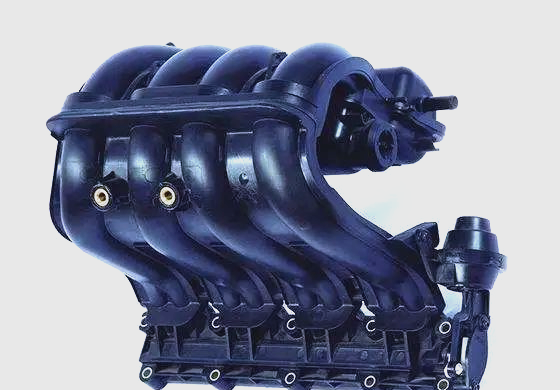
Kepatuhan Otomotif PA6 — IATF 16949, IMDS, ELV, Penuaan Panas & Spec OEM
Kepatuhan PA6 (nylon 6) untuk otomotif: core tool IATF 16949 (PPAP/APQP/FMEA), deklarasi material IM···
Standar & Kepatuhan PA6 — Metode Pengujian ISO, Persyaratan Kontak Pangan FDA, UL94, RoHS & REACH
Kerangka kepatuhan PA6 (nilon 6): Metode pengujian ISO 527/178/180/75, kontak makanan sesuai FDA 21 ···
Rincian Formulasi PA6 GF30 — Resin, Serat Kaca, Agen Pengikat, dan Aditif
Di balik resep pencampuran PA6 GF30: bagaimana viskositas resin dasar, jenis serat kaca, pengikat am···
PA6 GF30 vs PA66 GF30 — Perbandingan Data Uji ISO Secara Berdampingan
Perbandingan berdampingan sesuai standar ISO antara PA6 yang diperkuat serat kaca 30% (BFE01) dan PA···
Nilon PA6 vs PA66 — Panduan Perbandingan Material Lengkap 2026
Perbandingan teknis lengkap plastik rekayasa termodifikasi PA6 (Nilon 6) vs PA66 (Nilon 66): kekuata···
13 Cacat Umum pada Komponen Nilon GF Hasil Cetakan Injeksi & Solusinya
Panduan pemecahan masalah komprehensif untuk cacat cetakan injeksi nilon yang diperkuat serat kaca (···
Cara Memilih Kadar Serat Kaca: 15% vs 20% vs 30% vs 35% vs 50% GF dalam PA6
Panduan pemilihan praktis untuk kandungan serat kaca pada nilon PA6 yang dimodifikasi: kurva sifat m···
Pengeringan Nilon PA6 / PA66 Sebelum Proses Injeksi: Mengapa 80°C × 4 Jam Penting
Panduan langkah demi langkah untuk pengeringan awal nilon higroskopis. Menjelaskan bagaimana kadar a···
FAQ Material Plastik Paling Populer
Jawaban terpilih untuk pertanyaan yang paling sering diajukan oleh para penyuntik cetak dan insinyur OEM yang membeli plastik rekayasa termodifikasi.
Plastik glass fiber reinforced (GFR) adalah matriks polimer (PA, PP, PBT, dll) di-compound dengan chopped E-glass fiber pendek (biasanya diameter 10 μm, panjang awal 3–4 mm) menggunakan eksuder twin-screw. Fiber glass berperan sebagai filler kaku yang secara drastis meningkatkan kekakuan tensile dan flexural (modulus), heat deflection temperature, dan dimensional stability — seringkali 2–5× vs. resin dasar tanpa penguat. Trade-off meliputi impact lebih rendah (notched), shrinkage anisotropis (arah flow vs cross), dan potensi "float fiber" pada permukaan jika compound diproduksi dengan buruk atau dicetak tidak benar.
Pada kandungan glass fiber yang sama, PA6 secara signifikan lebih kuat dan lebih kaku daripada PP — sekitar 1,5–2× tensile strength lebih tinggi dan 1,8× flexural modulus lebih tinggi. PA6 juga memiliki fatigue resistance lebih baik, heat resistance lebih tinggi (HDT 190°C vs ~150°C untuk PP GF30), dan wear / friction properties sangat baik. Namun, PP lebih murah, lebih ringan (0,9 vs 1,36 g/cm³), hampir tidak menyerap kelembapan, dan memiliki chemical resistance lebih baik terhadap basa dan pelarut polar. Untuk bagian non-struktural beban rendah dengan biaya terendah, PP unggul; untuk beban mekanis dan termal menengah-tinggi, PA6 unggul.
Grade UL 94 vertical burning test mengukur kecenderungan bakar dan perilaku self-extinguishing dari spesimen 127
× 12.7 mm setelah dua penyalaan obor 10 detik. Berdasarkan urutan ketegasan:
V0
(paling ketat): total pembakaran flaming & glowing ≤ 10 s setelah setiap aplikasi api, tidak ada
tetesan partikel menyala, tidak ada burn-through pada spesimen.
V1: total pembakaran ≤ 30 s per
aplikasi, tidak ada tetesan, tidak ada burn-through.
V2: total pembakaran ≤ 30 s per aplikasi,
tetesan partikel menyala diizinkan (tetesan tersebut dapat menyulut surgical cotton di bawahnya).
Untuk
enklosur listrik / elektronik, selalu tentukan V0; V2 dapat diterima untuk housing non-listrik dengan risiko kebakaran rendah.
Semua nilon (poliamida) bersifat higroskopis — menyerap kelembapan dari udara sekitar, mencapai sekitar 1–1,5% berat pada kondisi keseimbangan di gudang khas 50% RH. Jika Anda mengekstrusi atau injection-mold nilon yang belum dikeringkan pada 250–275°C, kelembapan yang terperangkap itu menghidrolisis rantai polimer pada suhu leleh, yang menurunkan berat molekul dan menyebabkan: 1) Gelembung dan splay streak pada permukaan bagian, 2) Penurunan 20–50% pada properti mekanis (terutama impact dan elongasi), 3) Viskositas tidak teratur dan variasi berat shot-to-shot. Selalu keringkan PA6/PA66 pada 80°C selama 4 jam dalam dehumidifying (bukan hot-air only) dryer hingga kelembapan < 0,08%. Pemeriksaan moisture analyzer sebelum setiap shift adalah kebiasaan terbaik.
CTI (IEC 60112 / UL 746A) mengukur ketahanan terhadap surface electrical breakdown
(tracking) saat terpapar tetesan air terkontaminasi di bawah tegangan. Nilai berkisar dari ~100V
(buruk) hingga 600V (sangat baik).
Standar PA6/PA66 GF30: CTI ≈ 200–250V — dapat diterima untuk
housing konsumen tegangan rendah.
High-CTI PA6/PA66 (grade Juhai CT): CTI 400V atau 600V
berdasarkan formulasi — diperlukan untuk konektor listrik Eropa & Amerika Utara, basis relay,
komponen EV charging, dan switchgear di mana IEC 60335 atau UL 94 + CTI 600V ditentukan pada
gambar. Mintalah rekomendasi grade CT-400V atau CT-600V kepada insinyur kami; kami menguji setiap lot secara internal
sebelum pengiriman.
Dapatkan Panduan Teknis Baru di Kotak Masuk Anda
Berlangganan ke newsletter R&D Juhai Plastics. 2–3 email per bulan. Tidak ada spam. Tidak ada promosi berlebihan — hanya panduan material baru, tips pemrosesan, dan pembaruan material safety.