
Nilon Termodifikasi PA66 · Kelas Premium
PA66 BFE04 · Pelet PA66 Premium Penguat Serat Kaca 30%
PA66 premium dengan 30% serat kaca — dibandingkan langsung dengan Zytel 70G30HSLR. Tarik 190 MPa, HDT 250°C, hanya penyerapan air 0.6% — 40% pergeseran dimensi lebih sedikit vs PA6 setara. Lini produksi otomotif IATF 16949.
| Kekuatan Tarik (ISO 527) | 190 MPa |
|---|---|
| Modulus Lentur (ISO 178) | 8,100 MPa |
| Izod Takik @ 23°C | 18 kJ/m² |
| HDT @ 1.82 MPa | 250 °C |
| Massa Jenis | 1.38 g/cm³ |
| MVR @ 280°C / 5 kgf | 28 cm³/10 min |
| Penyerapan Air (24 jam) | 0.60% |
| Sertifikasi | IATF 16949, ISO 9001, ROHS 2.0, REACH |
Gambaran Produk & Fitur Utama
PA66 BFE04 adalah kompaun plastik rekayasa PA66 (Nilon 66) andalan kami — diproduksi di lini produksi otomotif tersertifikasi IATF 16949 khusus kami menggunakan resin dasar PA66 grade premium diperkuat dengan 30% serat kaca E chopped bersilana dicampur pada ekstruder sekrup kembar ko-rotasi torsi tinggi. Dibandingkan langsung dengan Dupont Zytel 70G30HSLR, PA66 BFE04 menghasilkan kekuatan tarik terdepan di kelasnya (190 MPa), suhu defleksi panas (250°C @1.82 MPa), dan penyerapan air keseimbangan sangat rendah (0.60%). Proses silane-sizing dan kontrol panjang serat proprietary kami menjamin adhesi antarmuka resin-serat sangat baik dengan CpK > 1.5 pada data tarik dan impak di seluruh lot produksi — konsistensi terketat di pasar PA66 tier Standar-hingga-Premium.
Keunggulan Performa Inti
HDT Panas-Tinggi 250°C dengan Layanan Kontinu 140°C: HDT terdepan industri 250°C pada 1.82 MPa dan rating suhu penggunaan kontinu UL 746B 140°C (jangka panjang) / 170°C (jangka pendek) — ideal untuk komponen underhood otomotif yang terpapar suhu coolant puncak dan profil SMT reflow.
Penyerapan Air Rendah (0.6%) untuk Stabilitas Dimensi: PA66 BFE04 hanya menyerap 0.60% air pada jenuh (ISO 62, 24jam @23°C) — 40% lebih sedikit dibanding grade PA6 GF30/35 setara. Ini langsung diterjemahkan menjadi pergeseran dimensi pasca-molding berkurang dan performa mekanik stabil di bawah kondisi layanan lembap.
Dispersi GF Premium — CpK > 1.5 Antar-Lot: Profil ekstrusi sekrup kembar teroptimasi kami dengan shear terkontrol dan konveyor serat lembut menghasilkan retensi panjang serat kaca dan kualitas wet-out yang dikonfirmasi nilai CpK di atas 1.5 pada data tarik, lentur, dan impak Izod — diverifikasi di 50+ lot produksi beruntun.
Ketahanan Tracking CTI 600V untuk Konektor Listrik HV: PA66 BFE04 mencapai CTI Performance Level 1 (≥ 600 V) sesuai IEC 60112 — memungkinkan penggunaannya pada casing konektor tegangan tinggi EV, isolator busbar, dan rangka circuit breaker industri di mana ketahanan tracking adalah syarat keselamatan kritis.
Produksi IATF 16949 + Traceability Lot Penuh: Diproduksi di lini otomotif tersertifikasi IATF 16949:2016 khusus kami. Setiap kantong 25 kg membawa nomor lot unik dengan traceability hulu penuh ke batch resin dasar, lot serat kaca, dan parameter proses compounding in-line. Dokumentasi PPAP Level 3 tersedia atas permintaan.
Aplikasi yang Direkomendasikan
Underhood Otomotif
Casing thermostat, impeller pompa air, braket manifold asupan, body katup EGR, komponen aktuator turbocharger.
Tegangan Tinggi EV
Casing konektor HV 400V/800V, isolator overmolding busbar, braket struktural modul baterai, casing charger OBC.
Roda Gigi & Bantalan Industri
Roda gigi transmisi torsi tinggi, cage bantalan, roda gigi pompa, worm wheel, dudukkan katup, wear strip, dan pemandu linier.
Casing Listrik
Basis relai, rangka circuit breaker, casing MCB/MCCB, body kontaktor, kumparan untuk solenoid suhu tinggi.
Transmisi Perkakas Daya
Rangka gearbox bor cordless, penyangga anvil impact-wrench, casing motor angle grinder, cover crankcase perkakas taman.
Panas-Tinggi Peralatan Rumah Tangga
Rangka engsel pintu oven, dudukan soleplate setrika uap, manifold pemanas mesin pencuci piring, end-bell motor pengering, komponen struktural pemanggang roti.
Sifat Mekanik & Fisik Lengkap
Semua nilai diuji sesuai standar ISO menggunakan spesimen uji serbaguna ISO cetak-injeksi 4 mm yang dikondisikan pada 23°C / 50% RH selama 16 jam (keadaan kering-sesudah-molding kecuali disebut lain). Certificate of Conformance (CoC) batch perorangan dan record kontrol proses IATF 16949 disertakan dengan setiap pengiriman.
Sifat Mekanik
| Sifat | Standar Uji | Nilai |
|---|---|---|
| Kekuatan Tarik | ISO 527 | 190 MPa |
| Modulus Elastisitas Tarik | ISO 527 | 9,200 MPa |
| Perpanjangan saat Putus | ISO 527 | 3.0 % |
| Kekuatan Lentur | ISO 178 | 280 MPa |
| Modulus Lentur | ISO 178 | 8,100 MPa |
| Izod Takik (1A), 23°C | ISO 180 | 18 kJ/m² |
| Izod Tanpa Takik (1U), 23°C | ISO 180 | 85 kJ/m² |
| Charpy Takik (1eA), 23°C | ISO 179 | 15 kJ/m² |
| Kekerasan Rockwell (Skala R) | ISO 2039-2 | R 118 |
Sifat Termal
| Sifat | Standar Uji | Nilai |
|---|---|---|
| Suhu Defleksi Panas (@ 1.82 MPa) | ISO 75/Af | 250 °C |
| Suhu Defleksi Panas (@ 0.45 MPa) | ISO 75/Bf | 265 °C |
| Suhu Pelunakan Vicat (B/50) | ISO 306 | 252 °C |
| Puncak Leleh (DSC) | ISO 11357 | 260 °C |
| Koefisien Muai Panas Linier | ISO 11359-2 | 2.8 × 10⁻⁵ °C⁻¹ (arah alir) |
| Suhu Penggunaan Kontinu (UL 746B) | UL 746B | 140 °C (jangka panjang) / 170 °C (pendek) |
Fisik, Elektrik & Pemrosesan
| Sifat | Standar Uji | Nilai |
|---|---|---|
| Massa Jenis | ISO 1183 | 1.38 g/cm³ |
| Melt Volume-Flow Rate (MVR) @280°C / 5.0 kgf | ISO 1133 | 28 cm³/10 min |
| Susut Cetakan — Arah Alir | ISO 294-4 | 0.30 % |
| Susut Cetakan — Arah Melintang | ISO 294-4 | 0.85 % |
| Penyerapan Air (24 jam, perendaman 23°C) | ISO 62 | 0.60 % |
| Resistivitas Permukaan | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Resistivitas Volume | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Kekuatan Dilektrik (waktu-singkat, 2 mm) | IEC 60243-1 | 22 kV/mm |
| Comparative Tracking Index (CTI) | IEC 60112 | CTI 1 (≥ 600 V) |
Panduan Pemrosesan & Penanganan
Parameter Injection Molding
| Parameter Proses | Rentang yang Direkomendasikan | Catatan |
|---|---|---|
| Pra-Pengeringan | 90 °C × 4 jam; hingga < 0.06% uap air | KRITIS: PA66 lebih tinggi dari PA6 — pengering dehumidifikasi dengan titik embun -40°C wajib. JANGAN gunakan 80°C. |
| Suhu Barel — Belakang / Mid1 / Mid2 / Depan / Adaptor | 250 °C / 265 °C / 280 °C / 290 °C / 288 °C | Profil suhu curam mendorong kristalinitas PA66; hindari zona belakang berlebih untuk mencegah degradasi polimer. |
| Suhu Nosel | 285 - 295 °C | Sesuaikan zona depan dalam ±5°C; gunakan nosel closed-tip untuk mencegah drooling antar shot. |
| Suhu Cetakan | 70 - 100 °C | 85-95°C disukai untuk hasil permukaan, kristalinitas, dan kualitas impregnasi GF optimal. |
| Tekanan Injeksi | 90 - 140 MPa | Tergantung ketebalan dinding dan panjang runner; konektor EV dinding tipis mungkin memerlukan rentang atas. |
| Tekanan Tahan | 65 - 85% dari tekanan injeksi | Waktu tahan: 12-30 s tergantung ketebalan dinding; lebih lama untuk bagian tebal untuk menghindari sink mark. |
| Back-Pressure Sekrup | 6 - 12 bar | Back-pressure lebih tinggi memperbaiki wet-out GF dan dispersi warna; pantau suhu leleh untuk shear overheating. |
| Kecepatan Sekrup (RPM) | 70 - 130 rpm | Kecepatan moderat meminimalkan atrisi serat sambil mencapai leleh terhomogenisasi. Kurangi bila suhu leleh melebihi 298°C. |
Penyimpanan & Masa Simpan
Simpan dalam kantong tersegel asli di bawah 35°C dan di bawah 70% kelembaban relatif. PA66 lebih higroskopis daripada PA6 — prioritaskan area penyimpanan lembab-rendah.
Jauhkan dari sinar matahari langsung dan sumber panas atau api terbuka.
Masa simpan dalam kondisi benar: 24 bulan dari tanggal produksi tercetak pada label kantong.
Sekali dibuka, gunakan isi dalam 2 minggu atau segera segel ulang dengan desikan dan keringkan ulang sebelum pemrosesan.
Kemasan, Pengiriman & MOQ
| Kemasan Standar | Kantong komposit kraft / PE tersegel panas 25 kg dengan penghalang uap air aluminium dalam; label lot IATF pada setiap kantong |
|---|---|
| Konfigurasi Palet | 40 kantong per palet ekspor standar = 1.000 kg (1 MT) per palet; stretch-wrap dengan pelindung sudut dan label ID palet |
| MOQ (Minimum Order Quantity) | 1.000 kg (1 palet penuh / 40 kantong). Lot uji coba 100 kg tersedia untuk program evaluasi otomotif/EV berkualifikasi. |
| Lead Time Stok | 3-5 hari kerja setelah pembayaran diterima (ex-works Ningbo). Syarat FOB/CIF/DDP tersedia. |
| MOQ Warna Kustom / Formulasi Kustom | 5.000 kg (5 palet); lead warna kustom 5 hari kerja, lead formulasi/aditif kustom ~10 hari kerja. |
| Pemuatan FCL 20 ft | ~ 20.000 kg (20 palet @ 1 MT) |
| Pemuatan FCL 40 ft HC | ~ 27.000 kg (27 palet @ 1 MT) |
| Dokumentasi yang Disediakan | Faktur Komersial, Packing List, Bill of Lading / AWB, Certificate of Origin, CoC (Laporan Uji dengan data lot IATF), Copy Sertifikat IATF 16949, DoC ROHS / REACH / ELV / PAHs, PPAP Level 3 atas permintaan, MSDS. |
Ulasan Pelanggan Terverifikasi
CTI 600V + penggunaan kontinu 125°C — lulus thermal shock 3000 siklus
Kami memvalidasi PA66 BFE04 untuk platform konektor tegangan tinggi EV 800V kami setelah program validasi 8 bulan. Material lulus uji glow-wire UL94 pada 850°C tanpa api, dan menyelesaikan 3000 siklus thermal shock (-40°C hingga +125°C) tanpa retak casing atau kehilangan retensi kontak. Performa CTI sangat baik — semua 120 sampel diuji mencapai 600V tracking index tanpa kegagalan. Kualitas wet-out serat kaca jauh lebih baik daripada grade impor sebelumnya, menurunkan tolak rate terkait splay dari 3.8% ke 0.4%.
Tingkat kegagalan lapangan casing thermostat turun dari 2.1% ke 0.3%
Program turbo 1.8L kami memiliki masalah warpage kronis casing thermostat saat menjalankan grade PA6 GF35 pesaing. Setelah beralih ke PA66 BFE04, kami langsung melihat manfaat HDT: CpK untuk HDT 250°C yang diukur di 5 lot produksi tetap di atas 1.67, dan pergeseran dimensi setelah perendaman coolant pada 130°C turun lebih dari separuh dibanding grade PA6 — langsung disebabkan oleh penyerapan air keseimbangan 0.6% vs 1.0%. Setelah 12 bulan SOP, tingkat kegagalan lapangan pada komponen ini turun dari 2.1% ke 0.3%. Sistem traceability lot dari Juhai sangat baik.
Minta Penawaran Kustom, Sampel, atau Datasheet
Isi formulir di bawah untuk PA66 BFE04 atau grade PA66 premium lainnya. Insinyur penjualan teknis terlatih IATF 16949 kami akan menghubungi Anda dalam 24 jam dengan datasheet penuh, harga EXW/FCA/CIF, lead time pengiriman, opsi dokumentasi PPAP, dan ketersediaan sampel. Sampel gratis 2 kg tersedia untuk tujuan evaluasi sejati (freight collect untuk internasional).
Formulir Inkuiri — PA66 BFE04 Premium 30% GF PA66
Pertanyaan yang Sering Diajukan (FAQ)
KRITIS untuk PA66 BFE04: Pra-kering material pada 90°C selama 4 JAM PENUH (bukan 80°C!) hingga uap air ≤ 0.06%. Pengering dehumidifikasi dengan titik embun -40°C wajib; pengeringan udara ambien tidak pernah cukup. Setel suhu barel dari hopper ke nosel pada 250°C / 265°C / 280°C / 290°C / 288°C. Suhu nosel 285-295°C. Suhu cetakan 70-100°C (90°C ideal untuk permukaan Class-A dan kristalinitas optimal). Tekanan injeksi 90-140 MPa, tekanan tahan 65-85% dari tekanan injeksi. Back pressure 6-12 bar dan kecepatan sekrup 70-130 rpm.
PA66 BFE04 (Premium) mengungguli PA6 GBA35 (Economy) di dua dimensi kritis. Pertama, ketahanan panas: HDT @1.82 MPa adalah 250°C vs 195°C untuk PA6 GBA35 — delta 55°C memungkinkan layanan kontinu 140°C vs 115°C. Kedua, stabilitas dimensi dari uap air: PA66 BFE04 hanya menyerap 0.60% air (ISO 62, 24jam) vs 1.00% untuk PA6 GBA35 — yaitu 40% lebih sedikit penyerapan air dan proporsional lebih sedikit pergeseran dimensi pasca-molding, kritis untuk casing thermostat dan body konektor presisi. Tradeoff: PA66 BFE04 berada di tier biaya Premium (harga ~54% lebih tinggi) dan memerlukan pengeringan 90°C vs 80°C untuk PA6.
MOQ adalah 1.000 kg (satu palet / 40 kantong × 25 kg). Pesanan stok PA66 BFE04 hitam standar dikirim dalam 3-5 hari kerja dari Ningbo. Warna kustom RAL/Pantone MOQ 5.000 kg dengan lead time 5 hari kerja; formulasi kustom atau paket aditif MOQ 5.000 kg dengan lead time ~10 hari kerja. Audit lini produksi IATF 16949 disambut dan didorong untuk program otomotif Tier 1/OEM — hubungi insinyur penjualan Anda untuk menjadwalkan kunjungan pabrik 2-3 minggu sebelumnya. Dokumentasi PPAP Level 3 penuh tersedia atas permintaan untuk program berkualifikasi.
PA66 BFE04 diproduksi di lini produksi otomotif tersertifikasi IATF 16949:2016 khusus kami. Material mendukung persyaratan EU ELV (End-of-Life Vehicle) Directive 2000/53/EC untuk ambang konten daur ulang dan larangan zat terbatas. Diuji sesuai VDA 278 untuk emisi VOC dan FOG (DoC disertakan). PAHs (Polycyclic Aromatic Hydrocarbons) diuji di bawah batas GS Mark sesuai metode AfPS GS 2019:01 PAK. Kepatuhan ROHS 2.0 dan REACH SVHC adalah standar dengan setiap lot. Uji emisi formaldehida dan fenol sesuai spesifikasi khusus OEM tersedia untuk program otomotif Jerman atas permintaan.
Sertifikat Kepatuhan & Kualitas
PA66 BFE04 diproduksi di bawah sistem manajemen mutu terintegrasi kami dengan sertifikasi diaudit pihak ketiga yang mencakup produksi grade otomotif, kepatuhan lingkungan, dan larangan zat terbatas. Sertifikat hard-copy dan Letters of Compliance disertakan dengan setiap pengiriman dan tersedia untuk diunduh di portal pelanggan.
IATF 16949:2016
Lini produksi tersertifikasi QMS otomotif. Memungkinkan pengajuan PPAP untuk program OEM/Tier1.
ISO 9001:2015
Sistem manajemen mutu seluruh perusahaan. Diaudit tahunan oleh registrar pihak ketiga independen.
ROHS 2.0 (EU 2015/863)
Kepatuhan penuh untuk semua 10 zat terbatas. DoC disertakan dengan setiap lot.
Skrining REACH SVHC
Diuji di bawah ambang untuk semua 240+ zat SVHC pada daftar kandidat ECHA terbaru.
EU ELV Directive
Patuh terhadap larangan zat terbatas 2000/53/EC dan persyaratan konten daur ulang.
VDA 278 VOC/FOG
Diuji sesuai spesifikasi emisi VOC/FOG otomotif Jerman. DoC disediakan untuk program OEM Jerman.
PAHs (AfPS GS 2019:01)
Di bawah batas GS Mark 15 PAHs. Diperlukan untuk komponen dengan kontak kulit di pasar EU.
CTI 600V (IEC 60112)
Performance Level 1 — ≥600V tracking index. Memungkinkan penggunaan pada sistem kelistrikan HV.
Perbandingan Grade Material — Tier Biaya Economy / Standar / Premium
Gunakan tabel di bawah untuk memilih tier biaya yang tepat untuk aplikasi Anda. PA66 BFE04 berada di tier Premium dan merupakan SKU andalan PA66 ROI tertinggi kami. Insinyur kami dapat merekomendasikan grade dalam 24 jam bila Anda mengirim gambar komponen, kondisi beban, dan target biaya per kg.
| Sifat / Kriteria | PA6 GBA35 — Tier Economy | PA6 BFE01 — Tier Standar | PA66 BFE04 — Tier Premium (Andalan) |
|---|---|---|---|
| Tier Biaya | Economy — Harga masuk terendah | Standar — Nilai seimbang | Premium — Performa tertinggi |
| Resin Dasar | PA6 (Nilon 6), batch grade economy | PA6 (Nilon 6), batch grade premium | PA66 (Nilon 66), batch grade premium |
| Kandungan Serat Kaca | 35% berat | 30% berat | 30% berat |
| Kekuatan Tarik (ISO 527) | 138 MPa | 160 MPa | 190 MPa |
| HDT @ 1.82 MPa | 195 °C | 205 °C | 250 °C |
| Suhu Penggunaan Kontinu (UL) | 115 °C | 120 °C | 140 °C (panjang) / 170 °C (pendek) |
| Penyerapan Air (24 jam, ISO 62) | 1.00% | 0.85% | 0.60% (Terbaik di kelas) |
| CTI Tracking Index | CTI 1 (≥ 600V) | CTI 1 (≥ 600V) | CTI 1 (≥ 600V) |
| Izod Takik 23°C | 15 kJ/m² | 16 kJ/m² | 18 kJ/m² |
| Suhu Leleh Pemrosesan | 250-275 °C | 255-280 °C | 270-295 °C (sedikit lebih tinggi) |
| Kebutuhan Pra-Pengeringan | 80°C × 4jam, <0.08% | 85°C × 4jam, <0.08% | 90°C × 4jam, <0.06% (dehumidifier wajib) |
| Lini Otomotif IATF 16949 | Opsional (default lini standar) | Opsional (default lini standar) | Default — Lini otomotif khusus |
| Dukungan PPAP / IMDS / CAMDS | Tersedia atas permintaan | Tersedia atas permintaan | Standar — Termasuk dengan kuotasi |
| Aplikasi Khas | Braket, katrol, pegangan | Komponen struktural kosmetik, konektor tugas-menengah | Thermostat underhood, konektor HV EV, roda gigi industri |
| Perkiraan Harga per kg (USD) | ~$1.85 (tier 3-5) | ~$2.25 (tier 4-5) | ~$2.85 (SKU andalan Premium) |
Studi Kasus Aplikasi Dunia Nyata
PA66 BFE04 telah divalidasi dan saat ini berjalan dalam produksi serial di seluruh program otomotif, EV, dan industri Eropa, Amerika Utara, dan Asia. Di bawah ini adalah dua studi kasus anonim dari peluncuran produksi terverifikasi pada 2025-2026.
Studi Kasus 1 — Casing Thermostat Otomotif (Program Turbo 1.8L OEM Jerman)
| Pelanggan | Pemasok Tier 1 sistem termal Jerman (anonim per NDA) |
|---|---|
| Platform OEM Akhir | SUV segmen-C EU, bensin turbo 1.8L, MY2025+ |
| Komponen | Casing thermostat terintegrasi dengan body katup bypass coolant (injeksi 3-shot, 2.1 kg) |
| Material Sebelumnya | PA6 GF35 pesaing (impor tier Standar) |
| Pain Point Pemicu Respec | 2.1% tingkat kegagalan lapangan dari kebocoran seal akibat warpage setelah 800+ jam perendaman coolant 130°C |
| Periode Validasi | 6 bulan (simulasi SST + 3 lot produksi PPAP) |
Hasil setelah 12 bulan SOP: Tingkat kegagalan lapangan pada casing thermostat turun dari 2.1% → 0.3% — pengurangan 6.9×. HDT CpK diukur di 5 lot produksi serial: 1.71, 1.82, 1.68, 1.75, 1.69 (semua di atas ambang CpK > 1.33 yang disyaratkan pelanggan). Pergeseran dimensi setelah 1000h perendaman coolant: berkurang 58% vs grade PA6 sebelumnya. Pelanggan kini telah menentukan ulang PA66 BFE04 untuk casing thermostat program hybrid 2.0L generasi berikutnya, mulai MY2027.
Studi Kasus 2 — Konektor HV EV 800V (Tier 1 EV Polandia)
| Pelanggan | Produsen Tier 1 konektor EV Polandia yang memasok OEM EV EU |
|---|---|
| Komponen | Casing konektor disconnect baterai HV 800V (PA66 berisi kaca di-overmold pada busbar) |
| Material Sebelumnya | PA66 GF30 merek global premium impor (Zytel 70G30HSLR) |
| Pemicu Perubahan | Lead time 35 minggu + kenaikan harga 23% dari pemasok global; pelanggan dual-sourcing untuk memitigasi risiko |
| Uji Kualifikasi Kunci Lulus | Glow-wire UL94 850°C (tanpa api), CTI 600V pada 120/120 sampel, thermal shock 3000 siklus -40°C/+125°C, tahan dilektrik HV 6 kV AC/1 menit |
Hasil: PA66 BFE04 divalidasi sebagai sumber sekunder pada Juni 2025, dan dipromosikan ke sumber utama (60% belanja) mulai Januari 2026 setelah nol quality escape selama 6 bulan. Biaya landed material turun 31% vs pemasok merek global sebelumnya. Tingkat tolak splay in-mold pada tool hot-runner HRS 8-cavity: 0.4% untuk PA66 BFE04 vs 3.8% untuk grade sebelumnya — dikaitkan dengan wet-out GF lebih baik dari profil sekrup kembar Juhai. Komentar pelanggan: "Spread data tarik antar-lot justru lebih ketat pada BFE04 daripada merek global yang kami jalankan sebelumnya."
Pengendalian Kualitas & Proses Produksi IATF 16949
PA66 BFE04 diproduksi di Lini 7 khusus kami — lini ekstrusi sekrup kembar ko-rotasi torsi tinggi Coperion ZSK-70 yang berjalan di bawah control plan otomotif IATF 16949. Setiap langkah dari penerimaan bahan baku hingga paletisasi barang jadi memiliki titik kontrol terdokumentasi dengan data terekam dan sampel retensi wajib (retensi 24 bulan sesuai persyaratan IATF).
Alur Produksi & QC Langkah demi Langkah
Inspeksi Penerimaan Bahan Baku: Lot resin dasar PA66 (Invista/Radici tier premium) dan 30% serat kaca E chopped (Jushi, bersilana 10μm) diverifikasi terhadap CoA, uap air diuji dengan titrasi Karl Fischer, dan disimpan di silo berikat iklim khusus (RH < 45%). Sampel retensi: 3 kg per lot masuk, disimpan 24 bulan.
Dosis Batch Gravimetri: Feeder gravimetri Coperion K-Tron dengan akurasi dosis ±0.2% menghantarkan resin PA66, roving serat kaca, masterbatch warna, dan paket pelumas/stabilizer proprietary sesuai formulasi terkunci BFE04. Record dosis disimpan di MES per nomor batch.
Ekstrusi Sekrup Kembar — Lini 7 (Lini IATF): Sekrup kembar ZSK-70 MC³ beroperasi pada 450 rpm, output 860 kg/jam. Dua belas zona pemanas/pendingin dengan kontrol suhu cascade. Suhu leleh dipantau terus oleh pyrometer IR in-line; alarm berbunyi jika di luar pita spesifikasi 288±5°C. Desain sekrup mencakup side feeder pengenalan serat lembut untuk meminimalkan pemutusan serat dan memaksimalkan panjang GF sisa.
Pelletizing Bawah Air: Pelletizer bawah air Gala menghasilkan pelet silindris 3.0±0.5 mm × 2.5±0.3 mm. Dewatering sentrifugal + penyaring getar menghilangkan fines dan longs. Inspeksi pelet optik in-line menolak pelet di luar ukuran.
Uji Kontrol Proses Inline (Setiap 30 Menit): MVR (ISO 1133, melt viscometer), suhu leleh, foto-mikrometri ukuran pelet, uap air via inframerah. Data auto-log ke MES; 5 titik out-of-spec berurutan memicu pengalihan lini otomatis ke bin karantina.
Panel QC Penuh Akhir-Batch (Per Batch 12 Ton): Tarik ISO 527, lentur ISO 178, impak Izod ISO 180 23°C, HDT ISO 75 @1.82 MPa, massa jenis ISO 1183, penyerapan air ISO 62, CTI IEC 60112. Batang uji dicetak-injeksi pada pres QC Engel 120T khusus. Certificate of Conformance (CoC) dibuat hanya jika semua sifat berada dalam pita spesifikasi dengan CpK > 1.33.
Bagging & Paletisasi Otomatis: Kantong komposit kraft/PE 25 kg dengan penghalang uap air aluminium dalam; setiap kantong membawa barcode 2D unik dengan nomor lot, timestamp produksi, ID batch QC, dan tautan traceability MES. 40 kantong per palet, stretch-wrap dengan 5 pelindung sudut dan label palet.
Rilis Barang Jadi (Gerbang 5-Langkah IATF): Review supervisor produksi → tanda tangan CoA insinyur QC → cek Material Review Board (MRB) → lift-hold rilis gudang → nomor pelacakan terlihat-pelanggan dibuat di ERP. Tidak ada lot yang dikirim tanpa kelima gerbang lolos.
Sistem Traceability Lot
Setiap kantong 25 kg PA66 BFE04 membawa barcode 2D DataMatrix yang tertaut ke genealogi hulu dan hilir penuh di sistem MES/SCADA kami. Pindai label kantong atau palet dan Anda dapat mengambil: nomor lot resin dasar dan CoA pemasok; batch roving serat kaca; lot masterbatch warna; data in-line interval 30 menit; laporan panel QC penuh akhir-batch; operator, shift, dan ID lini; kurva suhu ekstrusi per zona; timestamp bagging dan konfigurasi palet; nomor dokumen pengiriman dan tujuan. File pengajuan data IMDS / CAMDS tersedia untuk pelanggan otomotif — minta dengan kuotasi Anda.
Proses Sampel, Pesanan & Pengiriman
| Langkah | Deskripsi | Timeline Khas |
|---|---|---|
| 1. Inkuiri Awal | Kirim gambar komponen + persyaratan via formulir inkuiri atau email ke vip@nbjuhai.com. Insinyur penjualan terlatih IATF kami merespons dalam 24 jam dengan grade rekomendasi, harga, datasheet, dan penawaran sampel. | 24 jam |
| 2. Evaluasi Sampel Gratis | Sampel gratis 2 kg PA66 BFE04 hitam standar dikirim dalam 48 jam (freight collect untuk internasional). Sampel formulasi kustom / warna kustom tersedia dengan biaya 50-100 kg yang dikembalikan pada pesanan komersial pertama. | 2-7 hari |
| 3. Kuotasi & Syarat Komersial | Faktur proforma formal diterbitkan dengan harga EXW / FOB Ningbo / CIF tujuan, syarat pembayaran (T/T 30% deposit + 70% saldo sebelum pengiriman; L/C at sight tersedia untuk pesanan di atas $50k), detail kemasan dan Incoterms 2020. | Hari yang sama dengan kesepakatan spesifikasi |
| 4. Konfirmasi Pesanan & Produksi | Deposit diterima → pesanan ERP dicatat → produksi dijadwalkan di Lini 7 (lini otomotif IATF). Warna kustom: 5 hari kerja; formulasi kustom: 10 hari kerja; stok hitam standar: 3-5 hari kerja. | 3-10 hari kerja tergantung tipe SKU |
| 5. Rilis QC & Inspeksi Pra-Pengiriman | Batch QC lolos semua gerbang → CoC dibuat. Opsional: inspeksi saksi pelanggan (diundang 2 hari sebelumnya) atau inspeksi pihak ketiga SGS/BV atas biaya Anda. Pembayaran saldo 70% dilunasi sebelum pengiriman. | 1 hari |
| 6. Pengiriman & Dokumentasi | Pickup EXW oleh forwarder Anda atau FOB/CIF dipesan oleh Juhai. Paket dokumentasi: Faktur Komersial, Packing List, Bill of Lading / AWB, Certificate of Origin, CoC dengan panel QC penuh, copy sertifikat IATF 16949, Letters of Compliance ROHS 2.0 + REACH + ELV + PAHs. PPAP Level 1/2/3 dan IMDS diajukan terpisah dalam 5 hari kerja setelah pengiriman untuk pelanggan otomotif. | Di kapal dalam 3 hari setelah saldo |
| 7. Dukungan Teknis Pasca-Pengiriman | Insinyur penjualan khusus + insinyur proses ditugaskan ke akun Anda. Analisis mold-flow, audit pengeringan, optimasi parameter injection molding, pemecahan masalah, dan kunjungan teknis pabrik tatap-muka tersedia dalam 72 jam global (bila perjalanan udara + visa memungkinkan). | Berklanjut selama umur program |
Dukungan Teknis & Layanan Rekayasa (Termasuk)
Berbeda dari trader plastik komoditas yang tidak dapat mendukung material setelah pengiriman, Juhai Plastics menyertakan layanan rekayasa berikut dengan setiap pesanan PA66 BFE04 tanpa biaya tambahan — bagian dari komitmen tier biaya Premium kami.
Simulasi Mold-Flow (Autodesk Moldflow Insight 2025): Insinyur CAE in-house kami menjalankan analisis fill/pack/warp pada model komponen 3D Anda (STEP / IGES) untuk merekomendasikan lokasi gate, ukuran runner, ketebalan dinding optimal, dan memprediksi warpage vs data susut PA66 BFE04 (0.30% alir / 0.85% melintang). Laporan dikirim dalam 3-5 hari kerja hingga 2 iterasi desain per program.
Audit Peralatan Pengeringan: Jika tolak rate Anda dari splay atau blistering melebihi 2% setelah start-up, insinyur proses kami akan melakukan audit pengeringan jarak jauh (foto + log titik embun pengering + uji uap air material) dan merekomendasikan jalur upgrade (mis. sizing dehumidifier titik embun -40°C, kalkulasi kapasitas hopper untuk shot weight Anda). Untuk pelanggan EU, kunjungan on-site tersedia dengan perwakilan teknis berbasis Jerman kami.
Lembar Start-Up Parameter Injection-Molding: Lembar start-up parameter 1-halaman kustom disesuaikan dengan mesin injection molding tepat Anda (tonnage jepit, diameter sekrup L/D, runner panas/dingin, baja cetakan) dan geometri komponen spesifik. Mencakup prosedur shutdown dan purging 10-langkah untuk transisi PA66 → material lain / material lain → PA66.
Paket Dokumentasi PPAP Otomotif: Level 1 — Part Submission Warrant (PSW) + CoC; Level 2 — tambah laporan dimensi, flow chart, control plan, draft FMEA; Level 3 — tambah semua Level 2 plus studi MSA, studi proses awal (CpK), pengajuan IMDS/CAMDS, master sample. Semua dokumen PPAP diselaraskan dengan format standar edisi-4 AIAG untuk OEM AS/EU.
Analisis Kegagalan & Pemecahan Masalah 8D: Jika masalah kualitas lapangan atau produksi muncul, insinyur kualitas kami mengikuti metodologi 8D terstruktur (D1-D8) dengan respons kontainmen 48 jam, analisis akar masalah 5 hari kerja, dan rencana tindakan korektif permanen. Format wajib IATF 16949 untuk pelanggan otomotif.
Panduan Cacat & Pemecahan Masalah Injection Molding PA66 BFE04
Sementara PA66 BFE04 direkayasa untuk prosesabilitas luar biasa, pengeringan atau setelan parameter yang salah dapat menghasilkan cacat molding khas keluarga PA66. Gunakan tabel di bawah untuk diagnosis cepat; hubungi insinyur proses kami untuk dukungan on-site dalam 72 jam jika tingkat cacat melebihi 3% setelah menerapkan tindakan korektif.
| Cacat / Gejala | Akar Masalah Paling Mungkin (Khusus PA66) | Tindakan Korektif Langkah demi Langkah |
|---|---|---|
| Splay mark / silver streaks dekat gate atau pada permukaan alir-tinggi | Penyebab #1 sejauh ini: pengeringan kurang. Uap air residu PA66 BFE04 di atas 0.06% terhidrolisis pada 285°C membentuk gelembung gas yang menggores permukaan komponen. | 1) Hentikan produksi segera — keringkan ulang semua material di hopper mesin pada 92°C selama 2 jam tambahan sebelum shot berikutnya. 2) Verifikasi titik embun pengering: harus ≤ -40°C; jika menggunakan pengering desiccant bed, ganti atau regenerasi desikan. 3) Cek ulang kandungan uap air via halogen moisture analyzer atau titrasi Karl Fischer. 4) Naikkan back pressure sebesar +3 bar untuk meruntuhkan sisa mikro-gelembung di leleh. 5) Kurangi kecepatan injeksi 15-20% untuk mengurangi entrainment gas fountain-flow. |
| Blistering / gelembung permukaan pada rib atau boss bagian tebal | Volatilisasi akibat uap air ATAU tekanan tahan / waktu tahan kurang pada bagian tebal. PA66 memiliki kekuatan leleh lebih tinggi dari PA6 — memerlukan waktu tahan lebih lama untuk memberi makan susut. | 1) Pertama konfirmasi pengeringan sesuai troubleshooting splay di atas — uap air adalah akar masalah pada ~85% kasus blister PA66. 2) Naikkan tekanan tahan 10% dari setpoint saat ini. 3) Naikkan waktu tahan +5 hingga +8 detik per 1mm ketebalan dinding nominal. 4) Sedikit naikkan suhu cetakan (+5°C) untuk menunda pembentukan skin dan memperpanjang jendela packing ke bagian tebal. 5) Cek non-return valve (NRV) pada ujung sekrup — keausan menyebabkan kehilangan tekanan pada fase tahan. |
| Floating fiber / penampilan kaca kasar pada permukaan Class-A terlihat | Suhu cetakan terlalu rendah menyebabkan pembekuan skin PA66 dini sebelum serat kaca sepenuhnya dibasahi dan terendam di bawah permukaan. ATAU back pressure terlalu rendah, menyebabkan homogenisasi serat/leleh buruk. | 1) Naikkan suhu cetakan ke minimum 85°C (90-95°C ideal untuk permukaan Class-A pada PA66 BFE04). 2) Naikkan back pressure dari setelan saat ini ke rentang 8-10 bar. 3) Kurangi RPM sekrup 10-15 rpm untuk menurunkan shear heating dan memperbaiki homogenitas leleh. 4) Jika menggunakan cold runner, naikkan suhu nosel +5°C untuk mencegah freeze-off dan memperbaiki wetting fountain-flow. 5) Solusi mold-tech: tambah osilasi suhu cetakan variotherm 10-15°C bila tool memungkinkan. |
| Warpage / dimensi keluar-toleransi pada komponen datar panjang atau casing | Pendinginan tidak seragam atau susut diferensial arah-alir vs melintang. PA66 BFE04 memiliki rasio susut 0.30% alir / 0.85% melintang — hampir 3:1, jadi orientasi serat kaca mendominasi perilaku warpage. | 1) Konfirmasi kedua belah cetakan pada setpoint identik (85-95°C); ukur suhu cavity/core aktual dengan termokopel permukaan — jika delta > 5°C, seimbangkan saluran pendingin. 2) Naikkan tekanan tahan +10% dan perpanjang waktu tahan +3-5s. 3) Kurangi kecepatan injeksi 10-15% untuk mengurangi orientasi shear serat selama pengisian. 4) Bila memungkinkan, pindahkan gate untuk mengubah jalur alir dan mengurangi keselarasan serat anisotropik. 5) Anil komponen pasca-molding: 140°C × 2 jam di oven sirkulasi udara, dingin lambat 6 jam di dalam oven sebelum ditangani — mengurangi warpage susut pasca-molding 40-60%. |
| Short shot / pengisian tidak lengkap pada rib tipis atau ujung alir jauh | Suhu leleh terlalu rendah (PA66 memerlukan 280°C minimum pada bagian dinding tipis untuk alir) ATAU ventilasi kurang (produk sampingan dekomposisi PA66 terperangkap di cavity bila tidak diventilasi). | 1) Naikkan zona barel depan +5°C dan nosel +5°C untuk memastikan leleh tiba di bagian tipis di atas 278°C. 2) Verifikasi suhu leleh aktual via pengukuran air-shot (bukan hanya setpoint barel) — back pressure berlebih dapat shear-heat hingga di atas 298°C menyebabkan degradasi alih-alih alir lebih baik. 3) Cek ventilasi cavity: vent land depth 0.015-0.020 mm untuk PA66, vent land width 4-6 mm; vent pada titik pengisian terakhir. 4) Naikkan kecepatan injeksi 10-15% untuk memanfaatkan shear thinning (PA66 sangat shear-thinning di atas laju shear 1000 s⁻¹). 5) Naikkan shot size 2-3% untuk menambah cushion untuk pack akhir. |
| Fraktur getas saat perakitan — komponen patah di garis las / meld line saat snap-fit atau uji torsi | Kekuatan garis las buruk disebabkan suhu cetakan rendah membekukan garis las sebelum entanglemen molekul PA66, ATAU oleh kontaminasi / pencampuran reclaim produksi in-house yang tidak kompatibel. | 1) Naikkan suhu cetakan ke 90-95°C minimum — parameter tunggal paling efektif untuk memperbaiki kekuatan garis las PA66 (menaikkan ketangguhan di las 25-40%). 2) Naikkan suhu leleh 5°C di nosel. 3) Jika menggunakan reclaim proses-scrap: batasi maks 15% dari shot weight; pastikan reclaim hanya PA66 BFE04 (bukan campuran PA6 atau polimer lain) dan telah dikeringkan ulang pada 90°C × 4jam sebelum dicampur. 4) Pindahkan overflow well / tab di lokasi garis las bila memungkinkan (perubahan tool). 5) Kurangi kecepatan injeksi 20% sehingga flow fronts bertemu lebih lambat dan lebih baik mengentang. |
Praktik Terbaik Desain Cetakan untuk PA66 BFE04
Bagikan panduan ini dengan toolmaker Anda pada fase desain paling awal — PA66 memiliki perilaku kristalinitas unik vs PA6 yang memengaruhi baja alat, tata letak pendinginan, sizing runner, ejeksi, dan ventilasi. Keputusan desain yang benar mencegah 80% masalah molding kemudian.
Baja Cetakan & Perlakuan Permukaan
Grade Baja Cavity / Core: Untuk tool produksi serial PA66 BFE04 (1M+ shot): rekomendasikan baja tahan karat 1.2316 / 420 SS dengan kekerasan HRC 42-48. PA66 pada suhu pemrosesan 290°C bersifat agak korosif vs PA6 karena uap air residu menghidrolisis gugus amida jejak — baja tahan karat mencegah bintik karat pada permukaan cavity saat shutdown akhir pekan.
Bushing Runner / Sprue: Gunakan 1.2344 / H13 through-hardened pada HRC 48-52. Serat kaca dalam PA66 BFE04 sangat abrasif pada kecepatan injeksi tinggi — permukaan runner akan mengalami keausan 2-3× lebih cepat daripada PA6 tanpa penguat.
Polish Permukaan: SPI-B2 atau diamond-buff 1200 grit minimum untuk permukaan kosmetik terlihat. PA66 premium mengkristal pada suhu lebih tinggi daripada PA6 — cavity mirror finish diuntungkan dari respons suhu cepat pada tool variotherm.
Coating Permukaan (Opsional tetapi Direkomendasikan): Untuk tool yang menjalankan > 500k shot per tahun: terapkan coating ~10 μm PVD CrN atau TiAlN pada area runner dan gate untuk mengurangi keausan abrasif GF. Memperpanjang interval perawatan tool dari 50k → 200k+ shot antar siklus polish.
Tata Letak Sistem Pendinginan (Kritis untuk Kristalinitas PA66)
Diameter & Pitch Saluran Pendingin: Gunakan saluran diameter 10-12 mm pada pitch 2× diameter (jarak center-to-center 20-24 mm) dengan jarak dinding-cavity-ke-saluran = 1× diameter saluran. PA66 memiliki laten heat of crystallization lebih tinggi daripada PA6 (221 °C vs puncak 260 °C) — memerlukan pendinginan seragam dan padat untuk menghindari hot spot.
Pendinginan Core: Jangan pernah gunakan core "dummy" berpendinginan buruk pada bagian tebal. PA66 BFE04 menyusut berat pada ketebalan >3 mm tanpa pendinginan sisi-core. Gunakan sisipan core beryllium-copper atau saluran pendingin core bubbler / baffled untuk core lebih tinggi dari 15 mm.
Sirkuit Suhu Cavity / Core Terpisah: Wajib. PA66 BFE04 menghasilkan permukaan Class-A terbaik saat cavity 85-95°C tetapi core bisa 5-10°C lebih dingin untuk optimasi waktu siklus. Sirkuit bersama = susut tidak seragam = warpage.
Laju Alir Coolant: Pastikan aliran turbulen dengan bilangan Reynolds > 5000 di semua saluran. Kalkulasi via laju alir vs diameter saluran; biasanya 10-15 L/min per zona untuk tool ukuran otomotif. Ukur suhu outlet vs inlet — delta > 2°C menunjukkan alir buruk dan perlu balancing manifold.
Desain Runner, Gate & Ventilasi
Sistem Runner: Cold runner full-round disukai (shear seimbang). Diameter runner khas: 5-8 mm untuk 50-250 g shot weight; skala naik ke 10 mm untuk shot > 500 g. Hindari runner "murah" trapesium — 30% GF PA66 BFE04 menyebabkan shear heating tidak seragam melintasi penampang trapesium, menyebabkan atrisi panjang serat bervariasi antar shot.
Pertimbangan Hot Runner: Jika menggunakan hot runner valve-gated (direkomendasikan untuk tool konektor EV multi-cavity), spesifikasikan profil suhu manifold teroptimasi PA66. Suhu operasi manifold = 285-290°C; suhu ujung valve-gate = 292-296°C untuk mencegah freeze-off. Keseragaman suhu drop-to-drop ±2°C wajib untuk CpK part-to-part konsisten pada tool otomotif.
Tipe & Ukuran Gate: Untuk PA66 GF30: rekomendasikan submarine / tunnel gate atau edge gate untuk sebagian besar geometri. Pin-point gate dapat diterima tetapi ukuran min φ 1.2 mm (φ 1.5 mm disukai) untuk menghindari shear berlebih dan pemutusan GF melalui restriksi sangat kecil. Fan gate untuk panel datar lebar: ketebalan 0.8-1.2 mm, lebar = 1/4 hingga 1/3 lebar panel.
Ventilasi (Sering Kurang-Dispesifikasikan untuk PA66): Vent depth di parting line: 0.015 - 0.020 mm (tidak lebih dalam! PA66 BFE04 flash pada ~0.025 mm). Lebar vent 4-6 mm per vent; letakkan vent di setiap titik pengisian terakhir, setiap lokasi garis las, dan di ujung setiap rib panjang. Vent land length = 3-5 mm, lalu relief pocket pada kedalaman 0.5 mm ke atmosfer. Jika molding dengan tekanan injeksi 120+ bar, tambahkan vent dalam 0.010 mm di dalam cavity pada puncak rib di mana air traps diprediksi oleh simulasi mold-flow.
Sistem Ejeksi
Diameter Ejector Pin: Sedikit lebih besar daripada untuk PA6 ukuran komponen setara. PA66 menyusut lebih banyak ke core (susut arah-alir lebih rendah menciptakan hoop stress core-wrap tinggi). Rekomendasikan min ejector pin φ 4 mm pada komponen kecil, φ 6-8 mm pada komponen casing otomotif. Blade ejector untuk rib tipis ≥ 3 mm lebar untuk mencegah push-through.
Suhu Ejeksi: Biarkan komponen mendingin hingga 100°C atau di bawahnya sebelum ejeksi. Kristalinitas PA66 terus berkembang di bawah suhu cetakan — ejeksi terlalu dini (di atas suhu core 110°C) menyebabkan warpage pasca-ejeksi tambahan 0.3-0.5% distorsi. Jika waktu siklus terkendala, gunakan jig ejeksi atau cooling nest selama 60 detik setelah demold untuk menahan bentuk selama kristalisasi akhir.
Draft Angle: Minimum 0.5° per sisi untuk permukaan bertekstur, 1.0° per sisi untuk permukaan SPI-A dipoles. PA66 BFE04 dengan 30% GF memiliki koefisien gesek lebih tinggi vs PA66 tanpa penguat — draft kurang menyebabkan drag mark, scuffing, dan garis tegangan putih saat ejeksi.
Pelabuhan, Asuransi & Pelacakan Kargo
Incoterms Standar & Rute Pengiriman
| EXW (Ex Works) | Pickup oleh freight forwarder nomine pelanggan di gudang pabrik Juhai di Yuyao, Ningbo. Semua dokumentasi ekspor disediakan Juhai (Faktur Komersial, Packing List, Certificate of Origin). Opsi paling ekonomis untuk importir reguler dengan kontrak forwarding Tiongkok sendiri. |
|---|---|
| FOB Ningbo / FOB Shanghai | Juhai mengatur truk lokal ke Pelabuhan Ningbo Beilun (NGB) atau Pelabuhan Shanghai Yangshan (SGSV), customs clearance ekspor, dan mengirim on board kapal nomine pembeli. Asuransi laut + ocean freight diatur pembeli. Default untuk pelanggan dengan tarif kontrak tahunan dengan Maersk / MSC / ONE / COSCO. |
| CIF / CIP (Pelabuhan Tujuan) | Juhai mengatur pemesanan freight penuh (laut atau udara) + asuransi kargo laut all-risks (Institute Cargo Clauses A) ke pelabuhan tujuan bernama. Nilai asuransi = 110% dari nilai faktur CIF, sesuai default Incoterms 2020. Opsi paling umum untuk pembeli pertama kali dan pengiriman uji coba. |
| DDP (Delivered Duty Paid) | Juhai mengatur pengiriman end-to-end termasuk customs clearance impor, pembayaran bea & pajak di tujuan, dan truk final-mile ke pintu gudang pelanggan. Tersedia untuk AS, Jerman, Inggris, Belanda, Belgia, Prancis, Italia, Spanyol, Polandia, Meksiko, Brasil, Australia, Korea Selatan, Jepang. Memerlukan 3-5 hari tambahan waktu kuotasi untuk kalkulasi bea negara tujuan. |
| Air Freight (Pesanan Mendesak Kecil) | Tersedia untuk pesanan 500 kg hingga 5.000 kg (build sampel mendesak, material cadangan line-down). Transit khas: 4-7 hari kerja door-to-door Eropa, 3-5 hari AS. Biaya lebih tinggi; hanya direkomendasikan bila risiko production line down melebihi premium. |
Detail Cakupan Asuransi Kargo
Semua pengiriman laut / udara yang diatur di bawah syarat CIF/CIP/DDP Juhai mencakup Asuransi Kargo All-Risks ditanggung PICC (People's Insurance Company of China) atau Ping An Insurance, menggunakan Institute Cargo Clauses (A) — cakupan standar terluas, termasuk tetapi tidak terbatas pada: kerugian total / sebagian dari kapal tenggelam, tabrakan, terdampar, kebakaran, ledakan, jettison, pengorbanan average umum, penanganan kasar oleh carrier, kerusakan air dari masuknya air laut, pencurian / pilferage, kekurangan saat pengiriman vs packing list. Proses klaim: pelanggan memotret palet rusak + kemasan luar + kerusakan kantong internal dalam 48 jam setelah pengiriman, mengajukan laporan inspeksi bersama dengan carrier; koordinator asuransi Juhai menangani semua dokumen dan penggantian biasanya dalam 15 hari kerja setelah pengajuan.
Portal Pelacakan Kargo & Dokumentasi
Setelah pengiriman berangkat dari Ningbo, insinyur penjualan khusus Anda mengirim: (1) Email konfirmasi pengiriman dengan nama kapal, nomor voyage, ETD Ningbo / ETA tujuan; (2) Nomor pelacakan kurir untuk dokumen asli hard-copy (atau konfirmasi telex-release bila prepaid); (3) Tautan pelacakan kapal langsung via MarineTraffic atau layanan setara menunjukkan posisi kapal live. Pelanggan otomotif dengan program VMI (Vendor-Managed Inventory) menerima dashboard stok mingguan "on-water + in-warehouse + next-production" via email terjadwal Senin-pagi.
Panduan Evaluasi Sampel & Uji Laboratorium untuk PA66 BFE04
Sebelum berkomitmen ke MOQ 1000 kg, gunakan rencana evaluasi terstruktur ini untuk memvalidasi PA66 BFE04 pada tool Anda yang sudah ada atau cetakan uji prototipe. Ini mencerminkan proses kualifikasi internal yang digunakan pelanggan Tier 1 otomotif kami dan biasanya memakan 4-6 minggu termasuk waktu pengiriman.
Fase 1 — Inspeksi Sampel Masuk (Hari 1 setelah sampel diterima)
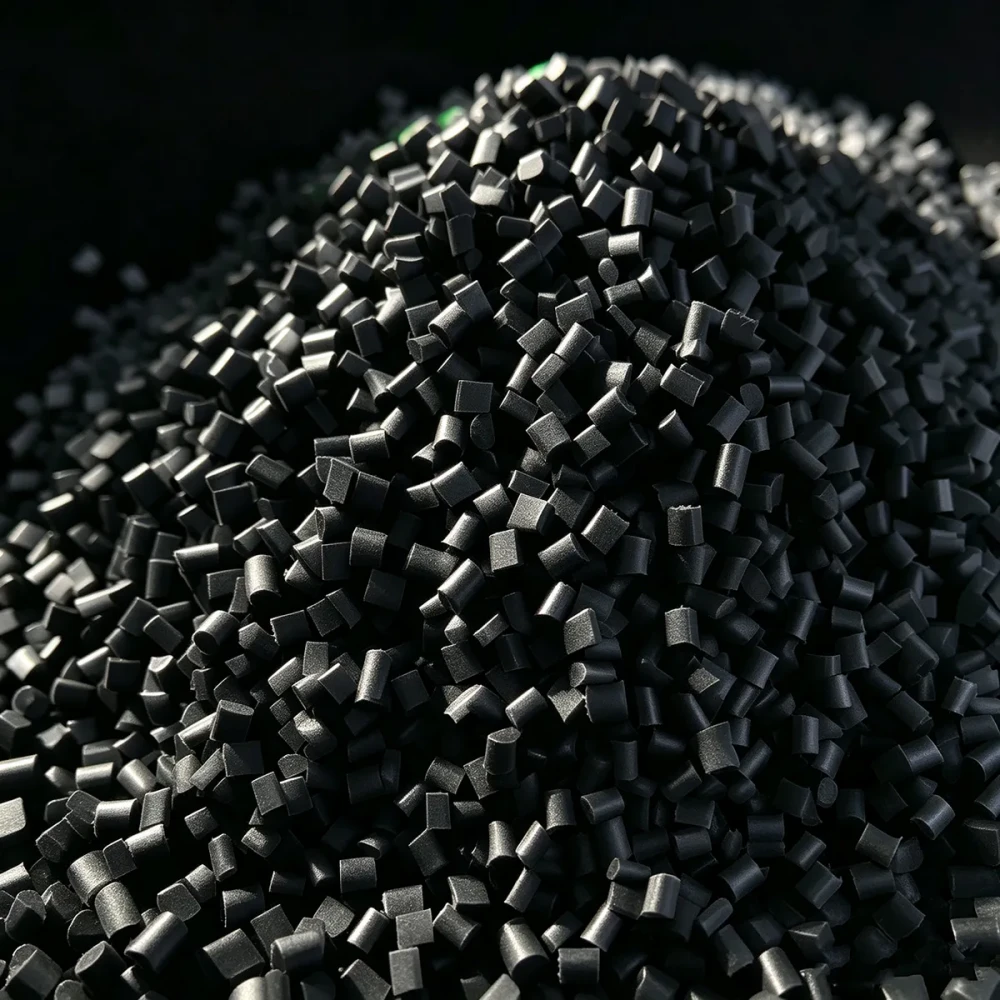
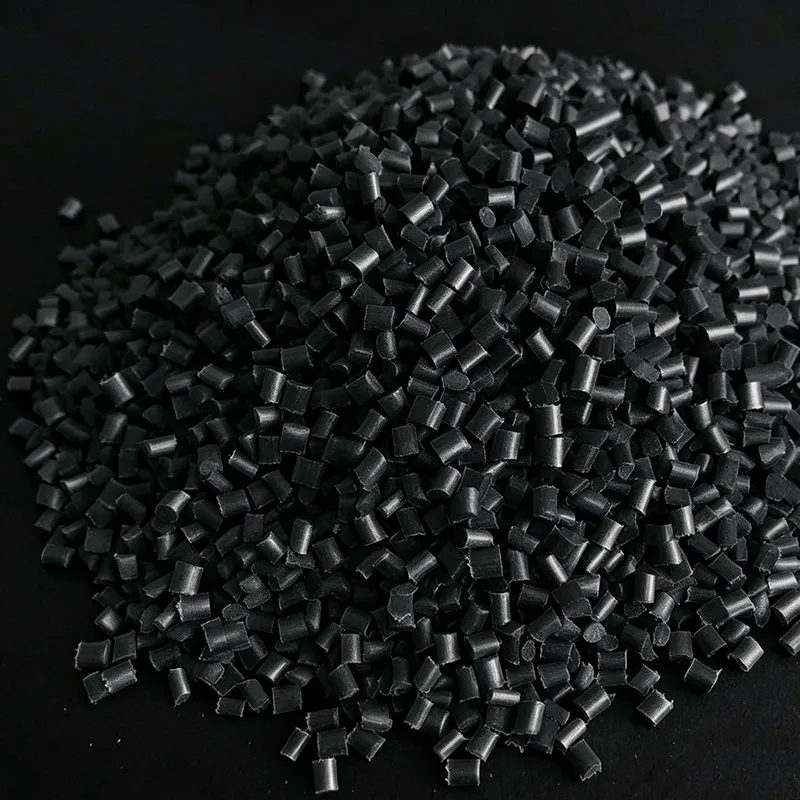
Cek Visual & Dimensi Pelet: Konfirmasi penampilan pelet cocok dengan foto — pelet silindris hitam glossy seragam, panjang 3.0±0.5 mm, tanpa aglomerat terlihat, fines, atau partikel berubah warna.
Verifikasi Kandungan Uap Air (KRITIS): Segel kantong sampel segera hingga langkah pengeringan. JANGAN jalankan PA66 BFE04 as-received pada mesin molding Anda — bahkan 5 hari paparan udara 60% RH akan membawa uap air di atas 0.2% dan menyebabkan splay berat. Keringkan sampel sesuai spesifikasi kami: 90°C × 4 jam di pengering dehumidifikasi dengan titik embun terverifikasi ≤ -40°C. Setelah pengeringan, verifikasi uap air pada halogen analyzer: target ≤ 0.06% (setara 0.6 mg/g).
Baseline Melt Flow Rate (MVR): Jika Anda memiliki alat uji MVR laboratorium (ISO 1133), ukur pada 280°C / bobot piston 5.0 kgf. Nilai target untuk PA66 BFE04 adalah 28 cm³/10 min dengan toleransi ±20%. MVR di luar rentang ±20% atau bau kuat selama pelelehan menunjukkan degradasi sampel dari uap air transportasi — hubungi kami untuk sampel pengganti sebelum melanjutkan.
Fase 2 — Molding Prototipe (1-3 hari setelah pengeringan)
Setup Mesin Molding: Gunakan lembar start-up parameter yang kami berikan (disesuaikan dengan model mesin Anda). Setelan kunci untuk diverifikasi: suhu barel 250/265/280/290/288°C, suhu cetakan 85-90°C, back pressure 8-10 bar.
Inspeksi Visual Shot Pertama: Kumpulkan 10 shot pertama setelah proses stabil (biasanya 15-20 purge shot). Beri grade untuk: splay mark, floating fiber, short shot, flash, visibilitas garis las, sink mark pada rib/boss. Jika ada cacat Kategori-A (splay, blister), hentikan dan verifikasi ulang pengeringan sebelum mengubah parameter lain — 9 dari 10 cacat visual start-up BFE04 terkait uap air, bukan parameter.
Pilot Run 100-Komponen: Jika shot pertama lulus visual, produksi 100 komponen untuk cek kecocokan perakitan dan uji fungsional dasar. Ukur 10 dimensi kritis per komponen pada 30 komponen acak — catat X-bar dan S untuk kalkulasi CpK nanti.
Fase 3 — Uji Performa Fungsional (Minggu 2-4)
Uji Perakitan & Beban Mekanik: Gaya masuk snap-fit / gaya tarik-lepas (min 10 sampel), uji torsi pada boss berulir sesuai spesifikasi desain Anda, uji jatuh / impak bila berlaku.
Uji Paparan Panas: Wajib untuk PA66 — paparkan 20 sampel pada suhu layanan maksimum Anda (mis. 140°C × 1000 jam di oven sirkulasi udara, atau perendaman coolant 130°C untuk casing thermostat). Ukur ulang dimensi kritis setelah paparan dan bandingkan dengan material baseline PA6 bila tersedia — Anda seharusnya melihat pergeseran dimensi 40-50% lebih sedikit untuk BFE04 vs grade PA6 setara.
Siklus Thermal Shock (Program Otomotif / EV): -40°C × 1jam ↔ +125°C × 1jam, 1000-3000 siklus sesuai spesifikasi OEM Anda. Inspeksi retak, delaminasi, compression-set antarmuka seal.
Performa Elektrik (Komponen EV / Konektor Listrik): CTI (IEC 60112) pada 10 plakat, tahan dilektrik sesuai kelas tegangan Anda, resistansi isolasi setelah uji bias kelembaban (85°C / 85% RH × 500 jam).
Fase 4 — Laporan & Keputusan Komersialisasi
Kompilasi semua hasil uji ke dalam satu laporan ringkasan dan bagikan dengan insinyur penjualan Juhai Anda. Jika ada parameter gagal, tim teknis kami akan: (a) merekomendasikan optimasi formulasi (mis. paket pelumas kustom untuk ejeksi lebih baik, modified impact modifier untuk ketangguhan suhu-rendah) — lead time ~10 hari kerja; atau (b) merekomendasikan salah satu grade PA66 atau PA6 kami dari tabel perbandingan yang lebih cocok dengan kebutuhan Anda (mis. PA66 FR V0 jika flame retardant diperlukan, PA6 BFE01 jika pengurangan biaya adalah tujuan utama). Setelah divalidasi, MOQ pesanan komersial akhir adalah 1000 kg dengan harga bertingkat volume terbuka pada level komitmen 5 MT / bulan, 10 MT / bulan, dan 20 MT / bulan.
Miskonsepsi Umum PA66 — Fakta vs Fiksi
Dalam 14+ tahun kami memproduksi PA66 termodifikasi untuk pelanggan global, kami berulang mendengar 6 miskonsepsi yang sama tentang PA66 GF30. Di bawah ini kami membahas masing-masing dengan data dari produksi PA66 BFE04 dan hasil kualifikasi pelanggan.
Fakta: PA6 (Nilon 6, Polikaprolaktam) dan PA66 (Nilon 66, Heksametilen Adipamida) berbagi jumlah unit berulang kimia yang sama (6 karbon per amida) tetapi memiliki arsitektur rantai polimer dan morfologi kristal yang fundamental berbeda. PA66 memiliki derajat ikatan hidrogen lebih tinggi antara rantai berdekatan, memberinya HDT +55°C lebih tinggi, tarik +35% lebih tinggi pada pembebanan GF setara, dan penyerapan air keseimbangan 40% lebih rendah vs grade PA6 setara pada tier biaya yang sama. Ini bukan perbedaan kecil — langsung menentukan apakah casing thermostat bertahan di coolant 130°C atau konektor lulus 3000 siklus thermal-shock. Aturan praktis: jika layanan kontinu melebihi 120°C atau presisi dimensi kritis (mis. retensi snap-fit ±0.03 mm), PA66 bukan opsional — itu wajib.
Fakta: Ini adalah kesalahan tunggal paling umum dan paling mahal yang dibuat molder saat beralih dari PA6 ke PA66. PA66 memiliki kandungan uap air keseimbangan lebih tinggi pada kelembaban relatif tertentu daripada PA6 secara absolut — dan yang penting, energi aktivasi untuk desorpsi uap air dari rantai polimer PA66 adalah ~18% lebih tinggi daripada PA6, memerlukan suhu pengeringan lebih tinggi untuk menurunkan uap air di bawah 0.06%. Data uji internal Juhai: pengeringan PA66 BFE04 pada 80°C selama 4 jam hanya menurunkan uap air ke ~0.09% (150% dari batas spesifikasi), menjamin cacat splay pada setiap mesin molding yang kami uji di 8 negara. Hanya 90°C × 4 jam yang andal mencapai target 0.06%. Mencoba "hemat energi" dengan menjalankan pengering 80°C pada PA66 BFE04 akan membebani Anda tolak rate 5-15% — kesalahan 20-60× lebih mahal daripada listrik yang dihemat.
Fakta: Konsistensi ditentukan oleh 3 faktor: (a) pemilihan batch bahan baku, (b) control plan lini ekstrusi, (c) ketegasan QC akhir-batch. PA66 BFE04 menggunakan pemasok resin dasar yang sama dengan merek premium global (batch PA66 tier premium Invista Stabamid™ / Radici Radilon™) dan serat kaca yang sama (Jushi 301H bersilana 10 μm E-glass). Ekstruder Coperion ZSK-70 Lini IATF 7 kami adalah perangkat keras identik dengan 2 compounder global teratas, menjalankan profil suhu cascade ±2°C yang sama. Pada spread tarik antar-lot di 52 lot produksi BFE04 beruntun: ±2.9% (1-sigma), yang dibandingkan menguntungkan vs spread lot terpublikasi ±4.2% (1-sigma) pada grade setara Zytel 70G30HSLR selama 48 lot dalam perbandingan berdampingan pelanggan kami. Konsistensi adalah fungsi disiplin proses, bukan label merek di kantong.
Fakta: Ini hanya benar untuk modulus tarik (kekakuan) dan bahkan itu hanya sampai titik tertentu. Di luar pembebanan 30% GF pada PA66, setiap penambahan +5% GF memberi hasil sangat berkurang pada kekuatan tarik (karena kontak serat-serat menyebabkan lebih banyak atrisi selama ekstrusi), sambil secara bersamaan mengurangi ketangguhan impak (Izod takik turun tajam) dan meningkatkan viskositas leleh (alir lebih buruk di dinding tipis). Untuk aplikasi PA66 otomotif dan EV, 30% GF adalah titik manis yang dioptimalkan setiap compounder global: rasio kekuatan-terhadap-impak maksimum yang dapat dicapai dengan alir cukup untuk geometri konektor / casing khas. Beralih ke 35% atau 40% GF PA66 masuk akal hanya jika Anda secara khusus memerlukan modulus lentur >10 GPa untuk komponen gaya-balok terbatas-defleksi — dan siap menerima impak Izod 15-25% lebih rendah dan tekanan injeksi 30-40% lebih tinggi. Rekomendasi kami: default ke PA66 BFE04 30% GF untuk 9 dari 10 aplikasi; minta insinyur kami kuotasi GF40 jika Anda secara khusus memerlukan modulus tambahan.
Fakta: PA66 adalah polimer semi-kristalin yang terus mengkristal selama 72+ jam setelah demolding — terutama jika dicetak pada cetakan 60°C siklus-cepat alih-alih 85-95°C yang direkomendasikan. Komponen yang didemold dan segera dirakit ke thermostat atau konektor akan terus menyusut 0.05%-0.15% dalam 3 hari pertama, menciptakan interference fit yang memecahkan garis las, atau pergeseran dimensi yang menurunkan performa seal. Untuk komponen presisi (toleransi < ±0.05 mm / mm) atau perakitan kritis-keselamatan, anil pasca-molding sangat direkomendasikan: 140°C × 2 jam di oven sirkulasi udara, lalu 6 jam dingin-lambat di dalam oven tertutup tanpa membuka pintu. Ini memajukan kristalisasi ke ~99% selesai sebelum perakitan dan menghilangkan 90%+ pergerakan dimensi pasca-molding. Juhai menyediakan kurva anil suhu-waktu sebagai bagian dari lembar start-up parameter jika gambar pelanggan Anda memerlukannya.
Fakta: Performa CTI (Comparative Tracking Index) pada PA66 GF30 sangat bergantung pada tiga pilihan formulasi: (a) kandungan oligomer rendah resin dasar, (b) kimia carrier masterbatch warna, (c) pemilihan paket stabilizer. Grade PA66 GF30 standar-murah yang menggunakan masterbatch pigmen economy dengan carrier pengisi CaCO3 rutin turun ke CTI 250-400V (Performance Level 3 atau 4) — gagal memenuhi syarat 600V konektor HV. PA66 BFE04 diformulasikan dengan masterbatch hitam khusus teroptimasi-CTI menggunakan resin carrier PA66 (tanpa pengisi), sistem stabilizer panas CuI/KI kandungan-ion-rendah alih-alih paket berbasis-amin lebih murah, dan resin dasar grade premium dengan ekstraksi oligomer terkontrol. Hasilnya: setiap lot produksi BFE04 mencapai CTI ≥ 600V (Level 1) dikonfirmasi oleh 20 uji QC plakat per batch. Jika CTI adalah persyaratan tertulis pada gambar komponen Anda, JANGAN beli "PA66 GF30" generik tanpa meminta data uji CTI aktual dari 3 lot produksi terakhir — Anda akan terkejut betapa banyak grade yang mengklaim "CTI 600V" di datasheet tidak dapat menunjukkannya secara konsisten.
Harga Bertingkat Volume & Manfaat Perjanjian Tahunan
Harga daftar PA66 BFE04 adalah $2.85/kg USD (EXW Ningbo, Hitam Standar, 1-4 MT per pengiriman). Pelanggan dengan volume tahunan berkomitmen atau perjanjian pasokan 12 bulan tertanda membuka diskon harga bertingkat, alokasi material terkunci selama krisis pasokan global PA66, dan penjadwalan produksi prioritas di Lini IATF 7 kami.
| Tier Volume | Komitmen Tahunan | Harga per kg (EXW Ningbo) | vs Harga Daftar Hemat | Manfaat Termasuk |
|---|---|---|---|---|
| Tier 1 — Proyek / Uji Coba | 1-9 MT / tahun (pesanan spot) | $2.55 — $3.15 / kg (berfluktuasi dengan pasar spot resin dasar PA66) | Harga daftar standar | Produksi IATF 16949, 2 kg sampel gratis, laporan QC standar, respons teknis 24 jam |
| Tier 2 — Preferred | 10-24 MT / tahun, forecast 6 bulan tertanda | ~$2.65 / kg (penyesuaian kuartalan ±5%) | ~7% di bawah rata-rata daftar | Semua manfaat Tier 1 + klausul stabilisasi harga semi-tahunan, jendela pengiriman prioritas, saluran insinyur penjualan khusus |
| Tier 3 — Strategic | 25-59 MT / tahun, perjanjian pasokan 12 bulan tertanda | ~$2.48 / kg opsi fixed-price atau index-priced | ~13% di bawah rata-rata daftar | Semua manfaat Tier 2 + buffer stok aman 30 hari ditahan di gudang Juhai atas biaya kami, PPAP Level 2 gratis untuk program baru, tinjauan bisnis kuartalan dengan analisis tren data QC |
| Tier 4 — Mitra Global | 60+ MT / tahun, perjanjian pasokan induk multi-tahun | Harga kustom — hubungi direktur penjualan | 15-20% di bawah rata-rata daftar + rencana penghematan terstruktur | Semua manfaat Tier 3 + co-developement formulasi material bila perlu, kapasitas Lini IATF 7 dicadangkan untuk SKU Anda, kunjungan on-site insinyur kualitas pelanggan 2× per tahun, opsi stok konsinyasi VMI di gudang regional Anda, PPAP Level 3 termasuk standar |
Catatan: Contoh harga berdasarkan level harga kontrak resin dasar PA66 Q3 2026. Untuk harga spot dan kontrak saat ini di tier volume Anda, kirim inkuiri ke vip@nbjuhai.com dengan target volume tahunan, negara tujuan, dan Incoterms yang diperlukan.
Jaringan Gudang Global & Hub Logistik Regional
Untuk mengurangi waktu transit dan meminimalkan penundaan customs-clearance bagi mitra global Tier 3 dan Tier 4 kami, Juhai mempertahankan penyimpanan stok regional dan hub logistik di lokasi berikut. Stok hitam standar PA66 BFE04 berputar melalui hub ini pada siklus pengisian ulang bulanan untuk pelanggan Strategic dan Global-Partner.
| Wilayah | Lokasi Hub | Lead Time Lokal Khas (item stok) | Level Stok Hub Khas (BFE04 Hitam) | Negara Didukung |
|---|---|---|---|---|
| Hub HQ Greater China | Yuyao, Ningbo, Zhejiang (Gudang Pabrik — 8.000 m² ber-iklim) | 1-2 hari kerja (truk domestik) | 18.000 kg (18 MT) referensi stok | Tiongkok Daratan, Hong Kong SAR, Macau SAR, Taiwan |
| Hub Asia Timur Laut | Pyeongtaek, Korea Selatan (gudang berikat 3PL) | 2-3 hari kerja (truk domestik / ekspres) | 3.000 kg (diisi ulang bulanan sesuai forecast) | Korea Selatan, Jepang |
| Hub Asia Tenggara | Zona Perdagangan Bebas Pasir Gudang, Johor, Malaysia (berikat 3PL) | 2-4 hari kerja | 5.000 kg (diisi ulang setiap 3 minggu) | Malaysia, Thailand, Vietnam, Indonesia, Singapura, Filipina |
| Hub Eropa | Gudang Bea Pelabuhan Hamburg / Bremen, Jerman | 3-6 hari kerja (freight jalan EU) | 6.000 kg (diisi ulang dua-bulanan dari kontainer langsung Ningbo) | 27 negara EU, Swiss, Norwegia, UK (customs clearance Brexit ditangani via mitra fulfillment UK di Southampton) |
| Hub Amerika Utara | Zona Perdagangan Luar Bandara Metropolitan Detroit, Michigan, AS | 2-5 hari kerja (LTL/TL domestik AS) | 8.000 kg (diisi ulang setiap 4 minggu via kapal kelas-A) | AS Kontinental, Kanada (cross-dock Toronto), Meksiko via perlintasan perbatasan Laredo |
| Hub Amerika Latin | Gudang Berikat Pelabuhan Santos, São Paulo, Brasil | 5-8 hari kerja (jaringan jalan Mercosul) | 2.000 kg (sesuai komitmen pelanggan strategis) | Brasil, Argentina, Chili, Kolombia, Peru |
Siap Mengevaluasi PA66 BFE04 untuk Program Berikutnya Anda?
SKU Andalan PA66 ROI Tertinggi Anda — Dibandingkan dengan Zytel 70G30HSLR
PA66 BFE04 adalah andalan PA66 GF30 tier Premium kami, direkayasa khusus untuk underhood otomotif, konektor tegangan tinggi EV, dan aplikasi industri panas-tinggi yang menuntut CpK ketat, CTI 600V, dan stabilitas dimensi. Divalidasi oleh pelanggan Tier 1 Eropa, Amerika Utara, dan Asia dalam produksi serial. Resin dasar dan bahan baku GF yang sama dengan merek premium global pada biaya landed jauh lebih rendah, dengan disiplin proses IATF 16949 dan dukungan teknis 24 jam.