Nilon Modifikasi PA66 · Modulus Tinggi 50% Serat Kaca
PA66 GFE50 · Pelet PA66 Modulus Tinggi dengan 50% Serat Kaca
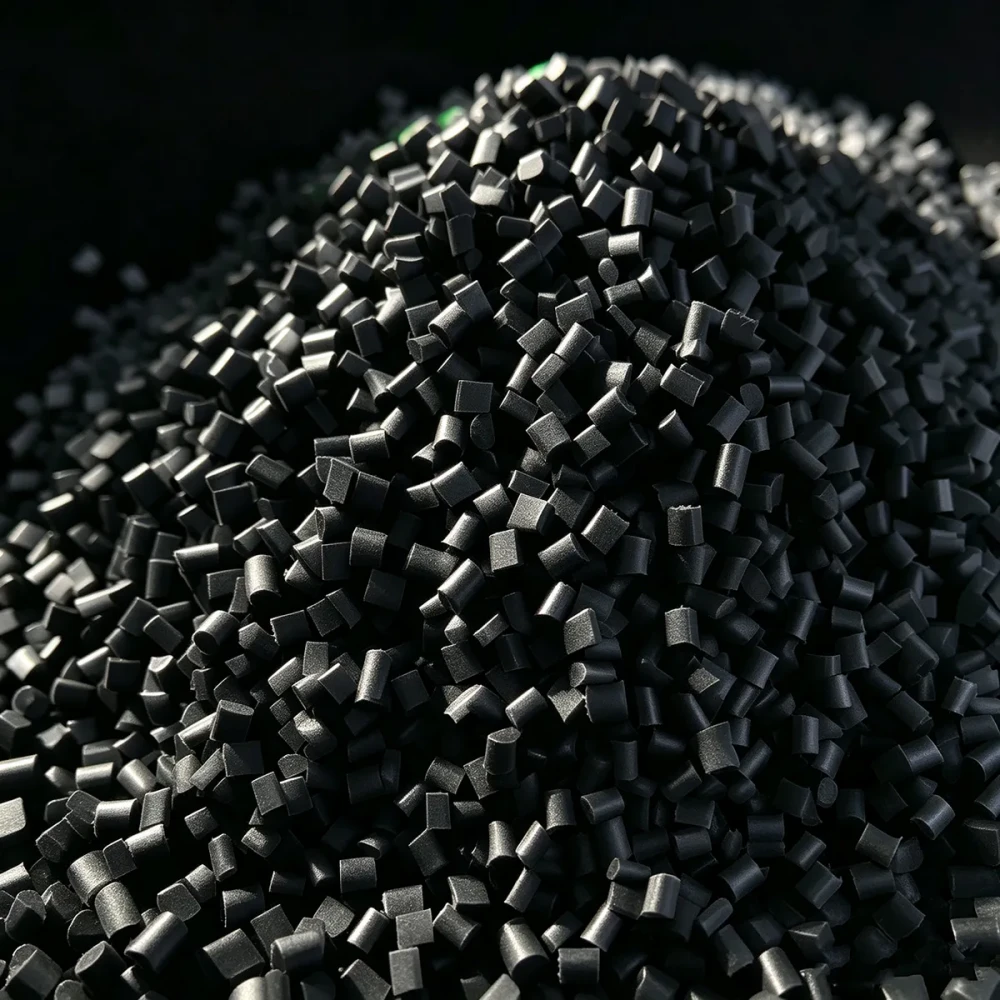
Komposit PA66 premium yang diperkuat dengan 50% serat kaca-E potong untuk kekakuan maksimal dan stabilitas dimensi. Kekuatan tarik mencapai 220 MPa dan modulus lentur 13500 MPa — kira-kira dua kali modulus PA66 standar 30% serat kaca, mendekati rasio kekakuan-terhadap-berat aluminium cor. Dirancang untuk komponen struktural pengganti logam yang membutuhkan kapasitas beban tinggi, mulur rendah, dan toleransi dimensi ketat: roda gigi presisi, sangkar bantalan, impeller pompa, sprocket konveyor, dan braket penahan beban. Warna hitam standar dengan karbon hitam untuk ketahanan UV dan abrasi permukaan.
| Kekuatan Tarik (ISO 527) | 220 MPa |
|---|---|
| Modulus Lentur (ISO 178) | 13500 MPa |
| HDT @ 1.82 MPa (ISO 75/Af) | 255 °C |
| HDT @ 0.45 MPa (ISO 75/Bf) | 262 °C |
| Ketahanan Impak Izod Berlekuk, 23 °C (ISO 180/1A) | 10 kJ/m² |
| Massa Jenis (ISO 1183) | 1.57 g/cm³ |
| Penyusutan Cetak — Arah Alir (ISO 294-4) | 0.20 % |
| Sertifikasi | ISO 9001, ROHS 2.0, REACH |
Gambaran Produk & Fitur Utama
PA66 GFE50 adalah komposit plastik teknik modulus tinggi buatan Juhai Plastik, menggunakan resin dasar PA66 premium viskositas menengah yang diperkuat dengan 50% serat kaca-E potong berkualitas tinggi dengan perlakuan silan yang dikomposit pada jalur ekstrusi sekrup ganda berputar searah. Pemuatan serat kaca 50% mendorong PA66 ke batas kekakuan praktisnya — pada pemuatan ini, modulus lentur komposit mencapai 13.5 GPa, sekitar 78% dari kekakuan aluminium cor (70 GPa) dengan hanya 58% massa jenis aluminium (2.7 g/cm³). Untuk komponen struktural yang membutuhkan kekakuan mirip logam tanpa berat, biaya, atau masalah korosi logam, PA66 GFE50 memberikan rasio kekakuan-terhadap-berat tertinggi dalam portofolio poliamida Juhai.
Keunggulan Performa Inti
Modulus Tertinggi di Rentang PA66: Modulus lentur 13500 MPa dan modulus tarik 15000 MPa — 65% lebih tinggi daripada PA66 30% serat kaca dan hampir 3× modulus PA66 tanpa penguat. Ideal untuk rusuk struktural dinding tipis yang tidak boleh melengkung di bawah beban terus-menerus.
Kekuatan Tarik 220 MPa: Setara atau melebihi aluminium cor grade rendah (misal AlSi9Cu3 pada ~220 MPa) dalam hal tarik, memungkinkan substitusi material langsung untuk braket dan rumah struktural beban ringan.
HDT 255 °C pada 1.82 MPa: Mendekati titik leleh PA66 (262 °C). Penggunaan terus-menerus pada 150-160 °C di bawah beban dapat dilakukan tanpa kegagalan mulur, dan puncak suhu jangka pendek hingga 220 °C dapat ditoleransi.
Penyusutan Sangat Rendah & Stabilitas Dimensi: Penyusutan arah alir sebesar 0.20% termasuk yang terendah dari semua termoplastik, memungkinkan fitur toleransi ketat (lubang bantalan, lingkaran pitch roda gigi, pin lokasi) dicetak langsung tanpa pengerjaan sekunder.
Ketahanan Lelah & Mulur Tinggi: Jaringan serat 50% menahan beban statis dan siklik jangka panjang dengan mulur minimal — gigi roda gigi dan lobus sprocket menjaga akurasi dimensi selama jutaan siklus.
Perlindungan Permukaan Karbon Hitam: Warna hitam standar dengan 2.0% karbon hitam memberikan ketahanan UV untuk aplikasi konveyor dan pompa luar ruangan serta meningkatkan ketahanan abrasi permukaan dibandingkan PA66 alami.
Posisi Tingkat Biaya
PA66 GFE50 ditempatkan sebagai komposit PA66 tingkat biaya Premium, mencerminkan pemuatan serat kaca 50% yang tinggi (meskipun serat kaca lebih murah daripada resin PA66, pemuatan tinggi meningkatkan biaya pengomposan karena penurunan throughput dan percepatan keausan sekrup). Bandingkan dengan produk tingkat Standar kami PA66 BFE04 (PA66 premium 30% serat kaca, produk serbaguna umum) dan produk tingkat Ekonomi PA6 GBA35 (PA6 ekonomi 35% serat kaca untuk penggunaan struktural sensitif biaya). Untuk aplikasi kelistrikan tahan api yang membutuhkan nilai CTI tinggi, lihat PA66 FR-V0 di bagian Produk Terkait di bawah ini.
Aplikasi yang Disarankan
Roda Gigi Presisi
Roda gigi reduksi alat listrik, roda gigi transmisi peralatan rumah tangga, dan roda gigi modul kecil, di mana modulus 13.5 GPa mencegah defleksi gigi di bawah torsi dan penyusutan 0.20% menjaga akurasi lingkaran pitch.
Sangkar Bantalan
Sangkar bantalan rol dan bola untuk bantalan industri dan otomotif. Kekakuan tinggi menjaga jarak rol pada RPM tinggi; matriks PA66 gesekan rendah tidak memerlukan pelumasan tambahan untuk banyak desain.
Impeller & Rumah Pompa
Impeller pompa sentrifugal dan rumah volut untuk pompa air dan bahan kimia. Tahan erosi kavitasi lebih baik daripada grade PA6 yang diperkuat serat kaca; HDT 255 °C menangani layanan pompa sirkulasi air panas.
Braket Struktural (Pengganti Logam)
Braket penahan beban menggantikan aluminium cor die-cast pada otomotif, peralatan rumah tangga, dan peralatan industri. Kekuatan tarik 220 MPa + modulus lentur 13.5 GPa dengan massa jenis hanya 58% dari aluminium.
Sprocket Konveyor & Rol
Sprocket rantai konveyor, rol pemalas, dan strip aus. Permukaan berkarbon hitam tahan UV luar ruangan; penyusutan 0.20% menjaga pitch gigi sprocket akurat untuk permeshing dengan rantai baja.
Komponen Motor & Kipas
Braket ujung komutator motor listrik, hub kipas, dan akar bilah kipas, di mana kekakuan tinggi menahan gaya sentrifugal dan HDT 255 °C menahan panas lilitan.
Sifat Mekanik & Fisik Lengkap
Semua nilai diuji sesuai standar ISO menggunakan benda uji serbaguna cetak injeksi 4 mm yang dikondisikan pada 23 °C / RH 50% selama 16 jam kecuali dinyatakan lain. Sertifikat Kesesuaian CoC per lot disertakan dengan setiap pengiriman.
Sifat Mekanik (Belum Tua)
| Sifat | Standar Uji | Nilai |
|---|---|---|
| Kekuatan Tarik | ISO 527 | 220 MPa |
| Modulus Elastisitas Tarik | ISO 527 | 15000 MPa |
| Pemanjangan Pada Titik Luluh | ISO 527 | 1.8 % |
| Pemanjangan Pada Patah | ISO 527 | 2.0 % |
| Kekuatan Lentur | ISO 178 | 335 MPa |
| Modulus Lentur | ISO 178 | 13500 MPa |
| Ketahanan Impak Izod Berlekuk (1A), 23 °C | ISO 180 | 10 kJ/m² |
| Ketahanan Impak Izod Tanpa Lekuk (1U), 23 °C | ISO 180 | 45 kJ/m² |
| Ketahanan Impak Charpy Berlekuk (1eA), 23 °C | ISO 179 | 8 kJ/m² |
| Kekerasan Rockwell (Skala R) | ISO 2039-2 | R 121 |
| Kekuatan Tekan | ISO 604 | 190 MPa |
| Kekuatan Geser | ISO 3501 | 105 MPa |
Sifat Termal
| Sifat | Standar Uji | Nilai |
|---|---|---|
| Suhu Defleksi Panas @ 1.82 MPa | ISO 75/Af | 255 °C |
| Suhu Defleksi Panas @ 0.45 MPa | ISO 75/Bf | 262 °C |
| Suhu Pelunakan Vicat (Beban B/50) | ISO 306 | 256 °C |
| Puncak Leleh (DSC, 10 °C/menit) | ISO 11357 | 262 °C |
| Koefisien Muai Panas Linier (Arah Alir) | ISO 11359-2 | 2.2 × 10⁻⁵ °C⁻¹ |
| Koefisien Muai Panas Linier (Arah Melintang Alir) | ISO 11359-2 | 6.5 × 10⁻⁵ °C⁻¹ |
| Suhu Penggunaan Terus-Menerus Jangka Panjang (Udara, tanpa beban) | Uji Internal / Ekstrapolasi ISO 2578 | 150 °C |
| Suhu Puncak Jangka Pendek (kumulatif < 100 jam) | — | 220 °C |
Sifat Fisik, Listrik & Lain-lain
| Sifat | Standar Uji | Nilai |
|---|---|---|
| Massa Jenis | ISO 1183 | 1.57 g/cm³ |
| Laju Alir Volume Lelehan (MVR) 280 °C, 5.0 kgf | ISO 1133 | 16 cm³/10 menit |
| Penyusutan Cetak — Arah Alir | ISO 294-4 | 0.20 % |
| Penyusutan Cetak — Arah Melintang Alir | ISO 294-4 | 0.70 % |
| Penyerapan Air (24 jam, perendaman 23 °C) | ISO 62 | 0.55 % |
| Penyerapan Air Kesetimbangan (RH 50%) | ISO 62, uji jangka panjang | ~ 1.8 % |
| Indeks Pelacakan Banding CTI | IEC 60112 | ≥ 500 V (Tingkat Performa 1) |
| Resistivitas Permukaan | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Resistivitas Volume | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Kekuatan Dielektrik (waktu singkat, 2 mm) | IEC 60243-1 | 16 kV/mm |
Kontrol Kualitas & Metodologi Uji Manufaktur
Setiap lot PA66 GFE50 melewati proses kualitas gerbang-tahap ISO 9001 sebelum rilis. Karena pemuatan serat kaca 50% adalah variabel performa kritis — perubahan ±2% kandungan GF mengubah modulus sekitar ~600 MPa dan penyusutan 0.02% — kami menguji kandungan serat kaca pada setiap lot produksi menggunakan metode kehilangan berat pembakaran LOI, bukan hanya secara periodik.
Matriks Uji Rilis Lot (Dilakukan pada Setiap Lot 1000 kg)
| Item Uji | Standar / Metode Uji | Frekuensi Uji | Batas Spesifikasi (Lulus = Rilis Produk) |
|---|---|---|---|
| Laju Alir Volume Lelehan (MVR) @ 280 °C / 5 kg | ISO 1133-1 | 100% lot | 13 – 19 cm³/10 menit (±18% target 16) |
| Massa Jenis (pelet) | ISO 1183-1 (Metode A) | 100% lot | 1.555 – 1.585 g/cm³ |
| Kandungan Kelembapan (kondisi kemasan asli) | Titrasi Karl Fischer | 100% lot | < 0.15 % (pelanggan harus mengeringkan sampai < 0.06% sebelum pencetakan injeksi) |
| Kandungan Serat Kaca (pembakaran / LOI) | ISO 3451-1 | 100% lot | 48.5 – 51.5 % berat |
| Kekuatan Tarik sebelum penuaan (benda uji batang ISO) | ISO 527-1/-2, kecepatan 1 mm/menit | 100% lot, rata-rata 5 benda uji batang | ≥ 210 MPa (CpK ≥ 1.33 terhadap nilai nominal 220) |
| Modulus Tarik sebelum penuaan | ISO 527 dengan ekstensometer | 100% lot | ≥ 14200 MPa |
| Ketahanan Impak Izod Berlekuk @ 23 °C | ISO 180/1A, 10 benda uji | 100% lot | ≥ 8.5 kJ/m² per sampel, rata-rata ≥ 9.5 |
| HDT @ 1.82 MPa (sebelum penuaan) | ISO 75-1/Af, posisi datar | Setiap lot, 3 benda uji | ≥ 250 °C (CpK ≥ 1.3 terhadap nilai nominal 255) |
| Penyusutan Cetak — Arah Alir (pelat 60×60×2 mm) | ISO 294-4 | Setiap lot | 0.17 – 0.23 % |
| Pengukuran Warna L*a*b* (pelet, standar hitam) | CIE LAB D65 10°, pelat 30 mm | 100% lot dibandingkan standar acuan | ΔE (CMC 2:1) ≤ 1.0 dibandingkan pelat warna master |
| Pemeriksaan ROHS / REACH SVHC | XRF + kimia basah internal | 100% lot; pemindaian GC-MS lengkap setiap tiga bulan | Lulus sesuai EU 2015/863 dan pembaruan SVHC ke-248 |
Kontrol Proses Statistik & Target Nilai CpK
Kekuatan tarik: Nilai nominal 220 MPa, batas bawah spesifikasi 210 MPa → minimum CpK ≥ 1.33 untuk setiap lot.
Modulus tarik: Nilai nominal 15000 MPa, batas bawah spesifikasi 14200 MPa → CpK ≥ 1.33.
Kandungan serat kaca: Nilai nominal 50%, rentang spesifikasi 48.5-51.5% → CpK ≥ 1.50 (dikontrol ketat karena kandungan GF mendominasi semua sifat mekanik dan penyusutan).
HDT @ 1.82 MPa: Nilai nominal 255 °C, batas bawah spesifikasi 250 °C → CpK ≥ 1.30.
Paket data SPC lengkap termasuk grafik X-bar R, histogram dan laporan CpK untuk 20 lot produksi terakhir tersedia atas permintaan.
Panduan Pemrosesan & Penanganan
Parameter Pencetakan Injeksi
Pemuatan 50% serat kaca pada PA66 GFE50 membutuhkan pengaturan mesin cetak injeksi yang lebih kokoh dibanding grade 30% serat kaca. Lelehan bersifat kental dan abrasif, pemutusan serat di dalam sekrup harus diminimalkan guna menjaga modulus tinggi yang dirancang untuk grade ini. Ikuti pengaturan di bawah ini.
| Parameter Proses | Rentang yang Disarankan | Catatan / Batas |
|---|---|---|
| Pra-Pengeringan (WAJIB) | 90 °C × 4 jam; gunakan pengering dehumidifier hingga kelembapan < 0.06% | Lebih ketat daripada PA66 30% serat kaca (≤ 0.08%). Luas permukaan serat yang besar memusatkan kelembapan menjadi lebih banyak lokasi cacat splay. Gunakan pengering dengan titik embun -40 °C. |
| Suhu Barel — Belakang / Tengah / Depan | 265 °C / 280 °C / 290 °C | Profil suhu bertahap; jangan pernah melebihi 295 °C di zona mana pun. PA66 cepat terdegradasi di atas 300 °C. |
| Suhu Nozzle | 285-292 °C | Sedikit lebih rendah dari zona depan untuk mencegah menetesnya lelehan. Jangan pernah melebihi 295 °C. |
| Waktu Tinggal Maksimum di Dalam Barel | < 5 menit pada suhu ≤ 290 °C | Lelehan kandungan serat tinggi menahan panas; waktu tinggal lama menyebabkan hidrolisis PA66 dan pemutusan rantai molekul, menurunkan kekuatan tarik dan impak. Gunakan mesin terkecil yang dapat memenuhi volume tembakan. |
| Suhu Cetakan | 80-110 °C | Disarankan ≥ 90 °C untuk kristalisasi PA66 optimal dan pembasahan serat; 100-110 °C untuk permukaan Kelas-A pada bagian tampak luar. |
| Tekanan Injeksi | 100-160 MPa | Lelehan kandungan serat tinggi membutuhkan tekanan injeksi lebih tinggi. Rusuk dan bos tebal mungkin membutuhkan nilai batas atas rentang. |
| Tekanan Tahan | 60-80% dari tekanan injeksi | Waktu tahan: 15-30 detik tergantung ketebalan dinding. Sangat penting untuk akurasi penyusutan rendah. |
| Tekanan Balik Sekrup | 4-8 bar | Sedang; hindari >10 bar yang menyebabkan geser berlebihan dan memperpendek panjang serat yang tertahan, sehingga menurunkan modulus. |
| Kecepatan Sekrup (RPM) | 60-100 rpm | Kecepatan rendah-sedang untuk meminimalkan keausan serat dan lonjakan panas geser. |
| Bahan Sekrup / Barel | Baja perkakas dikeraskan penuh (HRC 58+) atau barel bimetal lapisan WC | WAJIB. 50% serat kaca sangat abrasif; barel nitrida akan aus dalam 150 ribu siklus, lapisan krom gagal dalam 50 ribu siklus. Anggarkan biaya perbaikan sekrup setiap 80-120 ribu siklus. |
| Fraksi Bahan Giling Ulang | ≤ 15 % | Lebih rendah daripada grade 30% serat kaca, karena penggilingan ulang memperpendek serat yang sudah pendek; fraksi giling ulang >15% akan menurunkan modulus di bawah spesifikasi. Keringkan bahan giling ulang secara terpisah sebelum pencampuran. |
| Proses Pembersihan Antara Pergantian Material | PA66 alami tanpa penguat atau senyawa pembersih komersial berbasis PP | Jangan membersihkan GFE50 langsung dengan PP atau PE tanpa penguat, sisa serat kaca akan mencemari proses produksi material berikutnya. |
Penyimpanan & Masa Simpan
Simpan di dalam kantong asli tertutup pada suhu di bawah 35 °C dan kelembapan relatif di bawah 70%.
Jauhkan dari sinar matahari langsung, sumber panas atau api terbuka.
Masa simpan dalam kondisi yang sesuai: 24 bulan dari tanggal produksi yang tercetak pada label kantong.
Setelah kantong dibuka, gunakan isi dalam waktu 3 minggu atau tutup kembali dengan kantong penyerap kelembapan untuk mencegah penyerapan kelembapan dini (PA66 menyerap kelembapan lebih cepat daripada PA6).
Jangan mencampur pelet GFE50 dengan grade PA66 kandungan serat kaca lebih rendah di dalam gaylord atau corong pengering yang sama — bahkan 5% grade 30% serat kaca akan menurunkan kandungan serat keseluruhan dan menurunkan modulus di bawah spesifikasi.
Panduan Pemecahan Masalah Pencetakan Injeksi
Pemuatan 50% serat kaca PA66 GFE50 menghasilkan mode cacat khusus yang jarang atau tidak ada pada grade 30% serat kaca. Gunakan tabel di bawah sebagai referensi awal pemecahan masalah.
| Cacat / Gejala | Penyebab Utama Paling Mungkin | Tindakan Koreksi Langkah-demi-Langkah |
|---|---|---|
| Cacat splay (garis perak) terkonsentrasi dekat gerbang cetakan dan di dasar rusuk | 1) Pra-pengeringan tidak cukup, sisa kelembapan > 0.06%; 2) Kecepatan injeksi terlalu tinggi melalui gerbang kecil; 3) Suhu barel berlebih menyebabkan hidrolisis PA66. | Langkah 1: Ukur ulang kelembapan pelet dengan Karl Fischer di mulut mesin. Jika >0.06%: perpanjang waktu pengering 2 jam tambahan pada 90 °C, pastikan titik embun ≤ -40 °C. Langkah 2: turunkan kecepatan injeksi 20% pada tahap pertama. Langkah 3: turunkan suhu zona depan / nozzle sebesar 5 °C; pastikan tidak ada zona melebihi 295 °C. Langkah 4: batasi fraksi giling ulang maksimal ≤15% dan keringkan secara terpisah. |
| Modulus tarik bagian cetak terukur 10-15% di bawah nilai nominal 13.5 GPa | 1) Pemutusan serat berlebih akibat RPM sekrup terlalu tinggi atau tekanan balik terlalu besar; 2) Fraksi giling ulang >15% memperpendek serat lebih lanjut; 3) Suhu barel terlalu rendah menyebabkan pembasahan serat tidak sempurna. | Langkah 1: Turunkan RPM sekrup menjadi 60-70 dan tekanan balik menjadi 4-5 bar. Langkah 2: Pastikan fraksi giling ulang ≤15%; jika dipakai, uji sampel 100% bahan murni sebagai perbandingan. Langkah 3: Pastikan suhu zona tengah dan depan minimal 280/290 °C — suhu lelehan rendah mencegah pembasahan serat sempurna. Langkah 4: Ukur panjang serat di dalam bagian cetak (pembakaran + mikroskopi); rata-rata panjang serat tertahan minimal ≥ 0.15 mm. |
| Keausan berlebih sekrup dan barel (serbuk logam terlihat di lelehan, nilai MVR naik seiring waktu) | 1) Sekrup / barel tidak dikeraskan penuh atau bukan bimetal; 2) Operasi dengan tekanan balik tinggi meningkatkan kontak abrasif; 3) Kandungan serat kaca melebihi spesifikasi (kurang mungkin jika produk dari Juhai, tapi verifikasi dengan uji LOI). | Langkah 1: Verifikasi sekrup / barel adalah dikeraskan penuh HRC 58+ atau bimetal lapisan WC — ganti jika hanya nitrida atau berlapis krom. Langkah 2: Turunkan tekanan balik menjadi 4 bar. Langkah 3: Lakukan uji LOI pada lot saat ini untuk memastikan GF berada di rentang 48.5-51.5%. Langkah 4: Jadwalkan inspeksi sekrup-barel setiap 50 ribu siklus; ganti liner barel jika celah melebihi 0.15 mm. |
| Lengkungan pada braket struktural datar atau blank roda gigi | 1) Anisotropi dimensi tinggi (penyusutan arah alir 0.20% lawan penyusutan arah melintang 0.70%); 2) Penghentian tekanan tahan terlalu dini; 3) Ketidakseimbangan suhu cetakan. | Langkah 1: Atur kedua sisi cetakan pada 90-100 °C dengan pengontrol suhu terpisah. Langkah 2: Perpanjang waktu tahan; verifikasi dengan studi short-shot bahwa gerbang tidak membeku sebelum mencapai puncak tekanan tahan. Langkah 3: Untuk bagian lebar >150 mm gunakan gerbang kipas atau diafragma untuk menyelaraskan orientasi serat secara seragam. Langkah 4: Terapkan kompensasi penyusutan baja sebesar 0.20% arah alir dan 0.70% arah melintang secara seragam. |
| Garis perubahan warna coklat / kuning kecoklatan di ujung pengisian cetakan atau dekat nozzle | 1) Waktu tinggal terlalu lama di dalam barel (>5 menit) pada suhu tinggi; 2) Zona mati di barel / ujung nozzle; 3) Suhu zona depan >295 °C. | Langkah 1: Hitung waktu tinggal — harus < 300 detik pada ≤290 °C; kurangi volume tembakan atau pindah ke mesin lebih kecil jika melebihi. Langkah 2: Turunkan suhu zona depan / nozzle ke 285/288 °C, lakukan purging 10 tembakan penuh PA66 alami. Langkah 3: Periksa ujung nozzle dan torpedo untuk sisa bahan terkarbonisasi. Langkah 4: Pasang timer idle sekrup yang menurunkan suhu zona belakang 10 °C saat mesin diam lebih dari 2 menit. |
| Dimensi pitch gigi roda gigi di luar toleransi setelah pencetakan | 1) Variasi penyusutan akibat tekanan tahan atau siklus waktu tidak stabil; 2) Penyimpangan suhu cetakan; 3) Variasi kandungan GF antar lot menyebabkan pergeseran nilai penyusutan. | Langkah 1: Verifikasi tekanan tahan dan waktu tahan dapat diulang (kemampuan mesin ±2%). Langkah 2: Pastikan suhu cetakan stabil ±2 °C. Langkah 3: Periksa dokumen CoC setiap lot untuk kandungan GF — perubahan 1% GF mengubah penyusutan arah alir sekitar 0.01%. Langkah 4: Untuk roda gigi presisi, buat prototipe dengan lot produksi sebenarnya pada parameter akhir; kompensasi penyusutan roda gigi umumnya 0.20% pada lingkaran pitch. |
Sertifikasi, Kepatuhan & Ulasan Pelanggan Terverifikasi
Sertifikasi Material & Pernyataan Kepatuhan
PA66 GFE50 diproduksi di bawah sistem manajemen mutu bersertifikat ISO 9001:2015 di lokasi produksi Ningbo Juhai Lianghui. Semua lot produksi diuji terhadap persyaratan peraturan regional wajib; sertifikat dan Surat Kepatuhan LoC tersedia unduh atas permintaan, atau dikirim otomatis bersama setiap faktur komersial.
ISO 9001:2015
Sistem manajemen mutu — seluruh jalur produksi, inspeksi barang masuk dan rilis lot akhir disertifikasi auditor pihak ketiga terakreditasi CNAS. Nomor sertifikat tersedia atas permintaan.
ROHS 2.0 (EU 2015/863)
Pembatasan 10 zat berbahaya (Pb, Cd, Hg, Cr VI, PBB, PBDE, DIBP, DBP, BBP, DEHP). Setiap lot diuji XRF; pemindaian GC-MS lengkap dilakukan setiap tiga bulan. Surat kepatuhan diberikan setiap pengiriman.
REACH SVHC (Uni Eropa)
Sesuai dengan pembaruan ke-248 Daftar Kandidat Zat Sangat Berperhatian. Laporan pengujian pihak ketiga tahunan tersedia; semua zat terdaftar SVHC berada di bawah ambang batas 0.1% berat.
IEC 60112 CTI ≥ 500 V
Indeks pelacakan banding tingkat performa PLC 1 diuji sesuai IEC 60112 Larutan A pada pelat 3 mm. Cocok untuk komponen struktural non-pembawa arus di dalam rakitan kelistrikan.
Siap IMDS / PPAP
Mendukung entri data material ke sistem IMDS untuk program otomotif. Paket pengajuan PPAP Level-3 (SPC, aliran spesifikasi, riwayat CoC, PFMEA) tersedia untuk bagian produksi yang lolos kualifikasi.
Verifikasi Kandungan Serat Kaca Per Lot
Setiap pengiriman lot disertai dokumen CoC yang berisi kandungan serat kaca (LOI), kekuatan tarik, modulus, HDT dan MVR — dapat dilacak sampai lot pengomposan awal dan kode lot bahan baku asli.
Ulasan Pelanggan Terverifikasi & Studi Kasus
Jaminan Kualitas, Komitmen Garansi & Dukungan Teknis
Karena PA66 GFE50 digunakan pada komponen presisi dan struktural di mana kekakuan serta akurasi dimensi sangat krusial, kami mendukung material ini dengan garansi performa material tertulis. Komitmen di bawah ini berlaku untuk setiap lot komersial PA66 GFE50 yang dipesan melalui kantor penjualan Ningbo dan dikirim berdasarkan konfirmasi pesanan penjualan Juhai yang ditandatangani.
| Garansi Cacat Standar | 12 bulan dari tanggal pengiriman terhadap cacat produksi (kandungan GF salah, warna salah, kontaminasi, nilai MVR / kekuatan tarik / HDT di luar spesifikasi yang terkirim salah meskipun lulus QC kami). Penggantian lot penuh + penggantian biaya pengiriman yang terverifikasi jika terbukti lot tidak sesuai spesifikasi. |
|---|---|
| Jaminan Kandungan Serat Kaca | Jaminan tertulis bahwa setiap lot berada dalam rentang 48.5-51.5% berat serat kaca (LOI). Jika hasil uji laboratorium independen menunjukkan kandungan GF di luar rentang ini, kami akan mengembalikan 100% harga pembelian material untuk lot yang terdampak atau menyediakan material pengganti gratis, sesuai pilihan pembeli. |
| Garansi Konsistensi Sifat Antar-Lot | Variasi maksimal ±4% pada nilai nominal kekuatan tarik, modulus tarik, HDT @ 1.82 MPa, dan MVR antar lot pembelian berurutan dalam satu pesanan blanket 12-bulan. Jika satu lot berada di luar rentang ±4% dibanding lot baseline yang Anda kualifikasi, Juhai akan menanggung biaya uji kualifikasi ulang sampai maksimal USD 3.500 per insiden. |
| Garansi Stabilitas Penyusutan Cetak | Penyusutan cetak arah alir dijamin berada 0.17-0.23% pada pelat 60×60×2 mm sesuai ISO 294-4 untuk setiap lot. Hal ini mendukung kompensasi cetakan untuk roda gigi presisi dan sangkar bantalan. |
| Garansi Kepatuhan Regulasi | Material yang diproduksi dan dikirim akan memenuhi ambang batas zat ROHS 2.0 (EU 2015/863) dan REACH SVHC Uni Eropa pada saat produksi. |
| Dukungan Teknik Rekayasa (SLA Waktu Tanggapan) | Hotline dukungan teknik + dukungan email jam 08.00-18.00 Waktu GMT+8 Beijing / Shanghai, Senin-Sabtu. Masalah pencetakan injeksi darurat yang menghentikan produksi mendapatkan tanggapan email teknis pertama dalam 4 jam. Optimasi parameter cetak, analisis defleksi FEA gigi roda gigi, dan rekomendasi pencampuran material uji — semuanya gratis untuk pelanggan aktif. |
| Dukungan Sampel & Lembar Data | Sampel evaluasi gratis 2 kg PA66 GFE50 warna hitam standar tersedia untuk evaluasi OEM asli / Tier-1 / cetakan injeksi industri. Lembar data PDF lengkap termasuk kurva penyusutan, data kelelahan, dan panduan desain gigi roda gigi dikirim dalam 24 jam setelah permintaan pertama. |
Pengemasan, Pengiriman & MOQ
| Pengemasan Standar | Kantong ekspor komposit kraft-PE disegel panas isi 25 kg dengan penghalang kelembapan aluminium bagian dalam. Kantong tercetak jelas SKU PA66-GFE50, nomor lot, tanggal produksi, dan kode lot serat kaca untuk pelacakan. |
|---|---|
| Konfigurasi Palet | 40 kantong per palet ekspor fumigasi ISPM-15 standar = 1000 kg (1 MT) per palet; dibungkus stretch-wrap dengan 4 pelindung sudut plastik dan pengikat baja palet. |
| MOQ — Warna Hitam Standar | 1000 kg (1 palet penuh / 40 kantong × 25 kg). Kantong uji coba 100 kg lebih kecil tersedia atas permintaan untuk program evaluasi yang memenuhi syarat. |
| MOQ — Warna Alami atau Warna Kustom | 5000 kg (5 palet). Warna kustom dapat memengaruhi sifat UV dan permukaan; konsultasikan tim teknik sebelum menentukan spesifikasi. |
| Waktu Tunggu Stok | 3-5 hari kerja setelah pembayaran diterima (EXW / FOB Ningbo). |
| MOQ Kandungan GF Kustom | 10000 kg (10 palet) untuk varian serat kaca 40% atau 55%, atau paket stabilisasi panas non-hitam. |
| Muatan Kontainer 20 ft FCL | ~ 20000 kg (20 palet @1 MT) — menggunakan palet. 22 MT muatan longgar tanpa palet atas permintaan. |
| Muatan Kontainer 40 ft HC FCL | ~ 27000 kg (27 palet @1 MT) — menggunakan palet. |
| Dokumen yang Disediakan | Faktur Komersial, Daftar Pengepakan, Bill of Lading / AWB, Sertifikat Asal (Form F / Form A atas permintaan), Sertifikat Kesesuaian CoC (berisi kandungan serat kaca, kekuatan tarik, modulus, HDT lot), Surat Kepatuhan ROHS 2.0 / REACH SVHC, MSDS atas permintaan. |
Matriks Pemilihan Grade — Keluarga Struktural PA66 Juhai
Sebelum menetapkan pemilihan PA66 GFE50, gunakan perbandingan berdampingan ini dengan grade PA66 dan PA6 struktural lain dari Juhai yang sering bersaing dengan PA66 50% GF pada aplikasi pengganti logam dan aplikasi kekakuan tinggi. Semua grade menggunakan penentuan tingkat biaya Ekonomi / Standar / Premium seperti yang disebutkan.
| Sifat / Kriteria Pemilihan | PA66 GFE50 Grade Ini · Modulus Tinggi 50% GF | PA66 BFE04 PA66 Premium 30% GF | PA66 FR-V0 25% GF Tahan Api | PA6 GBA35 PA6 Ekonomi 35% GF |
|---|---|---|---|---|
| Tingkat Biaya | Premium (PA66 GF tertinggi) | Premium (-12–18% dibanding GFE50) | Premium (+8–15% dibanding BFE04 karena bahan tahan api) | Ekonomi (-35–40% dibanding GFE50) |
| Resin Dasar & GF | PA66 Premium + 50% E-glass | PA66 Premium + 30% E-glass | PA66 + 25% E-glass + paket tahan api | PA6 viskositas menengah + 35% E-glass |
| Kekuatan Tarik | 220 MPa | 190 MPa | 155 MPa | 168 MPa |
| Modulus Lentur | 13500 MPa | 8100 MPa | 6800 MPa | 8700 MPa |
| Ketahanan Impak Izod Berlekuk @23°C | 10 kJ/m² | 18 kJ/m² | 12 kJ/m² | 15 kJ/m² |
| HDT @1.82 MPa | 255 °C | 250 °C | 240 °C | 200 °C |
| Massa Jenis | 1.57 g/cm³ | 1.38 g/cm³ | 1.40 g/cm³ | 1.40 g/cm³ |
| Penyusutan Cetak (Arah Alir) | 0.20 % (terkecil) | 0.30 % | 0.32 % | 0.32 % |
| Tahan Api (UL94) | V-2 (sifat alami) | V-2 | V-0 @1.5 mm | V-2 |
| CTI | ≥ 500 V | ≥ 550 V | ≥ 600 V | ≥ 500 V |
| Kesesuaian Aplikasi Terbaik | Roda gigi presisi, sangkar bantalan, impeller pompa, braket pengganti logam | Braket struktural umum, bagian di bawah kap mobil, rumah konektor | Konektor HV kendaraan listrik, rumah MCCB, bagian pemutus sirkuit | Bagian struktural sensitif biaya, katrol, komponen industri di bawah 140 °C |
| Perkiraan Harga (EXW) — Hanya Referensi | USD 2.65 / kg (PA66 50% GF) | USD 2.52 / kg (PA66 30% GF) | USD 2.78 / kg (PA66 FR) | USD 1.68 / kg (PA6 35% GF) |
| Halaman / Link situs ini | (Halaman ini) | product-pa66-bfe04.html | product-pa66-fr-v0.html | product-pa6-gba35.html |
Ringkasan Pohon Keputusan: Kapan Memilih PA66 GFE50 vs Alternatif
✅ Pilih GFE50 jika (a) bagian membutuhkan modulus dan kekuatan tarik tertinggi dari poliamida, (b) akurasi dimensi (penyusutan rendah) sangat penting untuk roda gigi, lubang bantalan atau fitur penentu posisi, (c) Anda mengganti aluminium atau seng cor-die-cast pada bagian struktural beban ringan, dan (d) bagian tidak membutuhkan ketahanan api UL94 V-0.
🔀 Turun ke PA66 BFE04 jika Anda membutuhkan performa PA66 30% GF dengan ketahanan impak lebih tinggi (18 kJ/m²) dan biaya lebih murah — untuk braket struktural umum yang tidak membutuhkan modulus 13.5 GPa.
🔀 Beralih ke PA66 FR-V0 jika bagian berada di dalam kotak kelistrikan yang membutuhkan UL94 V-0 dan CTI 600 V — paket tahan api menurunkan modulus menjadi 6.8 GPa tapi menyediakan keamanan api yang wajib dipenuhi.
🔀 Hemat biaya dengan PA6 GBA35 jika suhu operasi tetap di bawah 140 °C dan modulus 8.7 GPa sudah cukup — GBA35 memberikan ~64% modulus GFE50 dengan harga sekitar 63% dari harga GFE50.
Minta Penawaran Kustom, Sampel atau Lembar Data
Isi formulir di bawah ini untuk PA66 GFE50 atau grade lainnya. Insinyur penjualan teknis kami — yang khusus menangani program roda gigi presisi dan penggantian logam — akan menghubungi Anda dalam 24 jam beserta lembar data PDF lengkap (termasuk kurva kelelahan, data penyusutan, panduan desain gigi roda gigi), harga EXW / FOB / CFR, waktu tunggu pengiriman, dan logistik sampel. Sampel gratis 2 kg tersedia untuk keperluan evaluasi asli (ongkos kirim ditanggung penerima untuk pengiriman internasional).