
Nilon Termodifikasi PA6 · Kelas Premium Class-A
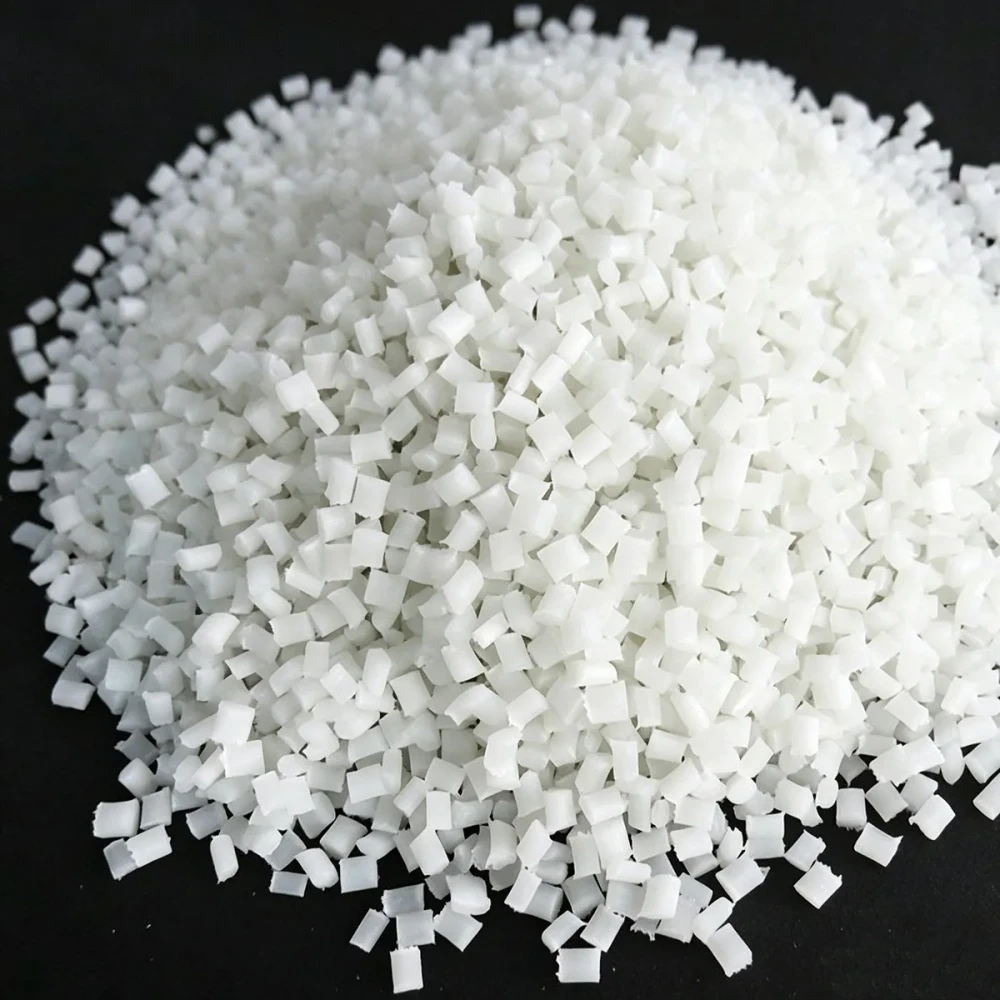
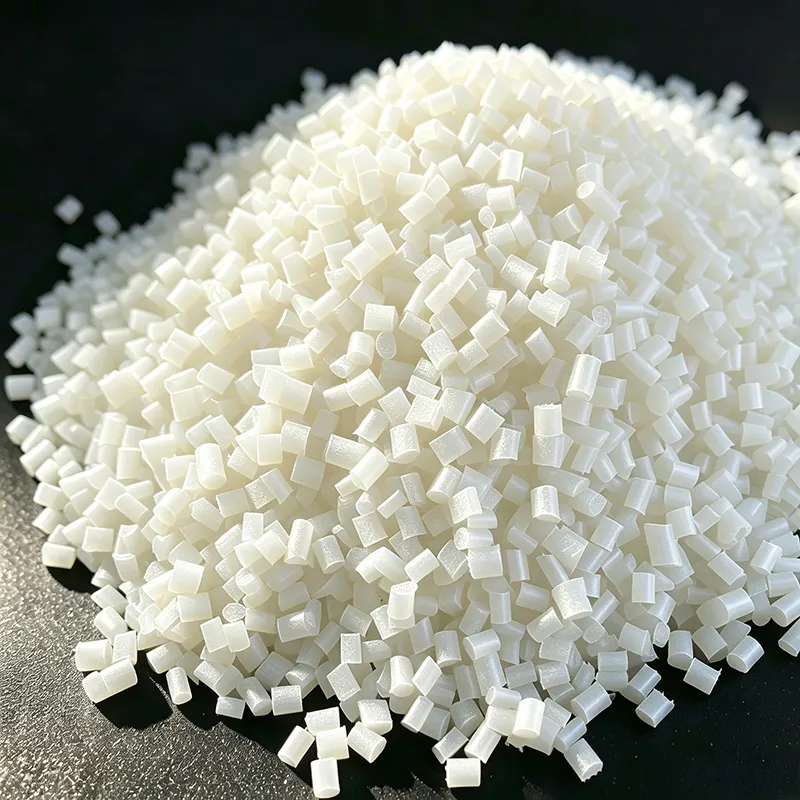
PA6 BFE01 · Pelet PA6 (Nilon 6) Penguat Serat Kaca 30% Premium — Grade Kosmetik Class-A
Kompaun PA6 tier premium andalan dengan 30% serat kaca E chopped high-wet-out, diproduksi di lini sekrup kembar torsi tinggi khusus Juhai. Menghasilkan kekuatan tarik 162 MPa dengan toleransi antar-lot ultra-ketat ±3% dan CpK > 1.67 pada sifat mekanik kunci. Kemampuan permukaan kosmetik Class-A dengan splay dan plate-out sangat rendah. Setara performa langsung dengan Dupont Zytel 73G30L. Ideal untuk rangka elektronik konsumen, casing transmisi perkakas daya premium, dan aplikasi apa pun yang menuntut kekuatan garis las unggul dan penampilan mirror-finish.
| Kekuatan Tarik (ISO 527) | 162 MPa |
|---|---|
| Modulus Lentur (ISO 178) | 7,400 MPa |
| Izod Takik @ 23°C | 17 kJ/m² |
| HDT @ 1.82 MPa | 198 °C |
| Massa Jenis | 1.35 g/cm³ |
| MVR @ 275°C / 5 kgf | 28 cm³/10 min |
| Susut (Alir / Melintang) | 0.33% / 0.90% |
| Toleransi Lot / Sertifikasi | ±3% maks · ISO 9001, ROHS, REACH · CTI 600V |
Gambaran Produk & Fitur Premium Utama
PA6 BFE01 adalah kompaun plastik rekayasa PA6 tier premium andalan kami, diformulasikan untuk aplikasi di mana kualitas permukaan kosmetik, konsistensi mekanik, dan keandalan garis las tidak dapat ditawar. Kami memulai dengan resin dasar PA6 kemurnian-tinggi dipilih untuk volatilitas-rendah, integritas rantai polimer tinggi, dan stabilitas warna sangat baik — lalu memperkuatnya dengan 30% serat kaca E chopped bersilana premium (grade high wet-out) pada lini ekstrusi sekrup kembar torsi-tinggi, shear-rendah khusus kami. Hasilnya adalah material yang menghasilkan kekuatan tarik 162 MPa, CpK > 1.67 di seluruh sifat mekanik kunci, dan kemampuan permukaan mirror atau satin Class-A sejati langsung dari cetakan dipoles tanpa pengecatan atau pelapisan.
Keunggulan Performa Premium Inti
Tarik & Kekakuan Ultra-Tinggi: Tarik 162 MPa dan modulus tarik 8.500 MPa — di antara grade 30% GF PA6 terkuat yang tersedia. Langsung menggantikan Dupont Zytel 73G30L dalam performa mekanik.
Toleransi Antar-Lot Ketat ±3%: Lini produksi premium kami menggunakan dosis gravimetri in-line, pemantauan viskositas leleh real-time, dan uji mekanik batch 12-titik. Variasi tarik, impak, dan HDT ditahan pada ±3% maks — vs ±5% khas untuk grade economy — memungkinkan CpK > 1.67 untuk dimensi kritis dan performa struktural.
Kemampuan Permukaan Kosmetik Class-A: Nol splay, fiber read-through minimal, dan plate-out ultra-rendah pada cavity SPI A-2 dipoles. Dapat dicapai pada suhu cetakan 85–100°C dengan pengeringan benar. OEM elektronik konsumen Vietnam kami melaporkan tolak splay hanya 0.5% vs 3.2% dengan PA6 GF30 standar mereka sebelumnya.
Kekuatan Garis Las Unggul: Silane sizing premium + MVR 28 teroptimasi + pemutusan serat minimal = 72–78% retensi tarik pada garis las (vs 58–65% khas). Pelanggan perkakas daya Eropa mengukur CpK garis las 1.78 pada casing transmisi kritis mereka.
CTI Tinggi & Elektrik Sangat Baik: CTI 600V (CTI 1) dengan kekuatan dilektrik seimbang 21 kV/mm — cocok untuk komponen struktural terisolasi di elektronik konsumen dan rangka motor perkakas daya.
Plate-Out Rendah & Siklus Perawatan Cetakan Diperpanjang: Resin dasar volatilitas-rendah premium dan paket pelumas teroptimasi mengurangi plate-out cetakan 60% vs grade economy. Lini produksi melaporkan perpanjangan interval pembersihan PM cetakan dari setiap 24 jam ke setiap 5–7 hari, mengurangi downtime secara signifikan.
Stabilitas Warna & Pencocokan Kustom: Konsistensi warna ΔE < 1.0 antar-lot pada warna natural dan kustom. Laboratorium warna in-house dengan uji letdown sekrup kembar dan verifikasi spektrofotometer mendukung pengembangan warna propriertery OEM dalam 5–7 hari kerja.
Premium vs Standar vs Economy — Perbandingan Grade Seri PA6 GF
Memahami perbedaan antara tiga tier serat kaca PA6 Juhai membantu Anda memilih grade optimal untuk target biaya-performa aplikasi Anda.
| Parameter | Grade Premium PA6 BFE01 (30% GF) | Grade Standar PA6 BFE06 (30% GF) | Grade Economy PA6 GBA35 (35% GF) |
|---|---|---|---|
| Target Tier | Premium / Andalan | Standar / Tier-Tengah | Economy / Nilai |
| Grade Resin Dasar | PA6 Premium Kemurnian-Tinggi | PA6 Standar Rentang-Tengah | PA6 Economy High-Value |
| Kualitas Serat Kaca | Premium Ber-Silana High Wet-Out | E-Glass Ber-Silana Standar | E-Glass Standar |
| Lini Ekstrusi | Khusus Torsi-Tinggi Shear-Rendah | Sekrup Kembar Ko-Rotasi Standar | Sekrup Kembar Output-Tinggi |
| Kekuatan Tarik (ISO 527) | 162 MPa | 148 MPa | 138 MPa |
| Toleransi Tarik Antar-Lot | ± 3% maks | ± 4% khas | ± 5% khas |
| Target CpK (Mekanik Kunci) | CpK > 1.67 | CpK > 1.33 | CpK > 1.00 |
| Kemampuan Permukaan Class-A | ✓ Ya (finish SPI A-2) | Sebagian (B-2 saja) | Tidak direkomendasikan |
| Tolak Rate Splay (khas) | ~ 0.5% | ~ 1.5% | ~ 3–4% |
| Retensi Tarik Garis Las | 72 – 78% | 65 – 70% | 58 – 65% |
| Izod Takik @ 23°C | 17 kJ/m² | 15.5 kJ/m² | 15 kJ/m² |
| MVR @ 275°C / 5 kgf | 28 cm³/10 min | 32 cm³/10 min | 35 cm³/10 min |
| HDT @ 1.82 MPa | 198 °C | 193 °C | 195 °C |
| Level Harga Relatif (per kg) | $$$ (Premium) | $$ (Standar) | $ (Economy) |
| Contoh Setara Langsung | Dupont Zytel 73G30L | PA6 GF30 Impor Standar | PA6 GF35 Komoditas |
| Ideal Untuk | Casing OEM kosmetik, perkakas daya premium, struktur garis las kritis, program menuntut CpK | Komponen struktural umum, barang konsumsi tier-menengah, braket industri standar | Komponen struktural nilai, katrol, idler, komponen industri non-kritis |
Aplikasi Premium yang Direkomendasikan
Casing Elektronik Konsumen
Rangka chassis laptop, enclosure tablet, mid-frame smartphone, bezel struktural TV, casing perangkat audio premium yang memerlukan permukaan Class-A.
Perkakas Daya Premium
Rangka transmisi bor cordless, casing motor angle grinder, body impact wrench, komponen struktural perkakas taman premium.
Interior Otomotif
Braket struktural panel instrumen premium, rangka center console, substrat trim interior dekoratif, carrier modul pintu.
Enclosure Perangkat Medis
Casing perangkat medis non-implantable, rangka instrumen diagnostik portabel, cover struktural peralatan gigi.
Industri Premium
Braket struktural presisi-tinggi, body pompa dan katup, cage bantalan, housing roda gigi untuk mesin high-end.
Lifestyle & Wearables
Rangka headphone premium, komponen struktural smartwatch, body kamera, rangka struktural drone dengan permukaan kosmetik.
Proses Manufaktur Premium & Jaminan Kualitas
PA6 BFE01 diproduksi secara eksklusif di Lini Premium Khusus №3 kami — ekstruder sekrup kembar ko-rotasi torsi-tinggi (12.000 Nm) dengan rasio L/D 56:1, dikonfigurasi khusus untuk compounding lembut yang memaksimalkan wet-out serat kaca dan meminimalkan pemutusan serat. Lini berjalan pada RPM 25% lebih rendah daripada lini economy standar kami dan menggunakan elemen sekrup premium dengan geometri blok pengulenan teroptimasi untuk mempertahankan distribusi panjang serat.
Alur Manufaktur Premium 11-Langkah untuk PA6 BFE01
| Langkah | Tahap Proses | Tindakan Pengendalian Kualitas Premium |
|---|---|---|
| 01 | IQC Bahan Baku Masuk | Resin dasar PA6 diuji untuk uap air, viskositas, warna L*a*b*, dan kandungan volatil. Setiap palet GF premium diverifikasi untuk integritas silane sizing, konsistensi diameter serat (10 ± 0.5 μm), dan uap air < 0.05%. Checklist IQC 32-titik vs 14-titik untuk economy. |
| 02 | Dosis Gravimetri & Premix | Feeder gravimetri loss-in_weight 6 komponen dengan akurasi ±0.1% (vs ±0.5% pada lini economy). Resin, GF, pelumas, antioksidan, UV, dan masterbatch warna didosis independen; tidak ada dry-blend yang digunakan untuk BFE01. |
| 03 | Profil Barel — 12 Zona Pemanas | Profil suhu bertahap shear-rendah 225°C→275°C dioptimalkan untuk wet-out serat premium. Pyrometer inframerah pada setiap zona dengan kontrol loop-tertutup ±1°C; alarm shear berlebih menghentikan produksi otomatis. |
| 04 | Sisi Feeder Insertion GF | Dua side feeder di zona 5 dan zona 8 membagi pengenalan GF untuk mengurangi atrisi serat satu-titik. Panjang serat sisa khas setelah ekstrusi: 0.35–0.50 mm untuk BFE01 vs 0.22–0.30 mm untuk grade GF economy. |
| 05 | Degassing Vakum (Dua-Tahap) | Ventilasi vakum dua-tahap pada -0.095 MPa menghilangkan uap air residu, oligomer, dan volatil — kritis untuk plate-out rendah dan permukaan bebas-splay Class-A. Vakum satu-tahap hanya pada lini standar. |
| 06 | Pemantauan Viskositas Leleh In-Line | Rheometer kapiler real-time mengukur viskositas leleh setiap 6 detik. Out-of-spec ±5% memicu pengalihan otomatis ke scrap bin — MVR antar-lot ditahan dalam target ±3%. |
| 07 | Pelletizing Bawah Air | Pelletizer bawah air die-face premium dengan bilah berpermukaan keramik. Geometri pelet dikontrol presisi: panjang 3.0 ± 0.3 mm / diameter 2.5 ± 0.2 mm dengan < 0.1% fines atau longs. |
| 08 | Dewatering & Klasifikasi Getar | Layar klasifikasi 3-deck menghilangkan oversized, undersized, dan debu. Sistem inspeksi vision menolak pelet berubah warna pada 300 frame/detik dengan sensitivitas cacat 0.01 mm². |
| 09 | Pengeringan & Cek Uap Air Akhir | Konveyor pneumatik loop-tertutup ke pengering fluid-bed; uap air akhir diverifikasi < 0.06% sebelum transfer silo. Katup divert otomatis menolak jika out of spec. |
| 10 | Uji Mekanik Batch (12-Titik) | Setiap batch 2 MT dicetak-injeksi ke spesimen serbaguna ISO pada pres Arburg khusus. Tarik × 5, lentur × 5, Izod takik × 10, Charpy × 10, HDT × 3, MVR × 2, massa jenis × 3 — semua hasil harus jatuh dalam ±3% nominal atau batch dikarantina. |
| 11 | Kemasan & Pelabelan Clean-Room | Kantong premium 25 kg diisi di area bagging clean-room Class-100.000 dengan filtrasi HEPA untuk mencegah kontaminasi debu udara pada grade kosmetik. Penghalang aluminium-foil dalam tersegel-panas; luar komposit kraft/PE; palet stretch-wrap dengan lembar penghalang uap air atas. |
Certificate of Conformance (CoC) Premium — Apa yang Termasuk per Pengiriman
Data Mekanik 12-Titik: Kekuatan tarik, modulus tarik, perpanjangan putus, kekuatan lentur, modulus lentur, Izod takik, Izod tanpa takik, Charpy takik, HDT @1.82 MPa, HDT @0.45 MPa, MVR, massa jenis — masing-masing dengan nilai uji perorangan vs rentang spesifikasi nominal ±3%.
Pengukuran Warna: Nilai L* a* b* vs plakat referensi standar, ΔE lot-ke-referensi; spektrofotometer dengan illuminant observer D65/10°.
Kandungan Uap Air: Uap air akhir dalam kantong diverifikasi dengan titrasi Karl Fischer per palet.
Pernyataan Kepatuhan: Deklarasi ROHS 2.0 Directive 2015/863, skrining REACH SVHC (daftar kandidat terbaru), traceabilitas manufaktur ISO 9001:2015.
Traceabilitas Penuh: Nomor batch, tanggal & waktu produksi, nomor lot bahan baku (resin dasar PA6, GF, aditif), ID operator ekstruder, penandatangan rilis QA, nomor serial palet.
Laporan CpK (opsional untuk program OEM): Untuk kontrak tahunan berkualifikasi, kami menyediakan data CpK per-batch pada tarik, impak, dan HDT terhadap batas spesifikasi atas/bawah OEM — menunjukkan kemampuan stabil BFE01 CpK > 1.67.
Sifat Mekanik & Fisik Lengkap
Semua nilai diuji sesuai standar ISO menggunakan spesimen uji serbaguna ISO cetak-injeksi 4 mm yang dikondisikan pada 23°C / 50% RH selama 16 jam. Certificate of Conformance (CoC) grade premium dengan 12 titik data mekanik disertakan dengan setiap pengiriman. Data uji lot perorangan tersedia atas permintaan.
Sifat Mekanik
| Sifat | Standar Uji | Nilai |
|---|---|---|
| Kekuatan Tarik | ISO 527 | 162 MPa |
| Modulus Elastisitas Tarik | ISO 527 | 8,500 MPa |
| Perpanjangan pada Luluh | ISO 527 | 2.9 % |
| Perpanjangan saat Putus | ISO 527 | 3.2 % |
| Kekuatan Lentur | ISO 178 | 245 MPa |
| Modulus Lentur | ISO 178 | 7,400 MPa |
| Izod Takik (1A), 23°C | ISO 180 | 17 kJ/m² |
| Izod Tanpa Takik (1U), 23°C | ISO 180 | 78 kJ/m² |
| Charpy Takik (1eA), 23°C | ISO 179 | 14 kJ/m² |
| Kekerasan Rockwell (Skala R) | ISO 2039-2 | R 114 |
Sifat Termal
| Sifat | Standar Uji | Nilai |
|---|---|---|
| Suhu Defleksi Panas (@ 1.82 MPa) | ISO 75/Af | 198 °C |
| Suhu Defleksi Panas (@ 0.45 MPa) | ISO 75/Bf | 211 °C |
| Suhu Pelunakan Vicat (B/50) | ISO 306 | 215 °C |
| Puncak Leleh (DSC) | ISO 11357 | 222 °C |
| Koefisien Muai Panas Linier | ISO 11359-2 | 2.8 × 10⁻⁵ °C⁻¹ (arah alir) |
| Suhu Penggunaan Kontinu (UL 746B, Elektrik) | UL 746B | 120 °C (dievaluasi) |
Sifat Fisik, Elektrik & Pemrosesan
| Sifat | Standar Uji | Nilai |
|---|---|---|
| Massa Jenis | ISO 1183 | 1.35 g/cm³ |
| Melt Volume-Flow Rate (MVR) 275°C, 5.0 kgf | ISO 1133 | 28 cm³/10 min |
| Susut Cetakan — Arah Alir | ISO 294-4 | 0.33 % |
| Susut Cetakan — Arah Melintang | ISO 294-4 | 0.90 % |
| Penyerapan Air (24 jam, perendaman 23°C) | ISO 62 | 0.95 % |
| Comparative Tracking Index (CTI) | IEC 60112 | CTI 1 (≥ 600 V) |
| Resistivitas Permukaan | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Resistivitas Volume | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Kekuatan Dilektrik (waktu-singkat, 2 mm) | IEC 60243-1 | 21 kV/mm |
Penuaan Lingkungan & Ketahanan Kimia
PA6 menyerap uap air atmosfer yang memplastisasi fase amorf, meningkatkan ketangguhan tetapi mengurangi modulus tarik dan HDT — perilaku ini melekat pada semua kimia poliamida apa pun tier grade-nya. Di bawah adalah data retensi sifat terukur untuk PA6 BFE01 setelah uji paparan lingkungan terstandar, ditambah matriks kompatibilitas kimia terhadap cairan umum di lingkungan elektronik konsumen dan perkakas daya.
| Kondisi Paparan | Durasi | Retensi Tarik | Retensi Impak Izod | Penampilan Visual (Permukaan Class-A) |
|---|---|---|---|---|
| Penuaan Panas (Oven Panas Kering, 120 °C, Udara) | 1.000 jam | 91 % (≈ 147 MPa) | 83 % (≈ 14.1 kJ/m²) | Perubahan kilau permukaan ΔG < 5 GU (60°); tanpa retak; sedikit penggelapan hitam |
| Penuaan Panas (140 °C, Udara) | 1.000 jam | 78 % (≈ 126 MPa) | 69 % (≈ 11.7 kJ/m²) | Kilau berkurang ~15 GU; embrittlement permukaan ringan terlihat di tepi (tidak disarankan penggunaan kontinu) |
| Siklus Termal (Profil Otomotif AEC-Q200) | 300 siklus (-40°C ↔ +125°C, waktu tahan 30 menit) | 94 % (≈ 152 MPa) | 89 % (≈ 15.1 kJ/m²) | Tanpa retak dimensi atau delaminasi; kilau Class-A dipertahankan ΔG < 3 GU pada plakat 4 mm |
| Bias Suhu-Kelembaban (85°C / 85% RH, Bias) | 1.000 jam | 83 % (≈ 134 MPa) | 105 % (penggetasan uap air, ≈ 17.9 kJ/m²) | Permukaan sedikit matte; tanpa blistering; kritis: hilangkan tegangan internal residu via post-anneal 100°C 1 jam bila paparan sebelum perakitan |
| Kelembaban (50°C / 95% RH Mengembun) | 2.000 jam | 85 % (≈ 138 MPa) | 108 % (≈ 18.4 kJ/m²) | Tanpa blister; tanpa deposit permukaan/plate-out; permukaan Class-A masih dapat diterima tanpa post-finish |
| Perendaman Air (23°C, Air Deionisasi) | 1.000 jam | 80 % (≈ 130 MPa) | 110 % (≈ 18.7 kJ/m²) | Pembengkakan dimensi ~0.7%; permukaan Class-A secara visual OK (ΔE = 1.6 sedikit mencerah) |
| Perendaman Air (80°C, Air Deionisasi) | 500 jam | 68 % (≈ 110 MPa) | 95 % (≈ 16.2 kJ/m²) | Permukaan sedikit keruh/membengkak; mekanik dapat diterima untuk non-kritis, tetapi Class-A terdegradasi secara visual (tidak disarankan untuk komponen kosmetik air-panas jangka panjang) |
| Weathering — Xenon Arc (ISO 4892-2 Cycle A, 0.35 W/m²@340 nm, BST 70°C, kering + semprot) | 1.000 jam | 89 % (≈ 144 MPa) | 82 % (≈ 13.9 kJ/m²) | Warna ΔE = 3.1 standar hitam tanpa coating; retensi kilau 62% @ 60°. Untuk kosmetik eksterior: rekomendasikan varian BFE01-UV tahan UV (paket HALS + UV absorber). |
Matriks Kompatibilitas Kimia — PA6 BFE01 (Perendaman 23°C / 7-Hari)
| Kimia / Cairan | Konsentrasi | Retensi Tarik | Perubahan Berat | Rating & Catatan |
|---|---|---|---|---|
| Bensin (Unleaded 95 RON) | Standar | 94 % | + 0.8 % | Sangat Baik. Cocok untuk braket struktural dekat-bahan bakar otomotif (umur non-perendaman). |
| Solar (EN 590) | Standar | 96 % | + 0.6 % | Sangat Baik. Tanpa efek merugikan; sedikit lengket permukaan setelah perendaman lama. |
| Oli Mesin Motor (SAE 5W-30 Sintetis) | Formulasi penuh | 93 % | + 0.4 % | Sangat Baik. Kompatibel dengan lingkungan oil seal gear-housing perkakas daya. |
| Automatic Transmission Fluid (ATF Dexron VI) | Formulasi penuh | 91 % | + 0.7 % | Baik. Cocok hingga 80°C; hindari perendaman kontinu 100°C+. |
| Brake Fluid (DOT 4) | Formulasi penuh | 89 % | + 1.2 % | Baik. Brake berbahan glycol-ether dapat diterima; bukan DOT 5 berbasis-silikon (pembengkakan lebih tinggi). |
| Pembersih Akuaeus (pH 10.5, Detergen Alkalin) | Larutan 5%, 60°C | 97 % | + 0.6 % | Sangat Baik. Kompatibel dengan perakitan box-wash elektronik konsumen. |
| Isopropyl Alcohol (IPA, Alkohol Gosok) | 91% & 99.7% | 99 % | + 0.1 % | Sangat Baik. Kompatibel dengan tisu pembersih layar dan disinfektan. Tanpa retak permukaan teramati pada Class-A. |
| Etanol (Alkohol Etil, Didenaturasi) | 70% / 95% | 98 % | + 0.2 % | Sangat Baik. Kompatibel dengan hand-sanitizer pada permukaan kosmetik; tanpa stress-crack pada 70°C. |
| Sodium Hydroxide (Soda Api) | Akuaeus 10%, 60°C | 92 % | + 1.1 % | Baik. Ketahanan alkali sangat baik; hindari konsentrasi > 30% > 80°C. |
| Asam Sulfat | Akuaeus 30%, 23°C | 74 % | + 2.3 % | Cukup. Kontak jangka-pendek terbatas; bukan untuk perendaman jangka panjang. Hindari 50%+ pada suhu berapa pun. |
| Asam Klorida | Akuaeus 20%, 23°C | 82 % | + 1.9 % | Baik jangka-pendek; ketahanan HCl lebih baik daripada H2SO4 untuk PA6. Tetapi bukan perendaman kosmetik. |
| Sodium Hipoklorit (Pemutih Rumah Tangga) | 5% Klorin Aktif | 86 % | + 0.9 % | Cukup. Wipe-clean sesekali OK; perendaman kontinu menyebabkan kuning permukaan setelah 500 jam. |
| Aseton (MEK / Methyl Ethyl Ketone) | Pelarut Murni, 23°C | 94 %* | + 0.6 %* | Hati-hati. Wipe jangka-pendek (< 30 dtk) OK untuk degreasing. *Perendaman lama dapat menyebabkan micro-cracking permukaan pada komponen bertegangan. Uji pada skrap dulu. |
| Ethylene Glycol (Antifreeze 50/50) | 50% / Air | 90 % | + 1.0 % | Baik. Cocok untuk braket dekat-coolant otomotif hingga perendaman 90°C. |
| Gemuk Lithium (NLGI 2 Multiguna) | Penuh | 97 % | + 0.2 % | Sangat Baik. Kompatibel kontak pelumas gear housing untuk perkakas daya dan aplikasi industri. |
Setara Drop-In Langsung — PA6 BFE01 vs Dupont Zytel 73G30L
PA6 BFE01 diformulasikan sebagai alternatif setara-performa dengan Zytel 73G30L (grade PA6 30% serat kaca andalan Dupont, viskositas standar terlumasi). Tabel di bawah adalah perbandingan berdampingan per datasheet terpublikasi mereka (Revisi 2024-09, spesimen terkondisi 50%RH untuk keduanya) untuk mendukung kualifikasi substitusi grade Anda dengan bukti mekanik.
| Sifat (Standar Uji) | JUHAI PA6 BFE01 — 30% GF Premium PA6 | Dupont Zytel 73G30L NC010 — 30% GF PA6 | % Selisih BFE01 vs 73G30L | Penilaian Kualifikasi |
|---|---|---|---|---|
| Kekuatan Tarik, MPa (ISO 527 / ASTM D638) | 162 | 159 | + 1.9 % | ✓ Jauh dalam toleransi grade 5% khas; BFE01 sedikit lebih kuat |
| Modulus Tarik, MPa (ISO 527) | 8,500 | 8,300 | + 2.4 % | ✓ Kekakuan setara; analisis defleksi akan menghasilkan hasil pembengkokan dinding hampir identik |
| Perpanjangan saat Putus, % (ISO 527) | 3.2 | 3.1 | + 3.2 % | ✓ Kegetasan pada dasarnya setara; tanpa perubahan perilaku mode kegagalan dari getas ke ulet |
| Kekuatan Lentur, MPa (ISO 178) | 245 | 240 | + 2.1 % | ✓ Kalkulasi beban balok tiga-titik memprediksi kekuatan komponen setara atau sedikit lebih baik |
| Modulus Lentur, MPa (ISO 178) | 7,400 | 7,200 | + 2.8 % | ✓ Sangat dekat; kalkulasi snap-fit dan press-fit dapat menggunakan faktor aman yang sama |
| Izod Takik @ 23°C, kJ/m² (ISO 180 1A) | 17 | 16 | + 6.3 % | ✓ BFE01 sedikit lebih tangguh; margin uji jatuh impak sedikit membaik |
| Izod Tanpa Takik @ 23°C, kJ/m² (ISO 180 1U) | 78 | 76 | + 2.6 % | ✓ Performa impak non-instrumented pada dasarnya setara |
| HDT @ 1.82 MPa, °C (ISO 75 Af) | 198 | 197 | + 0.5 % | ✓ Kemampuan termo-mekanik setara; re-kualifikasi thermal derating tidak diperlukan |
| HDT @ 0.45 MPa, °C (ISO 75 Bf) | 211 | 210 | + 0.5 % | ✓ Identik untuk tujuan praktis |
| Vicat B/50, °C (ISO 306) | 215 | 213 | + 0.9 % | ✓ Ketahanan pelunakan setara |
| Puncak Leleh DSC, °C | 222 | 223 | - 0.4 % | ✓ Populasi kristalit sama; overlap suhu barel pemrosesan 100% |
| Massa Jenis, g/cm³ (ISO 1183) | 1.35 | 1.35 | 0.0 % | ✓ Cocok persis; berat per-komponen identik bila volume komponen sama |
| MVR 275°C / 5.0 kg, cm³/10 min (ISO 1133) | 28 | 29 | - 3.4 % | ✓ MVR sedikit lebih rendah untuk BFE01 (sedikit lebih viskos); mungkin perlu suhu nosel +5–10°C untuk dinding ultra-tipis, selain itu pengisian cetakan setara |
| Susut — Arah Alir, % (60×60×2 mm) | 0.33 | 0.35 | - 5.7 % | ○ BFE01 mengalir sedikit lebih sedikit susut. Untuk tooling yang dirancang untuk 73G30L, dimensi komponen akan + ~0.02% lebih besar; umumnya dalam toleransi tool pada komponen > 50 mm; verifikasi 2–3 dimensi kunci steel-safe pada first article. |
| Susut — Arah Melintang, % | 0.90 | 0.92 | - 2.2 % | ✓ Susut melintang hampir identik |
| Kekerasan Rockwell Skala-R | R 114 | R 113 | + 0.9 % | ✓ Ketahanan gores permukaan setara |
| Comparative Tracking Index CTI, V (IEC 60112) | ≥ 600 (PLC 0) | ≥ 600 (PLC 0) | PLC Identik | ✓ Kelas tracking elektrik sama untuk kepatuhan peralatan IEC 60335-1 |
| Penyerapan Air (24 jam 23°C), % (ISO 62) | 0.95 | 1.00 | - 5.0 % | ✓ BFE01 sedikit lebih rendah penyerapan air; margin risiko splay permukaan kosmetik sedikit lebih baik |
| Harga Daftar Khas, USD/kg (2026-Q2) | $ 2.05 (Juhai EXW Ningbo) | $ 2.85 – $ 3.10 (Spot distributor, EU/NA) | - 28% hingga -34% | ✓ BFE01 memberikan performa mekanik setara pada pengurangan biaya material per-kg substansial, dengan toleransi antar-lot ±3% lebih ketat daripada khas komersial 73G30L terpublikasi ±5% |
Panduan Pemrosesan & Penanganan — Edisi Premium Class-A
Parameter Injection Molding
Kepatuhan ketat terhadap parameter berikut diperlukan untuk mencapai potensi kosmetik dan mekanik Class-A penuh PA6 BFE01. Penyimpangan dari pra-pengeringan dan suhu cetakan yang direkomendasikan akan berdampak signifikan pada kualitas permukaan dan konsistensi part-to-part.
| Parameter Proses | Rentang yang Direkomendasikan | Catatan untuk Hasil Premium / Class-A |
|---|---|---|
| Pra-Pengeringan (WAJIB) | 80 °C × 4 jam; hingga < 0.08% uap air | Pengering dehumidifikasi dengan titik embun ≤ -30°C diperlukan. Pengeringan ambien atau hopper-saja tidak cukup untuk permukaan Class-A. Verifikasi uap air dengan titrasi Karl Fischer sebelum pemrosesan. |
| Suhu Barel — Belakang / Tengah / Depan | 240 °C / 255 °C / 270 °C | Profil bertahap lembut; hindari shear zona-belakang berlebih untuk mempertahankan panjang serat premium dan integritas wet-out. |
| Suhu Nosel | 265 - 275 °C | Sedikit lebih rendah dari zona depan untuk mencegah drooling; gunakan katup penutup nosel untuk hasil terbaik. |
| Suhu Cetakan — Umum | 70 - 100 °C | Gunakan cetakan pemanas-minyak atau cartridge listrik dengan suhu cavity seragam. |
| Suhu Cetakan — MIRROR CLASS-A | 85 - 100 °C (REKOMENDASI KUAT) | Di bawah 80°C, fiber read-through dan pengurangan kilau menjadi terlihat. Molding variotherm atau rapid heat-cool menghasilkan permukaan mirror terbaik absolut. |
| Tekanan Injeksi | 90 - 140 MPa | Dinding kosmetik tipis dan jalur alir panjang mungkin memerlukan lebih tinggi; profil ramp untuk menghindari jetting pada gate. |
| Tekanan Tahan — Standar | 65 - 85% dari tekanan injeksi | Waktu tahan: 15-30 s tergantung ketebalan dinding; pack out sepenuhnya untuk meminimalkan sink mark. |
| Tekanan Tahan — CLASS-A | 70 - 90% dari tekanan injeksi (pendinginan diperpanjang) | Waktu pendinginan lebih lama pada suhu cetakan tinggi menghilangkan sink dan fiber read-through pada permukaan Class-A. Gunakan profil pressure-holding daripada tekanan konstan. |
| Back-Pressure Sekrup | 8 - 15 bar | Sedikit lebih tinggi daripada grade economy untuk memastikan wet-out serat premium dan dispersi warna; hindari > 20 bar untuk mencegah pemutusan serat. |
| Kecepatan Sekrup (RPM) | 60 - 120 rpm | Kecepatan moderat meminimalkan shear heating dan mempertahankan distribusi panjang serat premium. |
Penyimpanan & Masa Simpan — Penanganan Grade Premium
Simpan dalam kantong premium tersegel asli di bawah 30°C dan di bawah 65% kelembaban relatif untuk masa simpan kosmetik maksimum.
Jauhkan dari sinar matahari langsung, sumber panas, api terbuka, dan area terkontaminasi debu (debu akan memengaruhi hasil permukaan).
Masa simpan dalam kondisi benar: 24 bulan dari tanggal produksi tercetak pada label kantong premium.
Sekali dibuka, gunakan isi dalam 2 minggu atau segel ulang dengan kantong desikan premium; keringkan ulang sebelum digunakan bila terpapar > 48 jam.
Untuk lot natural kosmetik dan warna-kustom, hindari pencampuran dengan grade lain atau stok lama untuk mencegah pergeseran warna.
Rekomendasi Desain Cetakan & Gating untuk Permukaan Class-A
Bahkan dengan kimia resin premium PA6 BFE01 dan rheology sangat baik, desain cetakan adalah faktor tunggal paling penting untuk mencapai permukaan mirror atau satin Class-A pada skala produksi. Di bawah adalah panduan desain cetakan rekomendasi insinyur kami, dipertajam melalui 14+ program kosmetik OEM dengan BFE01.
| Aspek Desain Cetakan | Rekomendasi untuk PA6 BFE01 Class-A | Alasan |
|---|---|---|
| Tipe & Lokasi Gate | Edge gate, submarine gate, atau hot-tip hot-runner pada permukaan non-terlihat. Hindari pinpoint gate langsung pada wajah kosmetik. Diameter gate minimum: 1.2× ketebalan dinding. | Pinpoint gate pada wajah kosmetik menyebabkan jetting dan vestige terlihat. Gate lebih besar mengurangi tegangan shear pada area gate, meminimalkan marka orientasi splay dan fiber read-through. |
| Sizing Sprue & Runner | Runner full-round minimum Ø 8 mm untuk cold runner; sprue Ø 8–12 mm taper 1.5° per sisi. Runner bulat trapesium tidak disarankan. | Kompaun premium 30% GF memerlukan volume runner memadai untuk meminimalkan pressure drop, mencegah freeze-off dini, dan memastikan pack tahan yang benar ke permukaan kosmetik. |
| Baja Cavity & Polishing | H13, S136, atau 420SS dikeraskan ke HRC 48–52. Polish ke SPI A-2 (mirror) atau A-3 (high satin) minimum. Untuk kilau ultra-premium: diamond buff + vapor polishing. | Baja lebih keras dengan struktur butir halus diperlukan untuk menahan keausan abrasif serat dan mempertahankan finish Class-A di atas 500k+ shot. P20 lunak akan menunjukkan degradasi polish setelah 50k–100k shot dengan PA6 berisi GF. |
| Draft Angle | Minimum 1.0° per sisi pada dinding Class-A dipoles; 1.5°–2.0° direkomendasikan untuk dinding > 3 mm dalam. Dinding Tekstur/Satin: tambahkan 0.5° ke persyaratan kedalaman tekstur. | Kompaun berisi kaca memiliki koefisien gesek lebih tinggi vs tanpa penguat. Draft kurang menyebabkan scuffing, drag mark, dan ejector blush terlihat saat ejeksi — fatal bagi yield Class-A. |
| Vent Depth & Lokasi | Vent depth 0.015–0.020 mm (0.0006–0.0008 in) × lebar 6–12 mm di parting line. Tambah vent setiap 30–50 mm di sekeliling perimeter cavity; vent rib dan boss end-of-fill. | Ventilasi benar menghilangkan gas burn mark, splay dari udara terperangkap, dan short shot. Over-venting > 0.025 mm menyebabkan flash dan buildup plate-out; under-venting menyebabkan tolak kosmetik. |
| Ketebalan Dinding & Transisi | Dinding nominal 2.0–3.5 mm optimum untuk Class-A. Ketebalan rib ≤ 60% dari dinding nominal. Hindari sudut tajam — gunakan R ≥ 0.5 × ketebalan dinding. Transisi step halus 5:1 atau taper 10:1. | Bagian tebal > 4 mm meningkatkan risiko sink mark meskipun tekanan tahan tinggi. Bagian tipis < 1.5 mm berisiko orientasi serat dan kelemahan garis las. Radius lega memperbaiki alir, mengurangi konsentrasi tegangan, dan meningkatkan keseragaman kosmetik. |
| Sistem Ejeksi | Sleeve / blade / stripper plate disukai daripada pin bulat kecil. Ejeksi pada rib, boss, dan permukaan non-terlihat. Pin minimum Ø 3 mm; distribusikan untuk meminimalkan tegangan push-in. | Ejector pin kecil menyebabkan push-in blush terlihat pada permukaan kosmetik Class-A; ejeksi stripper plate memberikan permukaan paling bersih. Pastikan ejector plate bergerak paralel dengan guide pins memadai untuk menghindari galling mark. |
| Kontrol Suhu Cetakan | Saluran air minimum Ø 8 mm sejauh 15–20 mm dari permukaan cavity. Baffles atau bubblers pada rib dan boss dalam. Gunakan air panas bertekanan (90–110°C) atau unit minyak; variotherm untuk mirror kilau-tertinggi. | Suhu cavity seragam dalam ±3°C kritis untuk menghilangkan flow mark, visibilitas garis las, dan susut tidak konsisten di seluruh panel Class-A. Cold spots terbaca sebagai cacat variasi-kilau. |
| Penempatan Garis Las (bila tak terhindarkan) | Pindahkan garis las ke permukaan non-kosmetik via posisi gate. Tambah overflow well (10–15% volume komponen) di belakang garis las untuk flush cold slug. Pastikan overlap alir minimum 15 mm pada konvergensi. | Garis las terlihat secara visual bahkan pada BFE01 bila suhu flow-front rendah. Overflow well flush flow-front dingin entanglemen-rendah di belakang garis las keluar dari area Class-A kosmetik. |
Troubleshooting Cacat Permukaan Class-A dengan PA6 BFE01
| Cacat Permukaan | Akar Masalah Mungkin dengan BFE01 | Prioritas Tindakan Korektif (1 = Pertama) |
|---|---|---|
| Splay / Silver Streaks dekat Gate | 1) Uap air > 0.08% — penyebab #1; 2) Kecepatan injeksi terlalu tinggi; 3) Back pressure terlalu rendah; 4) Suhu nosel berlebih | 1) Keringkan ulang 80°C × 4jam, verifikasi uap air; 2) Kurangi kecepatan inj. 10–20%; 3) ↑ back pressure ke 10–14 bar; 4) ↓ suhu nosel 5–10°C |
| Fiber Read-Through / Orange Peel | 1) Suhu cetakan terlalu rendah (< 80°C); 2) Tekanan tahan kurang; 3) Waktu tahan terlalu singkat; 4) Hold switch-over terlalu lambat | 1) ↑ suhu cetakan ke 85–95°C (kritis); 2) ↑ tekanan tahan ke 75–90% dari inj.; 3) ↑ waktu tahan 30–50%; 4) Pindahkan switch-over ke ~98% fill |
| Sink Mark pada Sisi Belakang Boss Rib | 1) Rib terlalu tebal vs dinding nominal; 2) Tekanan tahan rendah / waktu singkat; 3) Waktu pendinginan terlalu singkat; 4) Gate freeze-off terlalu dini | 1) Kurangi rib ke 55–60% dinding di cetakan; 2) ↑ tekanan & waktu tahan; 3) ↑ waktu pendinginan 20–40%; 4) Lebarkan gate 0.2–0.4 mm untuk menunda freeze |
| Garis Las Terlihat pada Permukaan Kosmetik | 1) Suhu cetakan terlalu rendah; 2) Suhu flow-front rendah; 3) Garis las dekat end-of-fill; 4) Tidak ada overflow well | 1) ↑ cetakan ke 90–100°C; 2) ↑ barel depan/nosel 5–10°C; 3) Pindahkan gate; 4) Tambah overflow well di belakang las |
| Flow Mark Gelap / Jetting | 1) Kecepatan injeksi terlalu tinggi; 2) Desain gate tidak memadai; 3) Bukaan nosel terlalu kecil; 4) Ramp tahap-1 terlalu agresif | 1) ↓ kecepatan injeksi, gunakan ramp multi-tahap; 2) Lebarkan gate / ganti ke edge gate; 3) ↑ orifice nosel; 4) Perlambat 10% fill pertama lalu ramp |
| Ejector Blush / Push-In Mark | 1) Ejector pin terlalu kecil; 2) Komponen masih terlalu hangat saat ejeksi; 3) Draft kurang; 4) Suhu cetakan tidak merata / ejector panas | 1) Ganti dengan pin lebih besar atau tambah pin; 2) ↑ waktu pendinginan 20–30%; 3) Verifikasi draft angle & polish; 4) Dinginkan ejector plate; tambah mold release sebagai perbaikan sementara |
| Buildup Plate-Out pada Cavity Cetakan | 1) Pengeringan kurang (uap air menyebabkan deposisi oligomer); 2) Suhu/waktu pra-pengeringan kurang; 3) Suhu barel berlebih | 1) Verifikasi pra-pengeringan < 0.08% uap air; 2) Perpanjang pra-pengeringan 1–2 jam; 3) ↓ barel depan/belakang 5°C. Bersihkan cetakan dengan pembersih nilon berisi-kaca yang sesuai. |
| Kilau Tidak Konsisten / Tiger Stripes | 1) Variasi suhu cavity cetakan > 3°C; 2) Profil tekanan injeksi/tahan tidak merata; 3) Balance alir buruk pada tool multi-cavity | 1) Verifikasi laju alir & suhu setiap saluran air; 2) Haluskan profil tekanan 5-tahap; 3) Seimbangkan runner / tambah restriksi buatan untuk cavity short-shot. |
Kemasan, Pengiriman & MOQ — Grade Premium
| Kemasan Premium Standar | Kantong komposit kraft / PE tersegel panas 25 kg dengan penghalang uap air aluminium foil dalam (bagging clean-room premium untuk menghindari kontaminasi grade kosmetik) |
|---|---|
| Konfigurasi Palet | 40 kantong per palet ekspor premium = 1.000 kg (1 MT) per palet; stretch-wrap dengan pelindung sudut keras dan top-sheet penghalang uap air |
| MOQ (Minimum Order Quantity) | 1.000 kg (1 palet penuh / 40 kantong). Batch uji coba premium 100 kg lebih kecil tersedia atas permintaan untuk kualifikasi. |
| Lead Time Stok | 3-5 hari kerja setelah pembayaran diterima (ex-works Ningbo, buffer stok premium dipertahankan untuk BFE01) |
| MOQ Warna Kustom (RAL / Pantone) | 3.000 kg (3 palet) untuk warna kustom standar; 5.000 kg untuk metallic / pearlescent / special effect |
| MOQ Formulasi Kustom | 5.000 kg (5 palet); pengembangan 8-12 hari kerja dengan plakat sampel untuk persetujuan |
| Pemuatan FCL 20 ft | ~ 20.000 kg (20 palet @ 1 MT) |
| Pemuatan FCL 40 ft HC | ~ 27.000 kg (27 palet @ 1 MT) |
| Dokumentasi Premium yang Disediakan | Faktur Komersial, Packing List, Bill of Lading / AWB, Certificate of Origin, CoC Premium (laporan uji mekanik 12-titik per lot), surat kepatuhan ROHS / REACH, MSDS atas permintaan, Data Dimensi Lot atas permintaan. |
Program Kualifikasi OEM & Sorotan Keberhasilan Pelanggan
PA6 BFE01 telah divalidasi pada 27 program produksi OEM di seluruh segmen elektronik konsumen, perkakas daya premium, dan interior otomotif sejak peluncurannya pada Q4 2024. Di bawah adalah ringkasan proses kualifikasi OEM terstruktur kami dan hasil pelanggan representatif.
Proses Kualifikasi OEM Premium 6-Langkah untuk PA6 BFE01
| Fase | Deliverable | Timeline | Apa yang Anda Terima |
|---|---|---|---|
| Fase 1 · Assessmen Awal | Review Rekayasa Aplikasi | 24 jam | Insinyur senior mereview gambar komponen / CAD Anda, kondisi beban, dan persyaratan kosmetik; rekomendasi tertulis BFE01 vs grade alternatif + risk assessment area garis las / sink / splay. |
| Fase 2 · Pengiriman Kit Sampel | Paket Evaluasi Premium | 3–5 hari kerja | 2 kg pelet BFE01 tak-tercetak (pilihan warna Hitam atau Natural) + 10 buah plakat mirror Class-A 60×60×2 mm pra-cetak (SPI A-2) untuk evaluasi warna & kilau + Material Safety Data Sheet (MSDS) + Datasheet Awal. |
| Fase 3 · Uji Coba Mold-Your-Part | 100–500 kg Lot Kualifikasi | 5–7 hari kerja | 100–500 kg lot BFE01 niat-produksi dengan CoC Premium penuh. Insinyur proses kami memberikan profil barel/cetakan/tahan rekomendasi khusus untuk tool dan mesin molding Anda. Opsional: dukungan on-site di fasilitas molder Anda (Tiongkok / Vietnam / Thailand). |
| Fase 4 · Uji Lab & Validasi | Laporan Lab Independen (opsional) | 10–15 hari kerja | Kami mengoordinasi uji lab pihak ketiga ISO 17025 sesuai spesifikasi OEM Anda (tarik/impak/HDT, flammability UL94 bila perlu, CTI, uji kimia ROHS/REACH) — atau Anda menjalankan validasi in-house terhadap nilai nominal terpublikasi kami. |
| Fase 5 · PPAP / Part Submission Warrant | Paket Level 3 PPAP | 5 hari kerja setelah run PPAP | PPAP Level-3 penuh termasuk: Flow Chart, Control Plan, PFMEA, Studi CpK (minimum 30 cavity × 3 lot untuk CpK > 1.67 pada dimensi/sifat kunci), Appearance Approval Report (AAR) untuk permukaan Class-A, Measurement System Analysis (MSA), Material Test Report (MTR) dengan traceabilitas bahan baku. |
| Fase 6 · Ramp Produksi Massal | Perjanjian Pasokan Premium | Dinegosiasikan | Kapasitas terjamin di Lini Premium Khusus №3 dengan klausul proteksi harga 90-hari, inventaris buffer stock (forecast 1 bulan ditahan di gudang Juhai konsinyasi opsional), dan account manager senior khusus + insinyur proses sebagai kontak teknis utama. |
Sorotan Keberhasilan Pelanggan — Program Representatif PA6 BFE01
| Segmen Pelanggan | Komponen Aplikasi | Tantangan Asli Pelanggan | Solusi & Hasil PA6 BFE01 |
|---|---|---|---|
| Vietnam — ODM Laptop Global Top-5 | Mid-Frame Chassis Notebook Premium 14-inci (dinding 2.2 mm, tool hot-runner 2-cavity, Class-A matte-hitam dengan tekstur kulit) | PA6 GF30 merek internasional sebelumnya memiliki tolak splay 3.2% dekat gate pada cetakan 85°C; memerlukan pengecatan pasca 38% panel menambah biaya $0.42/komponen. Volume tahunan: 2.4 juta komponen / 1.920 MT. | Beralih ke PA6 BFE01 Hitam Standar. Tolak splay turun ke 0.48% setelah 3 minggu optimasi parameter dengan insinyur kami on-site. Semua panel kini dikirim langsung-ke-perakitan tanpa pengecatan. Total penghematan program: $798.000 / tahun. CpK pada tarik di 12 lot beruntun = 1.84. |
| Jerman — Merek Perkakas Daya Premium Eropa | Casing Transmisi Impact Wrench Cordless 18V — garis las 2-gate kritis di belakang chuck bearing (struktural Class-B + eksterior matte semi-kosmetik). Uji MFI / SAE: ketahanan impak 10.000 siklus plus drop-test dari 2 m. | PA6 GF30 standar sebelumnya memiliki CpK tarik garis las antara 1.08 dan 1.33 di 4 pemasok. Tingkat pengembalian lapangan 0.72% akibat fraktur garis las. Pelanggan mewajibkan CpK ≥ 1.67 untuk garis las. | PA6 BFE01 Premium memberikan CpK tarik garis las 1.78 pada tool 4-cavity mereka di 3 lot produksi (16.2 MT total). Tingkat pengembalian lapangan turun dari 0.72% ke 0.06% selama 6 bulan. Kini sole-source di semua platform transmisi premium 18V / 40V mereka. |
| Korea Selatan — OEM Instrumen Diagnostik Medis | Enclosure Portable Ultrasound Scanner — cangkang luar satin Class-A (custom Pantone 432 C navy tua), non-dicat, non-halogen-free. Memerlukan stabilitas dimensi setelah 300 siklus termal (-10°C ↔ +50°C). | PA6 GF30 komoditas sebelumnya memiliki: pergeseran warna ΔE > 2.0 antar-lot; warpage dimensi setelah siklus termal gagal memenuhi spesifikasi flatness 0.15 mm; CTI 400V borderline. | BFE01 custom Pantone 432 Dicocokkan ke ΔE < 0.8 dalam 5 hari kerja dengan uji letdown sekrup kembar in-house. Warpage siklus termal: flatness 0.08 mm (jauh dalam spesifikasi 0.15 mm). CTI 600V lulus dengan margin. Kini sole-sourced pada 3 model scanner, 360 MT / tahun. |
| AS — Tier 1 Interior Otomotif | Substrat Struktural Center Console EV Mewah — tersembunyi tetapi memerlukan CpK > 1.67 pada 22 dimensi kritis; pasca-cetak dengan TPE over-mold pada permukaan Class-A. | PA6 GF30 eksisting dari perusahaan kimia Big-3 memiliki CpK dimensi 1.22 akibat variasi susut tinggi ±5%. Memerlukan gauging akhir 100% + rework selektif menambah $0.28/komponen. | PA6 BFE01 dengan toleransi susut ±3% memberikan CpK dimensi 1.71 pada 19 dari 22 dimensi kritis; 3 dimensi tersisa pada 1.51 setelah penyesuaian kecil steel-safe tool. Gauging 100% dikurangi ke sampling AQL 1.0 saja. Rework dihilangkan. |
Minta Penawaran Premium, Sampel Class-A, atau Datasheet Penuh
Isi formulir di bawah untuk PA6 BFE01 atau grade premium lainnya. Insinyur penjualan teknis senior kami akan menghubungi Anda dalam 24 jam dengan datasheet premium penuh, harga bertingkat (1T / 5T / 20T), lead time pengiriman, dan logistik sampel. Plakat sampel Class-A 2 kg gratis tersedia untuk tujuan evaluasi premium sejati (freight collect untuk internasional; sertakan akun DHL/FedEx/UPS Anda bila tersedia).
Formulir Inkuiri — PA6 BFE01 Premium 30% GF Class-A PA6
Pertanyaan yang Sering Diajukan (FAQ) — PA6 BFE01 Premium
PA6 BFE01 Premium menggunakan resin dasar PA6 kemurnian-lebih-tinggi, serat kaca E premium bersilana high-wet-out, dan dicampur di lini sekrup kembar torsi-tinggi khusus kami dengan kontrol proses lebih ketat. Perbedaan kunci: (1) Kekuatan tarik 162 MPa vs 138 MPa untuk GBA35; (2) Toleransi antar-lot ±3% vs ±5% untuk economy; (3) Kemampuan permukaan kosmetik Class-A dengan splay dan plate-out rendah; (4) Kekuatan garis las unggul untuk sambungan struktural kritis; (5) Setara mekanik langsung dengan Dupont Zytel 73G30L. Grade economy sangat baik untuk komponen struktural nilai; pilih BFE01 saat finish kosmetik, CpK > 1.67, atau keandalan garis las diperlukan.
Ya, saat diproses dengan benar PA6 BFE01 memberikan permukaan mirror atau satin Class-A langsung dari cetakan tanpa pengecatan atau pelapisan sekunder. Faktor keberhasilan kritis: (1) Pra-kering secara ketat ke < 0.08% uap air menggunakan pengering dehumidifikasi; (2) Suhu cetakan dipertahankan pada 85–100°C (gunakan variotherm atau manifold berinsulasi untuk hasil terbaik); (3) Cavity cetakan dipoles dengan finish SPI A-2 atau lebih tinggi; (4) Tekanan tahan pada 70–90% dari tekanan injeksi dengan waktu pendinginan diperpanjang untuk mengurangi sink mark dan fiber read-through. OEM elektronik konsumen Vietnam kami mencapai tolak splay 0.5% vs 3.2% dengan PA6 GF30 standar pesaing.
PA6 BFE01 memberikan retensi kekuatan garis las jauh lebih baik karena tiga faktor: kimia sizing serat premium yang memperbaiki ikatan antarmuka melintasi antarmuka las, MVR 28 teroptimasi untuk alir seimbang dan entanglemen rantai polimer, dan pemutusan serat minimal dari profil ekstrusi torsi-tinggi lembut kami. Dalam uji tarik garis las 2-gate standar kami, BFE01 biasanya mempertahankan 72–78% kekuatan tarik nominal pada las vs 58–65% untuk PA6 GF30 standar. Pelanggan perkakas daya Eropa kami mengukur CpK garis las 1.78 pada casing transmisi mereka vs 1.08–1.33 dengan grade sebelumnya.
Tentu saja. PA6 BFE01 mendukung pencocokan warna kustom RAL, Pantone, dan propriertery OEM. Laboratorium warna in-house kami menggunakan uji letdown masterbatch sekrup kembar untuk mencapai ΔE < 1.0 vs target pada plakat cetak-injeksi. MOQ warna standar adalah 3.000 kg (3 palet). Untuk efek metallic, pearlescent, atau soft-touch kompleks, MOQ mungkin 5.000 kg dan memerlukan siklus pengembangan 5–7 hari kerja dengan plakat sampel untuk persetujuan sebelum produksi. Kami mempertahankan kontrol warna antar-lot ketat menggunakan verifikasi spektrofotometer pada setiap batch.
Pesanan stok Hitam standar (PA6-BFE01-BK001) dan Natural Kosmetik (PA6-BFE01-NA001): 3–5 hari kerja EXW Ningbo dari buffer stok-aman rolling 22 MT kami (kami re-order otomatis saat inventaris turun di bawah 10 MT). Warna kustom RAL/Pantone standar: 5 hari kerja untuk plakat pengembangan pencocokan warna (kandidat A/B/C) + 5 hari kerja untuk produksi = ~10 hari kerja total setelah persetujuan warna. Formulasi kustom (flame-retardant, food-contact, low-emission): 8–12 hari kerja untuk pengembangan + sampel, lalu 5–7 hari kerja untuk produksi setelah sign-off formulasi. Untuk Pelanggan Premium kontrak-tahunan (≥ 5 MT/tahun) kami memberikan Kunci Bahan Baku + buffer stock konsinyasi 1-bulan untuk menjamin tanpa gangguan pasokan. Pada 2025 di 18 kontrak premium BFE01, kami mencapai pengiriman 100% on-time-in-full (OTIF) dengan nol stock-out.
Ya, PA6 BFE01 sepenuhnya kompatibel dengan over-molding injeksi multi-komponen 2K menggunakan TPE, TPU, dan elastomer berbasis poliolefin fleksibel. Parameter over-molding kritis: (1) BFE01 pra-kering ke < 0.08% uap air (sama seperti Class-A); (2) Suhu cetakan substrate BFE01 85–95°C untuk shot pertama untuk memaksimalkan energi ikat permukaan (hindari substrate dingin); (3) Suhu leleh TPE disesuaikan per grade TPE (biasanya 210–240°C untuk TPE perekat-PA); (4) Over-mold shot-kedua dalam 60 detik setelah demolding shot-pertama untuk kekuatan ikat-kimia maksimum (tanpa primer diperlukan). Kekuatan ikat dengan TPE kompatibel: biasanya peel 3.5–4.5 MPa (adhesion > cohesive). Untuk adhesive bonding struktural pasca-molding komponen PA6 BFE01: perekat yang direkomendasikan adalah (a) acrylic struktural methyl methacrylate (MMA) 2-komponen, (b) perekat hot-melt Polyurethane moisture-curing, atau (c) Cyanoacrylate + primer poliolefin. Abrasi permukaan ringan dengan kertas 320-grit + wipe isopropyl alcohol umumnya meningkatkan kekuatan lap-shear 40–60% vs ikat pada permukaan as-cast. Tim rekayasa aplikasi kami menyediakan pairing TPE spesifik dan rekomendasi perekat per gambar perakitan Anda.
Kepatuhan Regulasi & Sertifikasi
PA6 BFE01 diproduksi di bawah sistem manajemen mutu tersertifikasi ISO 9001:2015 kami (Certificate Registration No. Q342R2M, diterbitkan TÜV SÜD, valid hingga 2028-04) dan diuji terhadap semua regulasi kimia dan material internasional utama yang diperlukan untuk pasar elektronik konsumen, interior otomotif, perkakas daya, dan enclosure perangkat medis. Di bawah adalah matriks kepatuhan yang didukung formulasi stok standar BFE01.
Matriks Kepatuhan Regulasi — PA6 BFE01 Grade Standar
| Regulasi / Standar | Yurisdiksi | Status untuk PA6 BFE01 | Dokumentasi Tersedia |
|---|---|---|---|
| ISO 9001:2015 (QMS) | Internasional | ✓ Lokasi manufaktur sepenuhnya tersertifikasi. BFE01 diproduksi dalam lingkup. | Copy sertifikat ISO 9001:2015 valid dengan lingkup; ringkasan audit tersedia atas permintaan. |
| EU ROHS 2.0 Directive 2015/863 | EU / EEA | ✓ Sepenuhnya patuh. Semua 10 zat terbatas di bawah ambang 0.1% / 0.01%. Kadmium < 10 ppm. | Letter of Compliance (LoC) per pengiriman; laporan uji 10-zat ROHS pihak ketiga (SGS, 2026-02). |
| EU REACH Regulation (EC) No 1907/2006 — SVHC | EU / EEA | ✓ Skrining SVHC — semua 240 Substances of Very High Concern (Candidate List, edisi ke-28, Jan 2026) baik absen atau di bawah ambang konsentrasi 0.1% b/w per Artikel 7(2). | Deklarasi Skrining SVHC tahunan diperbarui setiap Januari setelah revisi ECHA Candidate List; laporan uji 240-zat penuh (BV, 2026-03). |
| EU REACH — Annex XVII Restrictions | EU / EEA | ✓ Patuh terhadap semua entri Annex XVII relevan untuk kompaun plastik (PAHs, phthalates, lead, organotin, PFOA, PFOS, formaldehida). | Tabel Kepatuhan Annex XVII dengan nomor CAS dan hasil atas permintaan. |
| California Prop 65 (Safe Drinking Water & Toxic Enforcement Act 1986) | AS — California | ✓ Tidak ada zat toksik reproduksi atau karsinogen terdaftar Proposition 65 hadir di atas safe harbor levels yang berlaku (NSRL / MADL) per daftar 2026. | Deklarasi Kepatuhan Prop 65 dengan daftar referensi zat diskrining; label peringatan TIDAK diperlukan. |
| US EPA TSCA — TSCA Inventory & PBT Rule | AS | ✓ Semua komponen (dasar PA6, E-glass, silane sizing, aditif standar, pewarna carbon black) terdaftar di atau dikecualikan dari TSCA Inventory. Kepatuhan PBT rule dikonfirmasi. | TSCA Section 12(b) Export Notification tidak diperlukan. TSCA Compliance Letter disediakan dengan pesanan AS. |
| UL 94 Flammability — Rating HB | Internasional / AS | ✓ BFE01 Hitam dan Natural standar mencapai UL 94 HB pada ketebalan 1.5 mm dan 3.0 mm sesuai uji standar. Formulasi ber-rating V-2 / V-0 UL 94 tersedia sebagai kompaun kustom (MOQ 5T). | UL Yellow Card Recognition sedang berjalan (diajukan 2026-06, diperkirakan Q4 2026). Laporan uji HB per ISO 1210 tersedia sekarang. |
| UL 746B — RTI Elektrik / Mekanik | Internasional / AS | ✓ Uji internal sesuai protokol UL 746B: RTI Elektrik = 120°C, RTI Mechanical Impact = 115°C, RTI Mechanical Strength = 115°C. Program UL Recognition resmi aktif. | Ringkasan data internal UL 746B; Yellow Card lengkap setelah penyelesaian studi 60k jam. |
| ISO 10993-5 / -10 (Sitotoksisitas / Iritasi) | Perangkat Medis (Non-Kontak) | ○ BFE01 Standar lulus ISO 10993-5 sitotoksisitas (grade 0–1) dan ISO 10993-10 iritasi kulit (PII < 0.4) per studi skrining internal. Paket biokompatibilitas penuh untuk perangkat medis kontak-kulit panjang tersedia pada program kustom. | Lembar data sitotoksisitas & iritasi in-house (diskrining SGS); paket ISO 10993 penuh tersedia untuk program medis kustom MOQ 5T. |
| IEC 60112 CTI — Comparative Tracking Index | Internasional / IEC | ✓ CTI ≥ 600 V (CTI Performance Level 1 / PLC 0) sesuai uji IEC 60112 Method A pada plakat 3 mm. Diuji dengan 50-tetes, kontaminan NH4Cl. | Laporan uji IEC 60112 CTI (Intertek, 2026-05) disertakan dengan paket datasheet penuh. |
| China RoHS / Marking Order 22 (GB/T 26572) | RRT Tiongkok | ✓ Patuh terhadap zat terbatas Chinese Marking Order 22. Simbol penggunaan ramah-lingkungan (EPLS) = "E" tanpa tanda X-oranye. | China RoHS Test Report & Declaration per GB/T 26125-2011 tersedia untuk pengiriman Tiongkok. |
Program Kepatuhan Kustom Tersedia untuk PA6 BFE01
FDA Food Contact (21 CFR 177.1500): Resin dasar PA6 di BFE01 memenuhi persyaratan FDA food-contact; serat kaca dan aditif standar juga FDA-compliant. Formulasi food-grade kustom (BFE01-FC) tersedia dengan FDA Letter of Compliance penuh dan uji migrasi (MOQ 5.000 kg, lead time +2–3 minggu).
EU Food Contact (Kerangka EU 10/2011): Varian formulasi EU food-contact serupa (BFE01-EUFC) dengan uji migrasi keseluruhan dan migrasi spesifik sesuai EU Commission Regulation (EU) No 10/2011 untuk simulan akuaeus, asam, dan alkohol.
Rating Flammability UL V-0: Varian flame-retardant non-halogen diperkuat (BFE01-FR) mencapai UL 94 V-0 @ 0.8 mm dengan CTI ≥ 500V menggunakan sistem FR red phosphorus premium atau organic-phosphate. Tarik 148 MPa / HDT 190°C. MOQ 5T.
Kepatuhan IMDS / ELV (Otomotif): Entri International Material Data System (IMDS) penuh dibuat untuk pelanggan OEM otomotif. Skrining daftar zat declarable End-of-Life Vehicle (EU ELV 2000/53/EC) GADSL / GRSN / GADSL, termasuk ambang Cr(VI), Hg, Pb, Cd.
VDA 276 / VDA 278 (Emisi Interior Otomotif): Varian low-emission BFE01-LE dioptimalkan untuk spesifikasi interior otomotif VDA 276 (Daimler) dan VDA 278 (VOC / Fogging) — VOC < 50 μgC/g, Fogging < 2 mg, Aldehida < 3 mg/kg. MOQ 8T.
Layanan Premium & Dukungan Teknis Tambahan
Memilih PA6 BFE01 memberi Anda akses ke Paket Dukungan Teknis Pelanggan Premium kami — termasuk tanpa biaya tambahan untuk semua pesanan BFE01 di atas 5 MT / tahun. Di bawah adalah ringkasan apa yang termasuk di luar logistik standar dan dokumentasi kualitas.
| Layanan Dukungan | Pelanggan Standar (< 5 MT/tahun) | Pelanggan Premium (≥ 5 MT/tahun) | Detail |
|---|---|---|---|
| Waktu Respons (Email / WhatsApp) | Dalam 8 jam kerja | Dalam 2 jam · 24/7 untuk Darurat-Produksi | Insinyur senior khusus + account manager ditugaskan. Grup WeChat untuk komunikasi real-time bila zona waktu Anda overlap jam kerja Tiongkok GMT+8. |
| Rekayasa Aplikasi | Review komponen berbasis email atas permintaan | Dukungan Mold Flow & FEA Struktural Khusus | Analisis filling/packing/warpage Moldflow Insight 2025 + FEA struktural Autodesk Nastran (statis, impak, termal) untuk komponen kritis — hingga 3 studi / tahun termasuk. |
| Dukungan Molder On-Site (APAC) | Tarif harian berbasis kuotasi | 2 Hari Gratis per Kualifikasi / Run PPAP | Insinyur proses bepergian ke molder Anda di Tiongkok, Vietnam, Thailand, Malaysia, atau Indonesia untuk setup first-article, optimasi parameter, dan tuning permukaan Class-A. Di luar 2 hari: $500/hari + perjalanan. |
| Dukungan Molder On-Site (EU / NA) | Berbasis kuotasi | Peluang Tech Tour Regional Kuartalan | Manajer tech regional kami berbasis AS/Jerman melakukan kunjungan pelanggan terjadwal; konsultasi setengah-hari on-site gratis untuk pelanggan ≥ 5 MT selama tour region mereka. |
| Konsistensi Bahan Baku | Sumber dasar standar + GF per ketersediaan | Kunci Bahan Baku — Resin Dasar & GF Sumber-Tunggal | Kami mengunci formula BFE01 ke seri # lot resin dasar PA6 spesifik dan produsen GF spesifik selama durasi program Anda. Perubahan formula memerlukan pemberitahuan tertulis 60-hari di muka + kit sampel perbandingan plakat A/B. |
| Buffer / Stok Konsinyasi | Tidak tersedia | Buffer Stock Forecast 1-Bulan | Program konsinyasi gudang: kami menahan hingga 1 bulan volume BFE01 forecast Anda (minimum 5 MT) di gudang berikat Ningbo kami secara konsinyasi — ditarik dan ditagih per pengiriman. Pembaruan forecast rolling 90-hari diperlukan. |
| Pengembangan Pencocokan Warna | Layanan berbayar (MOQ berlaku) | 1 Pencocokan Warna Gratis per Tahun (Target ΔE < 1.0) | Satu pengembangan pencocokan warna OEM kustom (RAL/Pantone/OEM chip) termasuk per tahun kontrak — 3 iterasi sekrup kembar, set plakat dan laporan spektrofotometer ΔE. Pencocokan tambahan: $800/proyek. |
| Dokumentasi PPAP Level 3 | Berbasis kuotasi | Termasuk | Paket Level-3 PPAP penuh: Control Plan, PFMEA, Process Flow, MSA, studi CpK (30 cavity × 3 lot sesuai persyaratan), Appearance Approval Report, laporan tata letak dimensi. |
| Uji Khusus (Lab Pihak Ketiga) | Pelanggan bayar langsung ke lab | Hingga $1.500 / tahun Tunjangan Uji Lab | Penggantian biaya uji lab ISO 17025 pihak ketiga (SGS/BV/Intertek/TÜV) untuk program OEM berkualifikasi: UL94, CTI, flammability, paparan kimia, penuaan lingkungan, getaran/kejut. |
| Stabilitas Harga & Kontrak | Harga spot ex-works per PO | Kontrak Harga Tetap Tahunan dengan Formula Adjuster | Perjanjian harga tetap 12 bulan dengan formula adjuster transparan tertaut ke index spot bulanan CP-grade caprolactam terpublikasi + index basket serat kaca E. Proteksi harga 90-hari pada PO pertama setelah pemberitahuan. |
Glosarium Terminologi Nilon Premium & Permukaan Class-A
Istilah berikut muncul di seluruh datasheet PA6 BFE01 ini dan dalam spesifikasi grade premium OEM. Mereka didefinisikan di sini untuk tim teknik, pengadaan, dan kualitas yang mungkin baru mengenal program nilon kosmetik.
| Istilah / Singkatan | Definisi | Mengapa Penting untuk PA6 BFE01 |
|---|---|---|
| Permukaan Class-A (Permukaan Kosmetik) | Permukaan komponen eksterior terlihat yang memerlukan cacat estetika nol atau hampir-nol: tanpa splay, tanpa sink, tanpa fiber read-through, tanpa visibilitas garis las, kilau / warna konsisten melintasi cavity dan antar-cavity. Biasanya mensyaratkan polish cetakan SPI A-2 / A-3 atau lebih halus. | BFE01 adalah satu-satunya grade Juhai PA6 yang direkayasa dan diuji khusus untuk kemampuan Class-A sejati. Grade lebih murah dapat dicat agar terlihat Class-A, tetapi BFE01 mencapainya in-mold, menghemat biaya pengecatan pasca per komponen. |
| CpK (Process Capability Index) | Ukuran statistik seberapa baik output proses tetap dalam Upper Spec Limit (USL) dan Lower Spec Limit (LSL) pelanggan. CpK ≥ 1.33 = "Mampu"; CpK ≥ 1.67 = "Sangat Mampu" (kualitas Six-Sigma ~3.4 ppm cacat). | Toleransi mekanik antar-lot ±3% BFE01 dikembangkan khusus untuk program OEM yang mewajibkan CpK > 1.67 pada sifat tarik/impak/dimensi kritis. Grade economy ±5% tidak dapat mencapainya tanpa jendela spesifikasi lebih lebar. |
| Toleransi Lot ±3% (Grade Premium) | Deviasi antar-lot maksimum yang diizinkan dari suatu sifat (mis. kekuatan tarik, MVR, susut) dari nilai nominal terpublikasinya. Untuk BFE01: tarik 162 MPa berarti setiap lot diuji harus jatuh antara 157.1 MPa dan 166.9 MPa (162 × 0.97 / 1.03). | Toleransi lebih ketat = lebih sedikit komponen cetak jatuh di luar jendela dimensi/performa pelanggan. Kritis untuk tool multi-cavity volume tinggi di mana variasi material kecil menyebabkan komponen out-of-spec. |
| Fiber Wet-Out (Kualitas Impregnasi) | Tingkat di mana polimer PA6 leleh sepenuhnya melapisi dan menembus setiap filamen serat kaca perorangan selama compounding sekrup kembar. Wet-out buruk = serat kering bertindak sebagai inisiator void, mengurangi kekuatan dan menyebabkan fiber read-through permukaan. | Lini №3 torsi-tinggi shear-rendah BFE01 + GF premium bersilana memberikan wet-out terdepan industri — terlihat secara visual di bawah mikroskop sebagai > 98% filamen sepenuhnya dienkapsulasi matriks PA6. |
| Serat Kaca E Ber-Silana (Kimia Sizing) | Agen kopling aminosilana dilapisi ke permukaan bundel serat kaca E chopped selama pembuatan serat. Silana secara kimia mengikat permukaan kaca anorganik ke matriks PA6 organik melintasi antarmuka. | Sizing silana premium berkinerja-tinggi (lebih mahal) adalah alasan tunggal terbesar BFE01 mencapai retensi garis las 72–78% vs 58–65% untuk grade GF murah. GF lebih murah menggunakan sizing pembebanan lebih rendah atau kualitas lebih rendah yang gagal di garis las. |
| MVR (Melt Volume-Flow Rate) | Uji alir leleh per ISO 1133: volume plastik (cm³) diekstrusi melalui die standar dalam 10 menit pada suhu tetap dan bobot piston. MVR lebih tinggi = viskositas lebih rendah = mengalir lebih mudah; MVR lebih rendah = viskositas lebih tinggi = lebih tangguh tetapi memerlukan tekanan injeksi lebih tinggi. | MVR 28 BFE01 sengaja dioptimalkan untuk keseimbangan alir-ketangguhan: cukup cair untuk mengisi casing elektronik konsumen Class-A kompleks, tetapi cukup viskos untuk mempertahankan entanglemen rantai polimer garis las sangat baik. Over-molding 2K bekerja terbaik di jendela ini. |
| HDT (Heat Deflection Temperature) @ 1.82 MPa | Suhu di mana batang uji plastik standar mendefleksi 0.32 mm di bawah beban lentur 1.82 MPa. Mengukur kekakuan-dibawah-beban jangka-pendek material pada suhu tinggi. | HDT 198°C BFE01 berarti komponen struktural dapat aman melihat reflow PCB intermiten 180–190°C dekat sumber panas (kumparan motor perkakas daya, heat sink MOSFET) tanpa defleksi struktural — tetapi suhu penggunaan kontinu lebih rendah pada ~120°C per UL 746B. |
| CTI 600V (Comparative Tracking Index) | Tegangan tertinggi di mana permukaan plastik tidak membentuk jalur tracking terkarbon konduktif permanen setelah 50 tetes larutan kontaminan NH4Cl standar (IEC 60112). CTI ≥ 600V = Performance Level Category 0 (terbaik). | CTI 600V PLC 0 memungkinkan BFE01 digunakan dalam rangka struktural dekat-terminal-hidup elektronik konsumen (IEC 60335-1, IEC 60950-1) tanpa penghalang isolasi ekstra. PA6 GF30 lebih murah sering CTI 400V atau 250V saja. |
| ΔE (Delta E, Perbedaan Warna L*a*b*) | Jarak Euclidean satu-angka antara dua warna diukur spektrofotometer dalam ruang warna CIELAB. ΔE < 1.0 = tak terbedakan mata manusia di bawah pencahayaan standar. ΔE 1–2 = perbedaan halus hanya observer terlatih. ΔE > 3 = ketidakcocokan jelas bagi konsumen. | Target pencocokan warna premium BFE01 ΔE < 1.0 memastikan komponen kosmetik warna-kustom secara visual cocok di seluruh lot produksi berbeda, cavity berbeda, dan lokasi molder berbeda — kritis untuk OEM konsumen besar dengan basis pasokan global. |
| Plate-Out (Deposisi Cetakan / Blooming) | Oligomer berat-molekul-rendah, monomer residu, pelumas, atau aditif yang bermigrasi dari leleh plastik selama injection molding dan mengendap pada permukaan cavity cetakan, secara bertahap membentuk film berkabut / berminyak yang harus dibersihkan secara periodik. | BFE01 menggunakan resin dasar volatilitas-rendah premium dan paket pelumas teroptimasi, mengurangi plate-out ~60% vs grade economy. Interval pembersihan PM cetakan OEM diperpanjang dari setiap 24 jam ke setiap 5–7 hari, meningkatkan uptime mesin bersih dan mengurangi skrap. |
| Splay (Silver Streaks / Splash Mark) | Cacat kosmetik dekat gate injeksi muncul sebagai streak berwarna perak halus atau pola splash. Disebabkan oleh: (1) uap air dalam nilon berubah menjadi uap dan meledak melintasi front leleh, (2) udara terperangkap tidak diventilasi, (3) kecepatan injeksi berlebih jetting. | Splay adalah penyebab tolak Class-A #1 dengan PA6 GF lebih murah. Formulasi premium BFE01 mengurangi sensitivitas splay tetapi TIDAK menghilangkan persyaratan mutlak untuk pra-kering ke < 0.08% uap air dan menjalankan cetakan 85–100°C. |
| Fiber Read-Through (Glass Reveal) | Cacat kosmetik pada permukaan Class-A dipoles di mana serat kaca perorangan terlihat di permukaan komponen sebagai benjolan atau garis kecil, menciptakan mikro-tekstur "orange peel" atau "suede" alih-alih mirror halus. Disebabkan oleh suhu cetakan rendah dan pack/tahan kurang. | Perbedaan #1 antara "Premium GF PA6" dan sekadar GF PA6 apa pun adalah ketahanan fiber read-through. Distribusi panjang serat teroptimasi BFE01 + wet-out baik + MVR 28 secara dramatis mengurangi read-through pada suhu cetakan 85°C+, tetapi masih akan muncul bila cetakan dijalankan pada 60°C atau di bawahnya. |
| PPAP Level 3 (Production Part Approval Process) | Paket dokumentasi kualifikasi pemasok OEM standar AIAG / VDA: Level 3 = "Pelanggan memerlukan paket data lengkap termasuk hasil dimensi, semua uji, studi proses awal, AAR, PSW ditandatangani orang berwenang pemasok." | BFE01 termasuk dukungan PPAP Level 3 gratis untuk pelanggan premium, termasuk studi CpK yang diperlukan sebagian besar OEM otomotif Amerika Utara dan Eropa. Grade economy biasanya mengenakan biaya $2.000–$5.000 untuk Level 3. |
| IMDS (International Material Data System) | Basis data berbasis-web yang digunakan semua OEM otomotif global utama dan rantai pasokan mereka untuk mendeklarasikan komposisi material, persentase, dan zat declarable per undang-undang GADSL / ELV. | Juhai membuat dan mempertahankan entri IMDS aktif untuk PA6 BFE01 untuk pelanggan otomotif — menghemat 2–4 minggu waktu pengajuan-formulir pelanggan vs pemasok yang tidak menyediakan data IMDS-ready. |
Daftar Periksa Proyek Permukaan Class-A PA6 BFE01
Gunakan daftar periksa langkah-demi-langkah ini untuk setiap program kosmetik BFE01 baru untuk memastikan keberhasilan permukaan Class-A dari shot-pertama hingga produksi massal. Centang setiap item SEBELUM uji coba cetakan atau run PPAP untuk menghindari re-tooling mahal dan penundaan produksi.
| Fase | # | Item Daftar Periksa | Lulus / Gagal / N/A | Tim Bertanggung Jawab (Khas) |
|---|---|---|---|---|
| Penanganan Bahan Baku — Sebelum Molding Apa Pun | 1 | Pengering pra-dehumidifikasi tipe dikonfirmasi (bukan hopper hot-air saja); meter titik embun dikalibrasi ≤ -30°C | ☐ | Insinyur Proses Molding |
| 2 | Kandungan uap air diukur via titrasi Karl Fischer pada pelet kering tiba di throat mesin — hasil harus < 0.08% (bukan hanya "saya keringkan 4jam") | ☐ | Lab Kualitas | |
| 3 | Hopper pengisian pengering dan feed throat mesin ditutup (tanpa re-entry uap air ambien selama shift lembab) | ☐ | Lead Produksi Molding | |
| 4 | Kantong BFE01 dibuka disegel dengan desikan dalam 15 menit setelah kantong dipotong; kantong parsial tidak dibiarkan terbuka semalaman | ☐ | Material Handler | |
| 5 | Magnet feed throat dan metal detector keduanya aktif dan diuji (mencegah kontaminasi logam halus merusak cavity dipoles Class-A) | ☐ | Maintenance | |
| Setup Suhu Cetakan — Kritis untuk Class-A | 6 | Kontroler suhu cetakan mampu mencapai 100°C +- 2°C; bukan unit air panas 80°C-saja | ☐ | Insinyur Proses |
| 7 | Setiap laju alir sirkuit air diverifikasi ≥ 4 L/min per zona dengan flow meter (bukan pressure gauge saja); flow-balanced ±10% antar belahan cavity | ☐ | Proses + Maintenance Tool | |
| 8 | Suhu permukaan cavity diukur via IR camera atau termokopel pada baja aktual setelah warm-up 10-siklus — variasi dalam area kosmetik < 3°C | ☐ | Insinyur Proses | |
| 9 | Untuk mirror finish: unit variotherm / RHCM tersedia atau diverifikasi bahwa suhu minyak statis 100°C menghasilkan target kilau dapat diterima | ☐ | Insinyur Proyek | |
| 10 | Cavity cetakan dibersihkan dengan pembersih cetakan nilon-berisi-kaca khusus + kain bebas-serat segera sebelum uji coba; tanpa residu dari run material sebelumnya | ☐ | Mold Tech | |
| 11 | Tonnage jepit cetakan diverifikasi 10% di atas tonnage projected-area terhitung (mencegah flash dan buildup tepi plate-out) | ☐ | Insinyur Proses | |
| Pengembangan Parameter Molding — 30 Shot Pertama | 12 | Profil suhu barel disetel per datasheet BFE01: Belakang/Tengah/Depan/Nosel = 240/255/270/270°C (tidak lebih panas dari 280°C depan) | ☐ | Insinyur Proses |
| 13 | Back-pressure sekrup 10–14 bar dikonfirmasi aktif (bukan nol) untuk dispersi-warna dan wet-out GF selama plasticisasi | ☐ | Insinyur Proses | |
| 14 | Shot 98% fill-only diverifikasi (tanpa pack) — short shot mengonfirmasi tanpa jetting di gate, tanpa marka ragu-ragu pada jalur alir kosmetik | ☐ | Insinyur Proses | |
| 15 | Ramp bertahap pack/tahan diterapkan: Tahap 1 tekanan tinggi 85-90% × 4-8s, Tahap 2 75-80% × 10-20s (bukan tahan flat tunggal yang menyebabkan sink atau gate blush) | ☐ | Insinyur Proses | |
| 16 | Waktu pendinginan diperpanjang 20% di luar terhitung hingga 10 komponen berurutan menunjukkan nol sink di sisi-belakang rib Class-A (tanpa ejeksi dini menyebabkan ejector push-in) | ☐ | Proses + Kualitas | |
| Inspeksi & Persetujuan First Article | 17 | Permukaan Class-A diperiksa per AAR pelanggan: (a) visual di bawah light box standar D65 1000 lux, (b) cross-hatch adhesion bila dilapisi/dicetak, (c) gloss meter 60° GU dalam ±5 GU dari batas atas/bawah, (d) spektrofotometer ΔE < 1.5 vs chip warna | ☐ | Kualitas + SQE Pelanggan |
| 18 | Dimensi kritis (30 pcs × 3 shot untuk studi CpK) diukur — semua CpK ≥ 1.33 (target ≥ 1.67 untuk program premium). Jika < 1.33: sesuaikan input susut, bukan tekanan packing saja | ☐ | Metrologi Kualitas | |
| 19 | Tarik garis las (bila las struktural ada) diuji via ISO 527 dogbone dicetak dari tool 2-gate — retensi ≥ 65% nominal diperlukan untuk first article | ☐ | Lab Kualitas | |
| 20 | Lembar set-point proses penuh ditandatangani oleh insinyur aplikasi Juhai + insinyur proses pelanggan; diarsipkan di shared drive sebelum rilis produksi massal | ☐ | Project Lead |