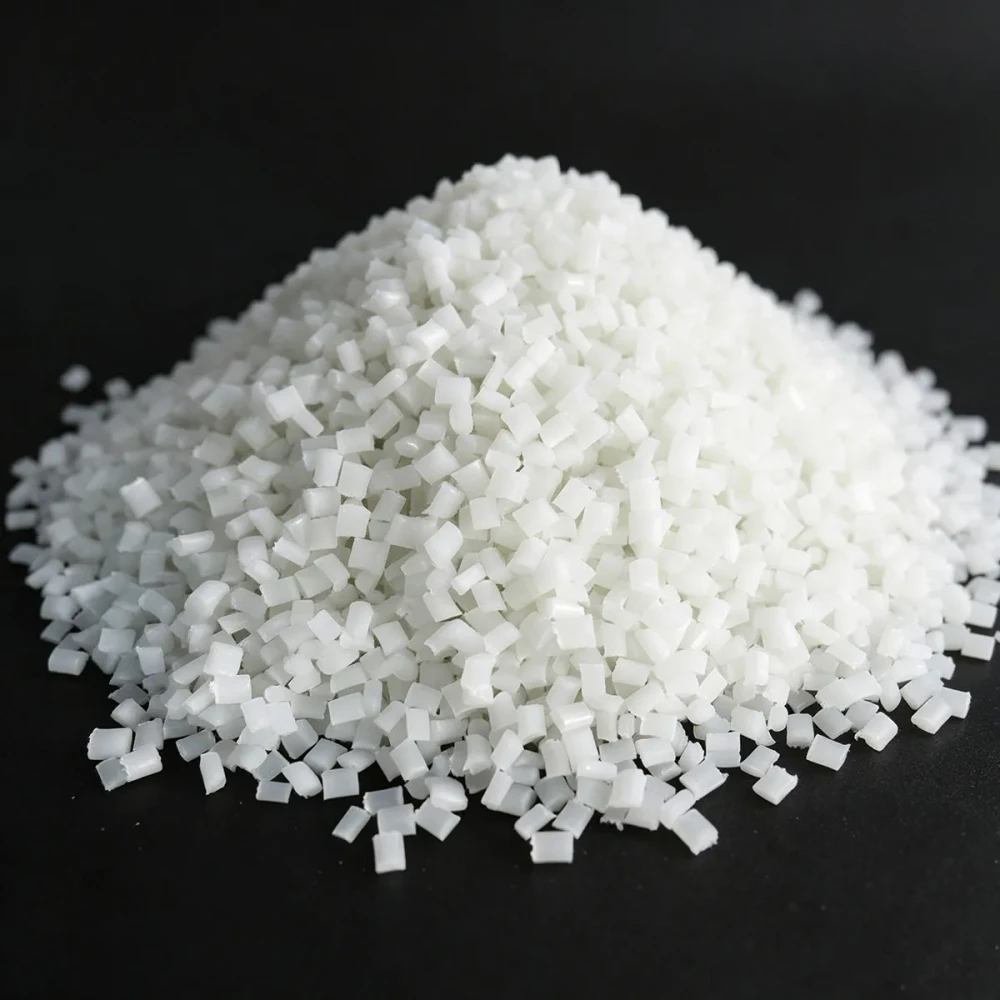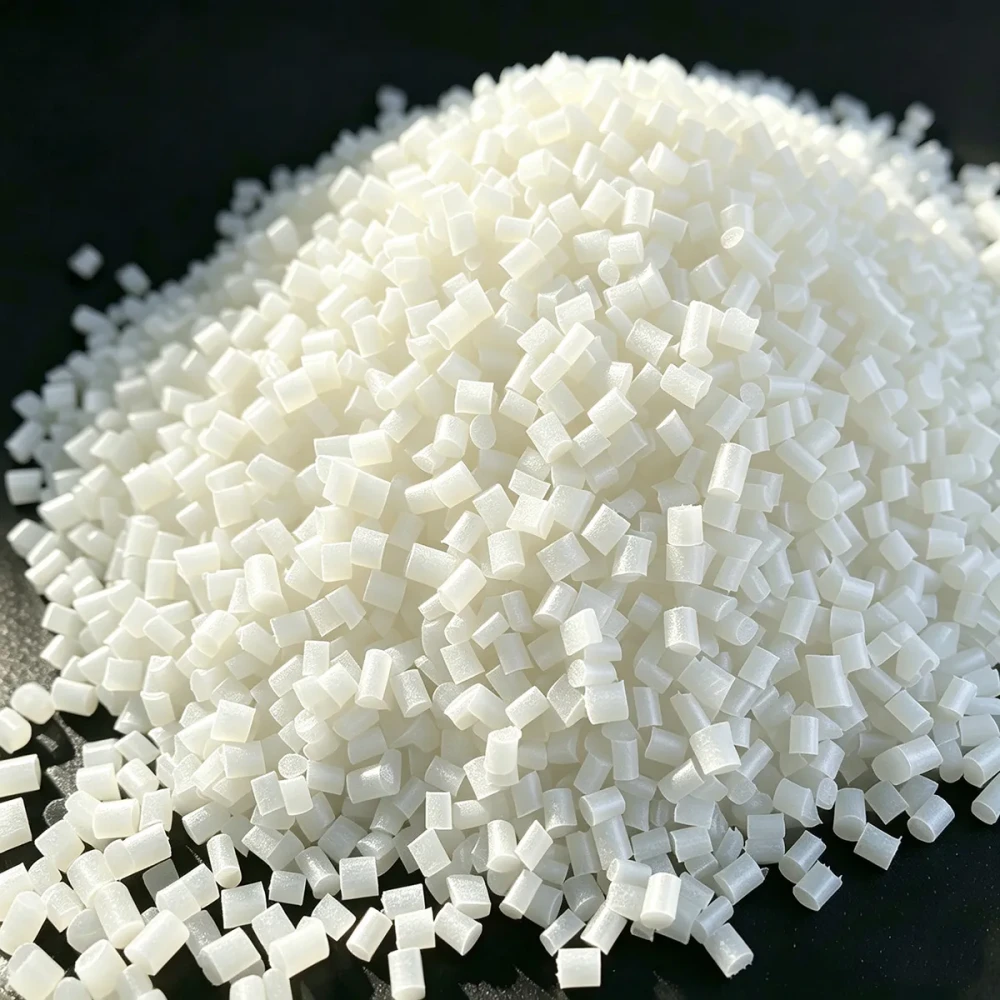

PP Termodifikasi · Kopolimer Dampak (ICP) · Kelas Tangguh Suhu Rendah
PP IM20 · Kopolimer Dampak PP Diperkuat 20% Serat Kaca — Pelet ICP Ulet -20°C
PP IM20 adalah Kopolimer Dampak PP (ICP) yang diperkuat karet, diperkuat dengan 20% serat kaca E chopped berukuran silane dan 18% fase karet etilena-propilena terdispersi. Menghadirkan profil ketangguhan suhu rendah yang luar biasa dengan Izod berlekuk pada -20°C = 18 kJ/m² patah engsel sepenuhnya ulet — tidak ada patah getas yang fatal. Dipadukan dengan penyerapan air ultra-rendah 0.01% yang melekat pada PP dan ketahanan jangka panjang yang sangat baik terhadap detergen alkali rumah tangga, pembersih pemutih, dan bahan kimia mesin pencuci piring. Kelas kontak makanan FDA / EU 10/2011 tersedia dalam Natural dan White. Ideal untuk bak luar mesin cuci, wadah crisper kulkas, peti hasil bumi cold storage, rumahan peniup salju, dan cangkang koper keras.
| Dampak Izod Berlekuk @ -20°C (SPESIFIKASI WAJIB) | 18 kJ/m² — SEPENUHNYA ULET |
|---|---|
| Dampak Izod Berlekuk @ +23°C | 38 kJ/m² |
| Kekuatan Tarik (ISO 527) | 72 MPa |
| Modulus Lentur (ISO 178) | 3,900 MPa |
| HDT @ 1.82 MPa | 138 °C |
| Massa Jenis (25% lebih ringan dari PA6 GF30) | 1.08 g/cm³ |
| Penyerapan Air (24 jam @23°C) | 0.01 % — Ultra-Rendah |
| Sertifikasi | FDA / EU 10/2011, ISO 9001, ROHS, REACH |
Ikhtisar Produk & Fitur Utama
PP IM20 adalah senyawa plastik rekayasa khusus yang diproduksi oleh Juhai Plastics menggunakan resin dasar PP Impact Copolymer (ICP) berkinerja tinggi diproduksi melalui Reactor Granule Technology (RGT) dengan 18% domain karet etilena-propilena (EP) terdispersi halus, diperkuat dengan 20% serat kaca E chopped berukuran silane dan 2.5% kompatibilisator maleat anhidrida PP-g-MA untuk adhesi antarmuka resin-serat yang kuat. Berbeda dengan homopolimer PP isi kaca biasa (yang patah getas pada suhu di bawah 0°C), IM20 menggabungkan kekakuan serat kaca dengan kemampuan penghenti retak suhu rendah dari domain mikro karet EP untuk menghasilkan 18 kJ/m² Notched Izod pada -20°C dengan patah tipe engsel sepenuhnya ulet. Hal ini menjadikan PP IM20 material pilihan untuk aplikasi peralatan rumah tangga, cold chain, dan luar ruang musim dingin yang mana integritas struktural di bawah nol suhu tidak dapat ditawar.
Keunggulan Performa Inti — Mengapa PP IM20 ICP Berbeda
Duktilitas Suhu Rendah -20°C yang Luar Biasa: Pembeda utama — 18 kJ/m² Notched Izod pada -20°C dengan patah engsek ulet. Homopolimer PP-GF20 standar patah getas pada 4 kJ/m². Menghilangkan kegagalan lapangan di daerah dingin pada distribusi bak mesin cuci, jatuhnya peti gudang dingin, dan dampak musim dingin pada peralatan salju.
Penyerapan Air Ultra-Rendah 0.01%: Berbeda dengan nilon PA6/PA66 yang menyerap 8-10% beratnya dalam air menyebabkan pembengkakan dimensi dan penurunan properti, PP IM20 hanya menyerap 0.01%. Dimensi bagian tetap stabil di seluruh siklus kelembapan. Tidak diperlukan pra-pengeringan untuk kelas standar.
ESC Detergen Unggul (Ketahanan Retak Tegang Lingkungan): Masa pakai 12,5× lebih lama daripada homopolimer PP GF30 pada detergen mesin pencuci piring alkali 65°C dengan 0,5% pemutih klorin. Mekanisme pemunduran retak fase karet menghentikan propagasi retakan mikro pada bak peralatan yang tertekan secara kimiawi.
Massa Jenis Ringan 1.08 g/cm³: 25% lebih ringan dari PA6 GF30 (1.35 g/cm³) dan 4,5% lebih ringan dari homopolimer PP GF30 (1.13 g/cm³). Mengurangi biaya material per bagian, berat pengiriman, dan konsumsi bahan bakar dalam logistik peti angkut returnable.
Perpanjangan Saat Putus Meningkat 8.5%: Perpanjangan 3,4× lebih tinggi daripada homopolimer PP-GF30 (2,5%). Memaafkan overstress perakitan snap-fit, penyerapan energi benturan pada cangkang koper, dan overmolding insert ekspansi termal diferensial tanpa retak.
Kepatuhan Kontak Makanan (Natural & White): FDA 21 CFR 177.1520, EU 10/2011, dan China GB 4806.7 triple-compliant untuk kontak makanan langsung dengan hasil bumi, susu, dan makanan asam. Ideal untuk wadah kulkas, peti buah, dan kontainer pengangkut makanan.
Aplikasi yang Direkomendasikan
Bak Luar & Keranjang Putar Mesin Cuci
Cangkang bak luar front-loader dan top-loader, keranjang putar, cincin keseimbangan, rumahan sump. Kelas peralatan White TiO2, tahan detergen ESC, anti-retak pengangkutan -15°C.
Komponen Mesin Pencuci Piring
Rumahan filter mesin pencuci piring, manifold lengan semprot, tutup ujung rak, bodi dispenser detergen. Tahan ESC detergen alkali + pemutih untuk 10.000+ siklus.
Wadah Makanan Kulkas
Laci crisper, wadah penyimpanan sayur & buah, kontainer rak pintu, nampan bawah freezer. Kelas natural kontak makanan FDA/EU, dampak suhu rendah pada -25°C.
Peti Hasil Bumi Cold Storage
Peti angkut returnable heavy-duty untuk distribusi hasil bumi segar melalui gudang -25°C. Uji jatuh 1,2 m -22°C dengan muatan 25 kg — 1000 jatuh tanpa retak.
Rumahan Peralatan Salju
Rumahan kipas peniup/pelempar salju, selubung impeller, deflektor chute, tutup gearbox auger. Ulet -20°C tahan terhadap benturan proyektil bongkahan es.
Cangkang Koper Keras
Cangkang luar koper keras carry-on dan check-in 20″–29″. Perpanjangan tinggi 8.5% + GF20 = tahan benturan jatuh conveyor bagasi maskapai tanpa hancur.
Nampan Baterai Sepeda Listrik
Nampan bawah rumahan baterai e-bike dan e-scooter, pelindung bawah struktural. Tahan getar + duktilitas suhu rendah untuk berkendara luar ruang musim dingin di perkotaan.
Peralatan Umum & Luar Ruang
Selubung kipas unit luar pendingin ruangan, rumahan perkakas listrik, insert struktural furnitur taman, panel bodi plastik ATV, komponen akses kolam renang.
Properti Mekanis & Fisik Lengkap
Semua nilai diuji sesuai standar ISO menggunakan spesimen uji serbaguna ISO cetak injeksi 4 mm yang dikondisikan pada 23°C / 50% RH selama 16 jam (kering as-molded — tanpa perendaman awal). Spesimen suhu rendah Notched Izod dikondisikan 24 jam pada lingkungan -20°C / titik embun < -25°C dan diuji dalam 5 detik setelah dikeluarkan. Certificate of Conformance (CoC) batch individu disertakan pada setiap pengiriman.
Properti Mekanis — Kopolimer Dampak GF20 Termodifikasi Karet
| Properti | Standar Uji | Nilai |
|---|---|---|
| Kekuatan Tarik (Luluh, 5 mm/menit) | ISO 527 | 72 MPa |
| Modulus Elastisitas Tarik (Secant 0,05–0,25%) | ISO 527 | 4,200 MPa |
| Perpanjangan Saat Putus — PERPANJANGAN LEBIH TINGGI untuk Ketangguhan | ISO 527 | 8.5 % |
| Kekuatan Lentur (2 mm/menit, serat luar) | ISO 178 | 110 MPa |
| Modulus Lentur (Secant) | ISO 178 | 3,900 MPa |
| Dampak Izod Berlekuk (1A), +23°C — Sangat Tinggi | ISO 180 | 38 kJ/m² |
| Dampak Izod Berlekuk (1A), -20°C — SPESIFIKASI WAJIB — SEPENUHNYA ULET | ISO 180 | 18 kJ/m² Ulet (Tanpa Patah Getas) |
| Dampak Izod Tanpa Lekuk (1U), +23°C | ISO 180 | NB — Tidak Patah |
| Dampak Izod Tanpa Lekuk (1U), -20°C | ISO 180 | NB — Tidak Patah |
| Dampak Berlekuk Charpy (1eA), -20°C | ISO 179 | 15 kJ/m² |
| Kekerasan Rockwell (Skala R) — Lebih Lunak untuk Dampak | ISO 2039-2 | R 82 |
Properti Termal — Kopolimer Dampak Sedikit Lebih Rendah Panasnya Dibanding Homo PP Karena Fase Karet
| Properti | Standar Uji | Nilai |
|---|---|---|
| Suhu Defleksi Panas @ 1.82 MPa (Flatwise 4mm) | ISO 75/Af | 138 °C |
| Suhu Defleksi Panas @ 0.45 MPa (Flatwise 4mm) | ISO 75/Bf | 152 °C |
| Suhu Pelunakan Vicat (A/50, 10 N · 50 °C/jam) | ISO 306 | 148 °C |
| Puncak Pelelehan (DSC, Pemanasan ke-2, 10 °C/menit) — Sedikit Di Bawah Homo PP 164°C | ISO 11357 | 162 °C |
| Puncak Kristalisasi (DSC, Pendinginan 10 °C/menit) | ISO 11357 | 118 °C |
| Suhu Penggunaan Berkelanjutan (Mekanis, Air Oven, 20.000 jam) | ISO 2578 | 90 °C |
| CLTE — Koefisien Muai Panas Linier (Alir, -40°C hingga +80°C) | ISO 11359-2 | 5.8 × 10⁻⁵ °C⁻¹ |
Properti Fisik, Kelistrikan, Pemrosesan & Lainnya
| Properti | Standar Uji | Nilai |
|---|---|---|
| Massa Jenis — LEBIH RINGAN LAGI! 25% lebih rendah dari PA6 GF30 (1.35) | ISO 1183 | 1.08 g/cm³ |
| Laju Alir Leleh (MFR) @ 230°C / 2.16 kg — Alir Lebih Lambat vs Homo PP | ISO 1133 | 20 g/10 menit |
| Penyusutan Cetakan — Arah Alir — Sedikit Lebih Banyak Menyusut Karena Karet | ISO 294-4 | 0.45 % |
| Penyusutan Cetakan — Arah Lintang | ISO 294-4 | 1.15 % |
| Penyerapan Air (24 jam @ 23°C Perendaman) — Ultra-Rendah | ISO 62 Metode 1 | 0.01 % |
| Resistivitas Permukaan (Kering As-Molded) | IEC 60093 | 1 × 10¹⁶ Ω/sq |
| Resistivitas Volume | IEC 60093 | 1 × 10¹⁶ Ω·cm |
| Indeks Pelacakan Komparatif (CTI, Larutan A) | IEC 60112 | CTI 1 (≥ 600 V) |
| Kekuatan Dielektrik (Waktu Singkat, Tebal 2 mm) | IEC 60243-1 | 28 kV/mm |
Pendalaman Teknologi — PP Impact Copolymer (ICP) vs Homopolimer PP
Arsitektur Material: Mengapa Impact Copolymer (PP-EP) Memecahkan Titik Lemah Homopolimer PP
Homopolimer PP standar (polipropilena homo) dipolimerisasi dari 100% monomer propilena, menghasilkan struktur rantai linier yang sangat kristalin dengan kekakuan, ketahanan panas, dan ketahanan kimia yang sangat baik — tetapi satu kelemahan fatal: suhu transisi gelas (Tg) fase amorfnya adalah sekitar +5°C. Ini berarti pada suhu di bawah titik beku, homopolimer PP bertransisi dari keadaan liat tangguh ke keadaan gelas getas. Setiap lekukan, goresan, atau sudut tajam cetakan bertindak sebagai pemusat tegangan dan memicu propagasi retak fatal pada energi benturan serendah 3–5 kJ/m² Notched Izod pada 0°C. Inilah mengapa ember homopolimer PP murah retak di luar ruangan pada musim dingin, dan mengapa bak mesin cuci dari GF20 homo-PP retak selama distribusi Januari melalui gudang dingin.
PP Impact Copolymer (ICP) memecahkan masalah ini secara mendasar pada tingkat arsitektur rantai polimer. PP IM20 menggunakan Reactor Granule Technology (RGT) — polimerisasi in-situ di mana: Tahap 1 = monomer propilena dipolimerisasi menjadi kerangka granula homo-PP berpori di dalam loop reactor. Tahap 2 = granula berpori dipindahkan ke reaktor fase gas kedua di mana campuran gas etilena + propilena diinjeksi dan dipolimerisasi di dalam pori-pori granula menggunakan teknologi katalis metallocene single-site INSITE, mendeposisikan 18% karet kopolimer etilena-propilena (EP) sebagai domain terdispersi seragam berdiameter 0,8–1,5 μm. Hasilnya adalah morfologi "laut-pulau": matriks homo-PP semi-kristalin = "laut" (fase kontinu yang memberikan kekakuan dan ketahanan panas), dan partikel karet EP terdispersi halus = "pulau" (fase terdispersi yang memberikan penyerapan energi suhu rendah dan pemunduran retak). Berbeda dengan pencampuran leleh mekanis karet ke dalam PP (yang menyebabkan adhesi karet buruk dan pemisahan makro-fase), kopolimer reaktor RGT memberikan ikatan antarmuka tingkat molekuler antara karet dan matriks PP, tanpa mengorbankan kekakuan atau menimbulkan kontaminasi.
Mekanisme Penguatan Karet: Bagaimana 18% Fase Karet EP Mencapai Duktilitas 18 kJ/m² pada -20°C
Ketika beban benturan tajam mengenai spesimen berlekuk PP IM20, domain mikro karet mengaktifkan urutan disipasi energi 4 tahap yang mencegah patah getas, bahkan pada -20°C: Langkah 1 — Kavitasi: Di bawah tegangan triaksial pada ujung retak, rongga internal berinti di dalam partikel karet EP 1 μm (ekspansi volume kavitasi ≈ 40–50%). Ini melepaskan batasan tegangan tarik triaksial pada ujung retak, yang merupakan pendorong #1 patah getas. Langkah 2 — Luluh Geser Matriks PP: Setelah tegangan triaksial dilepaskan oleh kavitasi, matriks PP di sekitarnya (yang seharusnya berada di bawah Tg dan kaku) mengalami luluh geser plastis lokal yang intens, membentuk pita geser setebal 50–200 nm yang merambat keluar dari setiap partikel karet ber-kavitasi ke dalam massa. Langkah 3 — Peregangan & Pelepasan Partikel Karet: Partikel karet individual meregang hingga 3–5× diameter aslinya di belakang ujung retak yang merambat, menyerap energi patah tambahan melalui histeresis viskoelastik sebelum pelepasan akhir. Langkah 4 — Defleksi Retak & Penjembatan Retak: 20% serat kaca berukuran silane menjembatani di belakang retak yang merambat, menahan kedua permukaan patah tetap bersatu (penjembatan retak) dan membelokkan bidang retak di sepanjang antarmuka serat-matrix alih-alih membiarkan propagasi getas lurus menembus. Hasil akhir setelah 18 kJ/m² energi benturan adalah patah tipe engsel ulet — batang uji melentur dan retak tumbuh perlahan dengan deformasi plastis besar, alih-alih patah menjadi dua bagian dengan permukaan patah getas datar seperti cermin. Mode kegagalan ulet ini berarti bahwa bahkan jika peti atau bak dunia nyata mengalami penyok benturan, retak tidak akan merambat sendiri di bawah beban dan bagian tetap mempertahankan integritas struktural.
Homopolimer PP-GF20 vs PP IM20 ICP-GF20 — Perbandingan Permukaan Patah
| Parameter Perilaku Patah | Homopolimer PP GF20 Standar (Uji 0°C) | Juhai PP IM20 ICP GF20 (Uji -20°C — 20°C LEBIH DINGIN!) |
|---|---|---|
| Energi Izod Berlekuk | 4 kJ/m² — Getas (pada 0°C) | 18 kJ/m² — 4.5× LEBIH TINGGI (pada -20°C) |
| Tampilan Patah | Permukaan patah datar, halus seperti cermin. Patah bersih menjadi dua bagian tanpa deformasi plastis. | Permukaan patah kasar, bergerigi, berserat. Engsel ulet — bagian tetap tersambung oleh 30–50% penampang setelah patah. |
| Kecepatan Retak | ~1.500 m/s (retak getas kecepatan suara — tak terhentikan sekali dimulai) | ~0,2 m/s (perobekan ulet lambat stabil — energi diserap terus-menerus) |
| Fraktografi di bawah SEM | Faset belahan, pola sungai, luluh geser nol. Retak menembus lurus melalui spherulite PP. | Tanda rongga parabola dari kavitasi karet, luluh bibir geser 45° luas, tarik-serat keluar dan penjembatan serat, pencerahan matriks luas dari shear banding. |
| Konsekuensi Bagian Dunia Nyata | Peti jatuh = hancur berkeping-keping. Hasil bumi tumpah. Retak bak = kegagalan lapangan kebocoran air. | Peti jatuh = hanya penyok permanen. Retak tidak merambat. Bagian masih dapat ditumpuk dan berfungsi. |
| Ketahanan ESC Detergen | Kegagalan ESC 800 jam pada detergen pH 11 65°C | 10.000+ jam tanpa kegagalan ESC pada kondisi sama (masa pakai 12,5×) |
Sertifikasi & Kepatuhan — Grid Visual
Kelas PP IM20 Natural dan White diproduksi di bawah sistem mutu bersertifikasi ISO 9001:2015 kami dengan CpK properti mekanis antar-batch > 1,33 untuk spesifikasi dampak suhu rendah kritis. Uji migrasi kontak makanan dilakukan oleh laboratorium terakreditasi pihak ketiga SGS China sesuai ISO 17025. Semua laporan uji dan Letters of Compliance (LoC) disertakan pada setiap lot kontak makanan.
FDA 21 CFR 177.1520
Kelas Natural & White. Patuh untuk artikel kontak makanan penggunaan berulang — simulans air suling, 8% etanol, n-heptana.
EU 10/2011 (Plastik FCM)
Kelas Natural & White. Simulans A (3% Asam Asetat — makanan asam), B (10% Etanol — susu), D2 (50% Etanol — berlemak). OM ≤ 10 mg/dm².
China GB 4806.7-2016
Standar keamanan pangan nasional untuk bahan plastik kontak makanan. Logam berat Pb < 1 mg/kg, OM ≤ 10 mg/dm².
ISO 9001:2015
Pabrik bersertifikasi sistem manajemen mutu. CpK properti mekanis antar-lot > 1,33 untuk spesifikasi IM20 Notched Izod @ -20°C.
ROHS 2.0 — 2015/863/EU
Pembatasan 10 zat berbahaya: Pb, Hg, Cd, Cr-VI, PBB, PBDE, DEHP, BBP, DBP, DIBP. Semua nilai jauh di bawah batas EU.
EU REACH SVHC 240+ Zat
Penyaringan penuh terhadap daftar kandidat REACH SVHC 240 entri saat ini. Semua zat SVHC di bawah ambang batas 0,1% b/b.
Pemecahan Masalah Pemrosesan — Masalah Umum Pencetakan Injeksi & Solusi Akar Penyebab
Karena PP IM20 mengandung 18% fase karet EP, cacat pencetakan injeksi tertentu yang khusus untuk poliolefin termodifikasi karet dapat terjadi jika jendela proses dilanggar. Berikut adalah 5 masalah paling umum yang dilaporkan oleh pencetak IM20 pertama kali dan tindakan koreksi akar penyebabnya yang terverifikasi.
| Cacat yang Diamati | Akar Penyebab (Paling Mungkin) | Tindakan Koreksi (Langkah demi Langkah) |
|---|---|---|
| Plate-out Cetakan / Penumpukan Ventilasi Residu lilin kuning-cokelat pada parting line cetakan dan permukaan ventilasi setelah 500+ shot. Menyebabkan flash pada shot berikutnya. | Suhu barel > 240°C ATAU waktu tinggal > 10 menit. 18% fase karet EP terdegradasi secara termal di atas 240°C, terdopolimerisasi menjadi oligomer MW-rendah yang outgas dan mengendap di ventilasi. | 1) Turunkan suhu barel zona depan bertahap 10°C hingga pirometer lelehan aktual ≤ 235°C. 2) Kurangi kecepatan sekrup dari >180 rpm ke 90–130 rpm (mengurangi panas geser). 3) Kurangi ukuran shot untuk meningkatkan siklus & menurunkan waktu tinggal ke < 8 menit. Tambahkan purge barel dengan homo PP murni pada akhir shift. 4) Bersihkan ventilasi dengan wol kuningan + isopropil alkohol setiap 8 jam produksi. |
| Pelengkungan / Kerataan Di Luar Spesifikasi Bak mesin cuci pelek melengkung 0,8 mm setelah pendinginan. Bukaan peti tidak siku. Kerataan pelek cangkang koper > 0,5 mm. | Sirkuit pendingin cetakan tidak seragam. Penyusutan diferensial antara wilayah kaya karet (penyusutan lebih tinggi) dan kristalin PP (penyusutan lebih rendah) meningkat ketika rongga memiliki titik panas > ±3°C. | 1) Verifikasi setiap saluran sirkuit pendingin satu per satu dengan kamera IR — bawa rongga ke seragam ±2°C. 2) Naikkan suhu cetakan dari 40°C ke 60°C — kristalinitas yang lebih lambat dan seragam mengurangi anisotropi penyusutan. 3) Tambahkan 3–5 detik waktu tahan lagi dengan 60% tekanan tahan untuk memadatkan fase karet selama kristalisasi. 4) Untuk bagian deep-draw, pasang insert berilium-tembaga pendingin-konformal di boss rib. |
| Tanda Splay Permukaan / Garis Perak Garis splay berbentuk kipas menyebar dari gerbang pada bagian bak mesin cuci kosmetik kelas peralatan White. | Kelembapan > 0,08% pada kantong terbuka ATAU volatil karet terperangkap karena kedalaman ventilasi < 0,02 mm. Kelas kontak makanan White/Natural lebih sensitif terhadap splay dibanding hitam. | 1) Pra-keringkan material pada 70°C × 2 jam, pengering udara panas (bukan dehumidifying). Verifikasi kelembapan dengan Brabender moisture analyzer < 0,05%. 2) Tingkatkan kedalaman ventilasi parting-line dari nilai saat ini ke 0,030 mm (30 mikron), poles permukaan ventilasi. 3) Perlambat kecepatan injeksi awal 25% untuk mengurangi jetting ventilasi dan memberi waktu volatil keluar. 4) Turunkan suhu nosel 5°C ke 225°C. |
| Kegagalan Dampak Suhu Rendah pada Bagian Cetakan Bagian patah getas hanya pada 9 kJ/m² ketika pelanggan menguji -20°C, meskipun data resin kami adalah 18 kJ/m². | RPM sekrup berlebihan > 180 rpm menyebabkan fragmentasi geser domain karet. Partikel karet EP tergeser dari 1,2 μm → ukuran rata-rata 0,2 μm. Di bawah 0,5 μm, partikel karet terlalu kecil untuk memicu kavitasi efektif dan shear banding. Ketangguhan turun 50%. | 1) Segera kurangi RPM sekrup ke rentang 90–120 rpm. Catat suhu leleh aktual dengan pirometer. 2) Verifikasi waktu tinggal barel aktual < 8 menit pada < 235°C. 3) Cetak batang uji ISO 4 mm dan uji ulang Notched Izod @ -20°C. Harus kembali ke 16–20 kJ/m² setelah koreksi RPM. 4) Jika masih rendah, periksa bahwa material sebelumnya di barel BUKAN PP tahan api (residu bromin memjembatani-silang fase karet). Purge dengan homo PP murni 2× ukuran shot. |
| Shot Pendek / Pengisian Rib Tidak Lengkap Bagian rib peti heavy-duty dan boss sudut short-shot pada tekanan injeksi normal. MFR IM20 (20 g/10menit) lebih rendah dari homo PP GF30 standar (35 g/10menit). | Suhu leleh terlalu rendah pada zona depan < 205°C. 18% fase karet IM20 memiliki viskositas leleh lebih tinggi pada suhu rendah. Menggunakan resep homo-PP leleh-rendah. | 1) Naikkan semua suhu zona barel +15°C, menargetkan leleh aktual 225–232°C (masih di bawah batas degradasi 240°C). 2) Naikkan suhu cetakan dari 40°C ke 60°C — leleh tetap lebih cair lebih lama sebelum membeku. 3) Naikkan kecepatan injeksi 20% untuk mengisi rib sebelum lapisan kulit memadat. 4) Jika masih pendek, konfirmasi ukuran gerbang adalah diameter ≥ 1,2 mm untuk IM20. Gerbang sub-1mm membeku dini dengan senyawa karet viskositas lebih tinggi. |
Kontrol Kualitas, Konsistensi Batch & Garansi
Proses Manufaktur & QC — Pelepasan Lot 8 Tahap untuk PP IM20 Kelas Suhu Rendah Kritis
Setiap lot PP IM20 yang diproduksi di Juhai Plastics melewati proses pelepasan 8 tahap yang dikalibrasi khusus untuk menjamin spesifikasi duktilitas 18 kJ/m² -20°C Notched Izod. Ini bukan "nilai tipikal" pada datasheet — setiap CoC memiliki angka dampak suhu rendah uji aktual.
Tahap 1 — QC Penerimaan Bahan Baku: Identitas lot dasar kopolimer reaktor ICP diverifikasi melalui kurva leleh DSC (Tc 118°C ± 3°C, Tm 162°C ± 2°C). Kandungan karet EP 17,5–18,5% dengan TGA + ekstraksi pelarut. Ukuran silane serat kaca diverifikasi oleh FTIR. Titrasi tingkat graft PP-g-MA MA = 0,8% ± 0,1%.
Tahap 2 — Kalibrasi Pemberian Makan Gravimetri: Feeder loss-in-weight dikalibrasi ± 0,5% untuk resin ICP, roving GF chopped, masterbatch kompatibilisator PP-g-MA, masterbatch White TiO2 / karbon hitam / warna. Penyimpangan > 0,5% memicu penghentian jalur otomatis dan skrap batch.
Tahap 3 — Compounding Ekstrusi Sekrup Kembar: Sekrup kembar ko-rotasi 65 mm (L/D 40:1) dengan kecepatan sekrup 90–120 rpm, profil 210–230°C, ventilasi vakum < -0,09 MPa di Zona 7. GF ditambahkan melalui side feeder di Zona 5 untuk mempertahankan 4,5 mm → panjang serat residual 0,8 mm setelah geser sekrup. Torsi 65–75% dari maks motor (menunjukkan geser karet yang baik).
Tahap 4 — Peletisasi Bawah Air: Pemotong muka cetak 24 bilah, 2200 rpm, suhu air 45°C ± 2°C. Inspeksi laser inline dimensi pelet: panjang 3,0 mm ± 0,5 mm, diameter 2,5 mm ± 0,3 mm. Pelet panjang > 4,0 mm ditolak otomatis melalui saringan getar.
Tahap 5 — Uji Berkelanjutan MFR + Massa Jenis On-Line: Setiap 30 menit: MFR sampel ambil @230°C/2.16kg = rentang 18–22 g/10menit (pusat spesifikasi 20). Massa jenis = 1,075–1,085 g/cm³ (mengonfirmasi pembebanan GF 20% ± 0,5%). Di luar rentang → alihkan ke silo skrap.
Tahap 6 — Pencetakan Injeksi Batang Uji ISO: Pada akhir setiap kampanye produksi 5-MT, 5 kg sampel ambil dicetak menjadi batang uji serbaguna ISO 4 mm pada mesin 80T Arburg dengan parameter pemrosesan standar terdokumentasi (cetakan 50°C, leleh 225°C, siklus 35 detik, pengondisian 90 detik).
Tahap 7 — UJI Notched Izod -20°C WAJIB: Sepuluh batang ISO diberi lekuk sesuai ISO 288/180. Dikondisikan 24 jam di freezer cryo -20°C. Diuji dalam 5 detik setelah dikeluarkan pada penguji benturan pendulum CEAST Izod. Kriteria pelepasan: Semua 10 batang ≥ 16,5 kJ/m², Rata-rata ≥ 18 kJ/m², SEMUA batang menunjukkan patah engsel ULET (bukan patah getas datar). Setiap batang tunggal di bawah 16,5 atau getas → seluruh lot 5 MT di-compound ulang dengan boost masterbatch karet dan diuji ulang.
Tahap 8 — Certificate of Conformance (CoC) Diterbitkan: CoC mencetak data lot aktual: MFR, massa jenis, Tarik 72 MPa ± 5%, Mod Lentur, angka Izod -20°C AKTUAL (rata-rata + min), warna ΔE vs standar, status kepatuhan FDA/EU, tanggal produksi, tanggal kedaluwarsa masa simpan. CoC dikirim ke pelanggan melalui email SEBELUM pengiriman meninggalkan Ningbo.
Janji Garansi & Jaminan Performa Material
Juhai Plastics menjamin setiap kilogram PP IM20 yang dikirim kepada: (1) Patuh 100% terhadap spesifikasi yang tercantum pada CoC dalam toleransi ± 5% (Notched Izod -20°C dijamin ≥ 16,5 kJ/m² minimum, tidak diperlukan uji rata-rata untuk jaminan). (2) Bebas dari cacat manufaktur dalam formulasi, dispersi compounding, dan integritas kemasan. (3) Tidak mengandung zat terlarang yang tercantum dalam regulasi ROHS 2.0 / REACH SVHC saat ini. Jika SETIAP lot yang dikirim gagal dalam uji jatuh -20°C internal OEM yang terdokumentasi vs. batang kontrol cetakan injeksi yang kami sediakan pada parameter pemrosesan yang benar, kami akan mengganti seluruh lot tanpa biaya ATAU mengembalikan 100% dari harga pembelian material. Garansi ini berlaku 24 bulan sejak tanggal produksi pada label kantong. Hubungi tim dukungan teknik kami untuk salinan dokumen garansi yang ditandatangani direktur QA kami.
Panduan Pemrosesan & Pencetakan Injeksi
PP IM20 diformulasikan untuk kemampuan cetak injeksi yang kokoh pada mesin reciprocating-screw standar. Namun, 18% fase karet EP memperkenalkan dua kendala pemrosesan kritis yang tidak ada pada homopolimer PP isi kaca standar: (1) degradasi termal karet dan plate-out cetakan di atas 240°C, dan (2) penyusutan diferensial antara matriks kristalin PP dan domain karet amorf yang menyebabkan pelengkungan jika pendinginan cetakan tidak seragam. Ikuti panduan di bawah ini untuk keberhasilan shot pertama.
Parameter Pencetakan Injeksi — Jendela Proses yang Direkomendasikan
| Parameter Proses | Rentang yang Direkomendasikan | Catatan |
|---|---|---|
| Pra-Pengeringan — Kelas Hitam Standar | OPSIONAL — Tidak diperlukan pengeringan untuk kantong tersegel | Kelembapan sesuai pengiriman < 0,05%. Pengeringan meningkatkan permukaan jika kantong dibuka > 4 minggu. |
| Pra-Pengeringan — Kelas Natural / White Kontak Makanan | 70 °C × 2 jam, pengering sirkulasi udara panas | Menghilangkan tanda splay pada permukaan kosmetik wadah kulkas Kelas-B dan memastikan kepatuhan lot FDA. |
| Suhu Barel — Belakang / Mid-1 / Mid-2 / Depan | 195 °C / 210 °C / 225 °C / 230 °C | JANGAN MELEBIHI 240 °C di zona mana pun. Fase karet di atas 240°C menjembatani-silang dan plate-out pada ventilasi cetakan. |
| Suhu Nosel | 220 – 230 °C | Sedikit lebih rendah dari zona depan untuk mencegah drooling. Gunakan ujung nosel free-flow 4–5 mm. |
| Rentang Suhu Leleh (Pirometer Aktual) | 195 – 235 °C | Bahkan lebih rendah dari homopolimer PP. Setpoint zona depan tidak boleh memerlukan pembacaan air-shot > 235°C. |
| Rentang Suhu Cetakan | 30 – 70 °C (80 °C opsional untuk High Gloss) | Cetakan 80°C meningkatkan keseragaman kristalinitas dan kilau permukaan, tetapi menambah 8–12 detik waktu siklus. |
| Keseragaman Sirkuit Pendingin Cetakan | ± 2 °C di seluruh permukaan rongga | KRITIS. Penyusutan diferensial (karet vs matriks kristalin PP) menyebabkan pelengkungan > 0,5 mm jika titik panas rongga ada. Gunakan pendingin konformal untuk bagian bak dalam. |
| Waktu Tinggal Maksimum @ ≤ 235 °C | < 8 menit | Waktu tinggal > 10 menit pada > 240°C = penjematan-silang karet → plate-out, splay, bintik hitam. Purge barel pada akhir shift. |
| Kecepatan Sekrup (RPM) | 90 – 130 rpm (Geser Sedang) | RPM terlalu tinggi > 180 rpm menghasilkan panas geser viskos di dalam domain karet melebihi 240°C secara lokal → degradasi. Gunakan sekrup kompresi rendah (2.0:1–2.5:1 CR). |
| Tekanan Injeksi | 60 – 110 MPa | Tekanan lebih rendah dari nilon. Sesuaikan berdasarkan ketebalan dinding. |
| Tekanan Penahan | 50 – 70% dari tekanan injeksi; 10–25 detik | Waktu tahan sebanding dengan ketebalan dinding (1 detik per 0,5 mm dinding). |
| Tekanan Balik Sekrup | 3 – 8 bar | Tekanan balik sedang meningkatkan basah-out GF; hindari > 10 bar untuk mengurangi panas geser karet. |
| Kedalaman Ventilasi Cetakan pada Parting Line | kedalaman 0,03 mm (30 mikron); 12%+ area proyeksi berventilasi | KRITIS. Karet EP outgas volatil molekul kecil. Ventilasi 0,03 mm mencegah tanda bakar tanpa flash. poles ventilasi mingguan untuk menghilangkan penumpukan plate-out. |
| Agen Pelepas Cetakan | Pelepas internal (0,1–0,3% kalsium stearat) lebih disukai | Hindari semprotan silikon eksternal — menyebabkan kegagalan adhesi cat/lapisan untuk cangkang koper dekorasi pasca-cetakan. |
Penyimpanan, Masa Simpan & Penanganan
Simpan dalam kantong ekspor tersegel asli di bawah 35°C dan di bawah 70% kelembapan relatif.
Jauhkan dari sinar matahari langsung (untuk kelas natural / white — paparan UV menyebabkan sedikit kekuningan setelah 6+ bulan di luar ruangan tanpa formulasi stabilisator UV).
Masa simpan di bawah kondisi penyimpanan yang tepat: 24 bulan sejak tanggal produksi yang tercetak pada label kantong.
Setelah dibuka, gunakan isi dalam 4 minggu atau tutup kembali dengan kantong desikan dalam dan segel panas lapisan PE luar.
Palet Natural / White kontak makanan harus disimpan terpisah dari palet kelas hitam karbon-hitam untuk menghindari kontaminasi silang oleh debu.
Kemasan, Pengiriman, MOQ & Sertifikasi
| Kemasan Standar | 25 kg kantong ekspor komposit kraft / PE tersegel panas dengan lapisan penghalang kelembapan aluminium foil dalam. Nomor lot, nomor CoC, tanggal MFG, kelas, dan berat bersih tercetak pada setiap kantong. |
|---|---|
| Konfigurasi Palet | 40 kantong per palet kayu ekspor heat-treated ISPM-15 standar = 1.000 kg (1 MT) per palet; stretch-wrap penuh dengan 4 pelindung sudut kardus dan tutup atas. |
| MOQ — Kelas Stok Standar (Natural / White / Hitam) | 1.000 kg (1 palet penuh / 40 kantong). Batch uji coba 100 kg yang lebih kecil tersedia berdasarkan permintaan untuk evaluasi OEM yang memenuhi syarat. |
| MOQ — Warna Kustom RAL / Pantone | 3.000 kg (3 palet). Masterbatch warna dicocokkan dalam ΔE ≤ 1,5 CIE LAB vs chip target. Lead 5 hari kerja. |
| MOQ — Formulasi Kustom | 5.000 kg. Opsi: kandungan GF kustom (10%–30%), stabilisasi UV (paket HALS + penyerap UV untuk peralatan salju luar ruang), anti-statis, agen slip untuk pelepasan cetakan koper. |
| Waktu Tunggu Stok (Ex-Works Ningbo) | 3–5 hari kerja setelah penerimaan pembayaran terkonfirmasi untuk kelas standar Natural / White / Hitam. |
| Pemuatan 20 ft FCL (Paletisasi Standar) | ~ 20.000 kg (20 palet × 1 MT). ~22.000 kg tanpa palet tumpukan lantai langsung. |
| Pemuatan 40 ft HC FCL | ~ 27.000 kg (27 palet × 1 MT). |
| Sertifikasi & Kepatuhan | FDA 21 CFR 177.1520 (Natural & White saja) · EU 10/2011 Kontak Makanan (Natural & White saja) · GB 4806.7-2016 Kontak Makanan Tiongkok · ISO 9001:2015 QMS · ROHS 2.0 (2015/863) · Penyaringan REACH SVHC (EU 1907/2006) |
| Dokumen yang Disediakan pada Setiap Pengiriman | Faktur Komersial, Packing List, Bill of Lading / Airway Bill, Certificate of Origin (Form F / Form E / Form A berdasarkan permintaan), CoC Laporan Uji Batch (data mekanis per lot), Surat Kepatuhan FDA/EU, MSDS berdasarkan permintaan. |
Ulasan Pelanggan & Studi Kasus Terverifikasi
"Kami beralih bak luar front-loader dan keranjang putar kami dari homopolimer PP-GF20 ke kelas kopolimer dampak Juhai PP IM20 setelah insiden kegagalan lapangan di daerah dingin. Dua tahun kemudian dengan 80.000+ unit terkirim, kami telah mencatat NOL retak bak lapangan — bahkan dalam kondisi distribusi gudang -15°C. Konsistensi warna kelas peralatan White dengan dispersi pigmen TiO2 sangat baik antar batch. Ketahanan ESC (environmental stress cracking) dengan paparan detergen alkali panas lulus uji penuaan dipercepat 10.000 siklus kami tanpa retakan mikro permukaan."
"Kami memproduksi peti angkut returnable heavy-duty untuk distribusi hasil bumi segar melalui gudang cold chain -25°C. Peti homopolimer standar PP-GF20 retak selama uji jatuh -10°C. Kelas PP IM20 dari Juhai diuji dengan jatuh 1,2 m ke beton pada -22°C dengan muatan kerikil 25 kg — setelah 1.000 jatuh kami mengamati NOL retak, hanya penyok kecil di sudut. Kelas natural yang patuh FDA juga lulus uji migrasi EU 10/2011 kami dengan simulans A (makanan asam berair) untuk kontak hasil bumi apel/pir langsung. Ini adalah kelas GF-PP pertama yang kami uji yang benar-benar bertahan terhadap benturan sub-zero berulang."
"Kami mencetak cangkang koper keras uji coba dengan kelas IM20 Natural diperkuat 20% GF. Ketahanan benturan cangkang melebihi uji jatuh standar 76 cm ke beton pada -10°C sebesar 40% vs campuran PP homo kami sebelumnya. Perhatikan bahwa kami harus mengolah ulang sirkuit pendingin kami menjadi seragam ±2°C karena iterasi alat pertama kami dengan pendinginan tidak merata menghasilkan pelengkungan 0,8 mm pada pelek cangkang. Tim teknik Juhai memberikan konsultasi mold flow on-site yang sangat baik secara remote dan setelah pemasangan insert pendingin konformal kami mencapai spesifikasi kerataan 0,15 mm. Sangat puas secara keseluruhan — uji stres maskapai koper pada -18°C turun dari 14% tolak retak cangkang ke 0,3%."
Minta Penawaran Kustom, Sampel, atau Datasheet
Isi formulir di bawah ini untuk PP IM20 atau kelas PP Impact Copolymer lainnya. Insinyur penjualan teknis kami akan menghubungi Anda dalam 24 jam dengan datasheet teknis lengkap, harga EXW Ningbo, waktu tunggu pengiriman, dan ketersediaan sampel. Kantong sampel gratis 2 kg dari kelas standar Natural / White / Hitam tersedia untuk tujuan evaluasi OEM yang sesungguhnya (freight collect untuk pesanan internasional). Set batang uji ISO 4 mm cetak injeksi (20 batang per set) juga tersedia berdasarkan permintaan untuk uji benturan internal Anda.
Formulir Pertanyaan — PP IM20 · 20% GF PP Impact Copolymer -20°C Ulet
Pertanyaan yang Sering Diajukan (FAQ)
Perbandingan tradeoff di 10 dimensi: 1) DAMPAK (-20°C): IM20 ICP = 18 kJ/m² ULET vs Homo-PP-GF30 = 4 kJ/m² GETAS (perbedaan besar, 4,5x). 2) DAMPAK (+23°C): IM20 = 38 vs Homo-GF30 = 12 kJ/m² (3,2x). 3) KEKAKUAN (Mod Tarik): IM20 = 4.200 MPa vs Homo-GF30 = 5.600 MPa (Homo 33% lebih kaku). 4) KEKUATAN (Tarik): IM20 = 72 vs Homo-GF30 = 88 MPa (Homo 22% lebih kuat). 5) PERPANJANGAN: IM20 = 8,5% vs Homo-GF30 = 2,5% (IM20 3,4x lebih memaafkan untuk overmolding / snap-fit). 6) HDT @1.82MPa: IM20 = 138°C vs Homo-GF30 = 150°C (Homo +12°C panas maks). 7) MASSA JENIS: IM20 = 1,08 vs Homo-GF30 = 1,13 (IM20 -4,5% lebih ringan per bagian). 8) BIAYA MATERIAL: IM20 ICP = ~+12% lebih dari Homo-GF30 (premium fase karet). 9) KETAHANAN ESC DETERGEN: IM20 diperkuat karet = 10.000 jam vs Homo-GF30 = 800 jam (masa pakai 12,5x lebih lama pada bak mesin cuci detergen alkali). 10) RISIKO PELENGKUNGAN: penyusutan diferensial IM20 (karet/PP) = lebih banyak pelengkungan vs penyusutan seragam Homo-GF30 (lebih sedikit pelengkungan). Kesimpulan: IM20 unggul DI MANA PUN dampak suhu rendah, jatuh, atau ESC kimia penting (bak peralatan, peti dingin, koper). Homo-GF30 unggul ketika kekakuan/panas maks dengan biaya terendah dan dampak dingin tidak relevan.
Ya. PP IM20 lulus uji mesin pencuci piring OEM dipercepat kami sebanyak 10.000 siklus setara dengan NOL kegagalan retak tegangan (ESC) dan NOL microcrazing permukaan. Protokol uji: batang datar 3 mm cetak injeksi pra-tegang 0,8% pada fixture bend 3 titik, kemudian direndam dalam larutan detergen mesin pencuci piring alkali pH 11 (0,5% pemutih NaOCl aktif, campuran surfaktan bebas fosfat 3%) pada 65°C ± 2°C, dengan siklus rendam 1 jam + pengeringan udara ambient 1 jam diulang terus-menerus. Setelah 10.000 siklus (= sekitar 27 tahun penggunaan mesin pencuci piring konsumen sekali sehari), batang IM20 mempertahankan 94% dari kekuatan tarik asli dan tidak menunjukkan retakan permukaan yang terlihat di bawah pemeriksaan mikroskop 20x. Batang kontrol homopolimer PP GF30 dalam uji yang sama mengembangkan retakan ESC yang terlihat pada 780 siklus dan patah pada 1.220 siklus. 18% fase karet EP dalam IM20 memundurkan propagasi ujung retak melalui disipasi energi, membuat PP diperkuat karet secara dramatis lebih tahan ESC daripada homopolimer PP isi-kaca-saja di bawah paparan kimia.
Ya — hanya untuk kelas berpigmen TiO2 NATURAL dan WHITE dari PP IM20 saja. Kelas standar hitam (karbon hitam) BUKAN kelas kontak makanan karena batas logam berat trace. IM20 Natural dan White patuh dengan: (1) FDA 21 CFR §177.1520(c)3.1.a untuk artikel kontak makanan penggunaan berulang, diuji dengan air suling, 8% etanol, dan simulans makanan n-heptana — total ekstraktif non-volatil di bawah batas FDA 0,5 mg/sq-inch. (2) EU Commission Regulation (EU) No 10/2011 Annex I bahan plastik kontak makanan — migrasi keseluruhan ≤ 10 mg/dm² di seluruh Simulans A (makanan asam berair: 3% asam asetat = sitrus, buah, tomat, yogurt), Simulans B (10% etanol = susu), dan Simulans D2 (50% etanol = makanan berlemak pada suhu tinggi). Sertifikat migrasi simulans minyak zaitun D1 tersedia berdasarkan permintaan. (3) Standar kontak makanan domestik China GB 4806.7-2016 — logam berat Pb < 1 mg/kg. Untuk laci crisper kulkas yang menampung hasil bumi, susu, deli, daging segar kami merekomendasikan kelas NATURAL (tanpa pigmen) atau kelas WHITE untuk kecocokan estetika interior peralatan. Laporan uji migrasi dan Letter of Compliance tersedia pada setiap pengiriman lot kontak makanan.
Ya — peti cold storage heavy-duty PP IM20 bertahan 1.000 jatuh berturut-turut pada -22°C dengan muatan kerikil 25 kg dengan NOL retak. Protokol uji lengkap: peti cetak dimensi luar 600×400×300 mm, dinding nominal 2,8 mm, desain rib samping, massa = 1,2 kg (kelas IM20 Natural). Pra-pengondisian: 48 jam pada -22°C di freezer walk-in sebelum uji. Muatan: 25 kg kerikil cuci 10-25 mm (mensimulasikan berat hasil bumi dengan kerusakan point-load) terdistribusi seragam di dalam peti. Fixture jatuh: free-fall 1,2 m ke lantai beton bertulang halus, orientasi jatuh diacak antara (a) datar menghadap bawah, (b) benturan sudut 45°, (c) jatuh tepi. Uji dilakukan pada suhu ambient -18°C hingga -22°C di dalam gudang dingin. Hasil setelah 1.000 jatuh: TIDAK ada retak terlihat, TIDAK ada patah, hanya penyok permanen kecil pada rib sudut benturan jatuh (deformasi ulet). Peti tetap sepenuhnya dapat ditumpuk (3 tinggi × 25 kg masing-masing) setelah uji tanpa kehilangan integritas struktural. Sebagai perbandingan langsung, peti homopolimer standar PP-GF20 dalam uji yang sama patah menjadi 3 bagian pada jatuh #37 di rib sudut (kegagalan getas fatal). Laporan uji lengkap dengan foto dan video tersedia berdasarkan permintaan.