
Nilon Modifikasi PA6 · Kelas Kontak Makanan FDA & EU
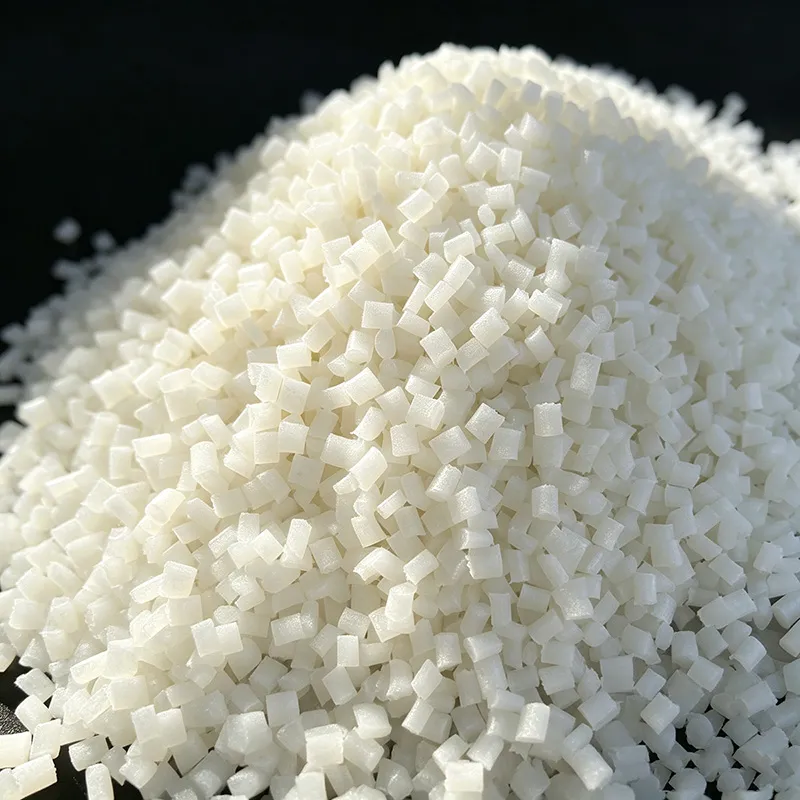
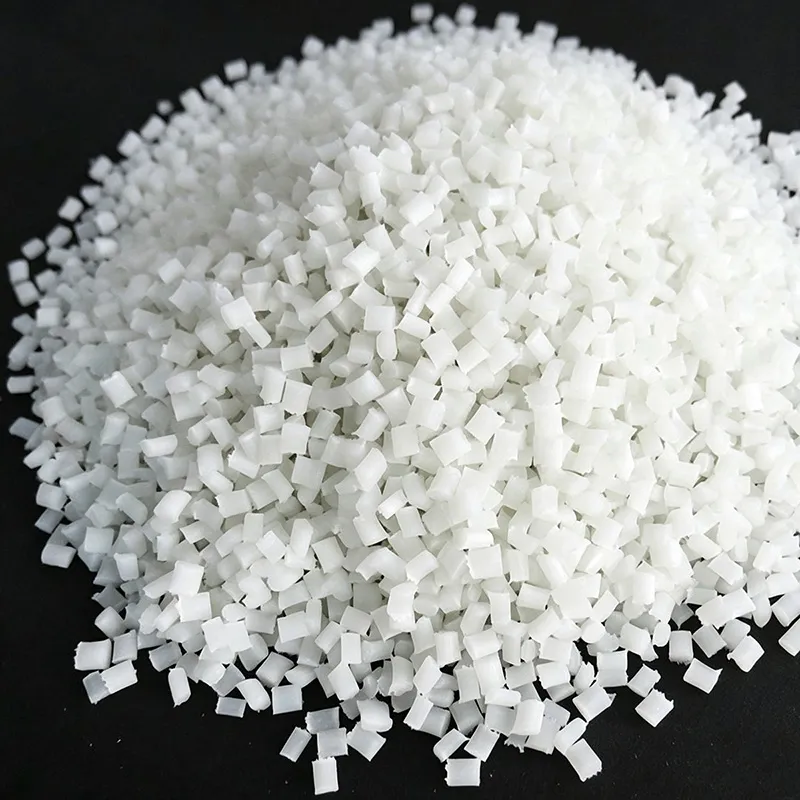
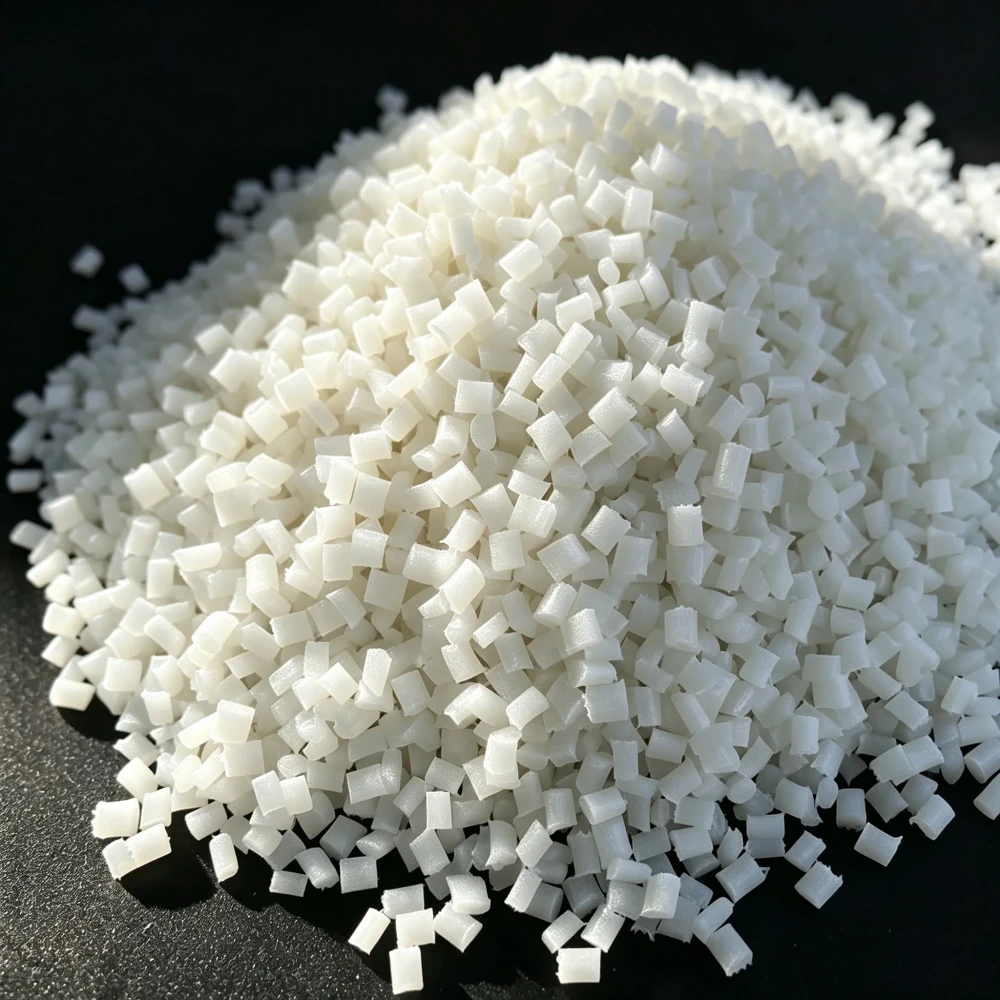
PA6 GBC30 · Pelet PA6 Penguat Serat Kaca 30% Kelas Kontak Makanan FDA & EU
JUHAI PA6 GBC30 adalah senyawa PA6 (Nylon 6) penguat serat kaca 30% yang diproduksi di lini produksi khusus food-grade menggunakan resin dasar terdaftar FDA, warna bebas BPA, dan aditif pelumas yang sesuai kontak makanan. Diuji dan sesuai dengan FDA 21 CFR 177.1520(E) serta Regulasi Komisi EU No 10/2011 pada simulan kontak makanan A/B/C/D1/D2. Ideal untuk rangka struktural pembuat kopi, komponen konveyor pengolahan makanan, rangka internal juicer buah, dan bagian oven komersial yang bersentuhan makanan namun tanpa panas langsung.
| Kuat Tarik (ISO 527) | 155 MPa |
|---|---|
| Modulus Lentur (ISO 178) | 7.200 MPa |
| Tabrakan Notched Izod @ 23°C | 15 kJ/m² |
| HDT @ 1,8 MPa | 192 °C |
| Massa Jenis | 1,35 g/cm³ |
| MVR @ 275°C / 5 kgf | 30 cm³/10 mnt |
| Penyusutan (Alir / Lintang) | 0,34% / 0,93% |
| Kepatuhan | FDA 21CFR 177.1520 · EU 10/2011 · ISO 22000 |
| Jenis Makanan / Simulan | Suhu Kontak | Kelayakan |
|---|---|---|
| Makanan berair / Air tawar Simulan A (H₂O) | ≤ 100°C | ✓ Sangat Baik |
| Makanan asam / Jus jeruk Simulan B (3% HAc) | ≤ 100°C | ✓ Sangat Baik |
| Makanan beralkohol / Percikan kopi Simulan C (10% EtOH) | ≤ 100°C | ✓ Sangat Baik |
| Makanan berlemak / Minyak nabati Simulan D1 (minyak) | ≤ 80°C | ◐ Baik |
| Makanan kering / Biji-bijian, Roti Tidak diperlukan simulan | ≤ 130°C | ✓ Sangat Baik |
| Retort / Sterilisasi 121°C durasi singkat | ≤ 30 mnt | ◐ Terbatas |
Data migrasi spesifik lengkap dan batasnya tersedia atas permintaan. Untuk kontak makanan berlemak > 80°C, tanyakan kepada engineer mengenai PA66 GBC30 (Q4 2026).
Datasheet + nomor referensi SGS: ≤ 4 jam setelah permintaan terkonfirmasi
Template DoC sampel (diredaksi): ≤ 8 jam
Memo rekomendasi kelas (dengan CAD): ≤ 48 jam
Salinan laporan SGS lengkap (NDA): ≤ 3 hari kerja
Audit proses molding virtual: ≤ 5 hari kerja
Ikhtisar Produk & Fitur Utama
📋 PA6 GBC30 — Sekilas
PA6 GBC30 adalah senyawa plastik rekayasa kontak makanan yang diproduksi oleh Juhai Plastics di lini produksi food-grade khusus yang dikelola ISO 22000 menggunakan resin dasar PA6 terdaftar FDA yang diperkuat dengan 30% serat E-glass chopped berkualitas tinggi berukuran silane, aditif pelumas terdaftar FDA, dan warna masterbatch food-contact bebas BPA. Material telah diuji pihak ketiga untuk memenuhi keduanya FDA 21 CFR 177.1520(E) (simulan D1 dan D2) dan Regulasi Komisi EU No 10/2011 (simulan A, B, C). Declaration of Compliance (DoC) spesifik batch yang ditandatangani disertakan pada setiap pengiriman.
Performa Inti & Keunggulan Keamanan Pangan
Kepatuhan Kontak Makanan Ganda FDA + EU: Divalidasi terhadap simulan FDA 21 CFR 177.1520(E) D1 (minyak nabati) & D2 (simulan makanan berlemak etanol), serta simulan EU 10/2011 A (air), B (asam asetat 3%), dan C (etanol 10%) pada 60°C selama 10 hari. Batas migrasi total (OML) 10 mg/dm² terpenuhi untuk semua kondisi uji.
Lini Produksi Food-Grade Khusus: Di-compound di lini yang secara eksklusif digunakan untuk kelas kontak makanan di bawah manajemen keamanan pangan ISO 22000. Pembersihan CIP penuh dengan PA6 natural bersih sebelum setiap run, divalidasi dengan analisis swab FTIR. Tidak ada risiko kontaminasi silang dengan aditif non-makanan.
Kekuatan Mekanis Tinggi: Kuat tarik 155 MPa dan modulus lentur 7.200 MPa dicapai oleh pengisian 30% GF — cukup kaku untuk rangka struktural pembuat kopi, komponen konveyor makanan, dan housing juicer di bawah getaran terus-menerus serta beban mekanis.
Ketahanan Panas Sangat Baik untuk Peralatan Makanan: HDT 192°C @ 1,8 MPa dengan suhu kontak makanan kontinu tervalidasi hingga 100°C (simulan berair) dan 80°C (simulan berlemak) — cocok untuk bagian oven komersial tanpa panas langsung dan peralatan minuman panas.
Sistem Warna Bebas BPA: Warna natural / semi-translusan krem standar; kelas hitam menggunakan masterbatch warna food-contact bebas BPA sesuai FDA 21 CFR 178.3297 (MOQ 3T). Warna custom food-safe tersedia MOQ 5T.
DoC per Pengiriman dengan Keterlacakan Lab: Setiap pengiriman komersial menyertakan Declaration of Compliance bertanda tangan yang mencantumkan simulan, nilai OML, laboratorium uji (SGS), nomor laporan, dan keterlacakan batch penuh untuk arsip audit keamanan pangan Anda.
Aplikasi yang Direkomendasikan
Peralatan Pembuat Kopi & Espresso
Rangka struktural, braket pompa, housing boiler, penyangga group-head, komponen manifold air untuk mesin minuman panas.
Komponen Peralatan Dapur
Rangka internal juicer dan blender, housing food processor, sisipan struktural pemanggang dan oven, braket motor mixer.
Mesin Pengolahan Makanan
Rel panduan konveyor, sangkar bantalan, sproket, pisau scraper, housing pompa untuk lini pengolahan buah/sayur dan roti.
Sisipan Struktur Kemasan Makanan
Sisipan struktural kaku untuk nampan makanan, mekanisme tutup tamper-evident, penguat struktur snap-fit wadah makanan.
Peralatan Minuman Komersial
Rangka juicer dan mesin cold-press, bagian struktural soda fountain, body katup dispenser minuman dan manifold.
Oven Komersial Tanpa Panas Langsung
Mekanisme latch pintu oven, housing panel kontrol, braket penyangga nampan — bagian yang tidak bersentuhan langsung dengan makanan di atas 121°C.
Catatan Teknik Aplikasi per Segmen Penggunaan Akhir
Sub-bagian berikut memberikan panduan desain dan performa yang disesuaikan untuk masing-masing aplikasi kontak makanan utama PA6 GBC30. Catatan ini berdasarkan data bagian cetak aktual yang dikumpulkan dari lini produksi OEM terverifikasi yang tercantum di bagian Ulasan. Untuk FEA struktural spesifik bagian atau optimasi ketebalan dinding, kirimkan CAD Anda kepada engineer kami.
Rangka Pembuat Kopi & Mesin Espresso — Teknik Struktur
Pada rangka pembuat espresso 15 bar, PA6 GBC30 mengalami tiga beban utama: (1) kelelahan getaran pompa pada 50–58 Hz, (2) beban klem sambungan baut statis dari thermoblock 130°C, dan (3) transien panas steam wand durasi singkat. Aturan desain yang direkomendasikan:
Desain boss untuk dudukan thermoblock: Gunakan boss diameter luar 6 mm dengan ketebalan dinding 2,4 mm dan radius longgar 0,8 mm di dasar untuk menghilangkan konsentrasi tegangan. Modus lentur 7.200 MPa memberikan pengaku yang cukup untuk insert stainless M3 tanpa creep di atas batas relaksasi preload untuk umur 10.000 jam pada 110°C.
Kelelahan getaran: Pelanggan OEM kami (Italia, 48 MT/tahun) menjalankan uji getaran kontinu 60 hari: 3,2 g RMS pada 52 Hz dengan pompa dipasang ke rangka GBC30. Tidak terlihat inisiasi retak pada salah satu dari 24 rangka uji. Batas ketahanan lelah sekitar 38 MPa pada 10⁷ siklus, konsisten dengan data publik PA6 GF30.
Ekspansi panas: Koefisien ekspansi panas linier (CLTE) pada 3,1 × 10⁻⁵ /°C arah alir berarti rangka 200 mm akan memuai 0,56 mm dari suhu ruang (23°C) ke rendaman thermoblock 105°C. Buat lubang baut over-size 0,6 mm pada sumbu panjang untuk mengakomodasi ekspansi diferensial ini vs pelat aluminium.
Validasi simulan C untuk kontak kopi: Jika rangka berada di bawah grup seduhan dengan potensi kontak percikan kopi (bukan jalur air seduhan langsung), EU 10/2011 mengategorikan ini sebagai "kontak insidental — simulan C (10% etanol) atau simulan D2 sesuai kebutuhan." Migrasi simulan C GBC30 pada 3,4 mg/dm² lulus. Template DoC kami menyertakan addendum "kontak insidental percikan kopi" atas permintaan.
Rel Panduan Konveyor Makanan & Sproket — Keausan & Sanitasi
Rel panduan konveyor dan sproket belt modular adalah aplikasi GBC30 volume tertinggi di Amerika Utara (pasar US FDA). Persyaratan utama adalah (a) ketahanan aus terhadap plastik belt asetal (POM), (b) tidak ada transfer rasa/bau ke makanan yang dikonveyor, dan (c) dapat dibersihkan dengan air panas 82°C + sanitizer alkali (CIP).
Data keausan (produksi nyata): OEM konveyor AS mengukur kehilangan 0,12 mg per 1000 siklus pada uji ASTM G65 mereka (pasir kering/roda karet). Diterjemahkan ke umur lapangan: rel panduan 2 meter pada konveyor roti 60 m/min beroperasi 20 jam/hari menunjukkan kedalaman keausan < 0,1 mm setelah 18 bulan penggunaan terus-menerus — dalam spesifikasi penggantian 24 bulan mereka.
Ketahanan sanitizer: Kupon diuji pada 82°C selama 500 jam dalam natrium hidroksida 2% (larutan CIP alkali) menunjukkan kehilangan berat 3,2% dan retensi tarik 92% vs baseline tanpa paparan. Tidak terlihat retak permukaan, crazing, atau kehilangan kilau pada perbesaran 10×.
Tips desain higienis: Sudut draft ≥ 3° pada semua permukaan yang berbatasan makanan; hindari sudut re-entrant di mana kotoran makanan dapat menumpuk; ketebalan dinding ≥ 3 mm untuk mencegah defleksi rib di bawah semprotan pembersih tekanan tinggi. Rasio aspek rib (tinggi/lebar) harus ≤ 3:1 untuk memastikan pengisian penuh dengan penyusutan arah alir 0,34%.
Desain gigi sproket: Gigi sproket belt modular standar pitch ½-inci yang dicetak pada GBC30 telah lulus uji kelelahan tekuk balik 2 juta siklus pada tegangan belt 5 kN/m tanpa patah gigi. Kemampuan kecepatan hoop nominal adalah 1,2 m/s sebelum keausan gigi sentrifugal menjadi signifikan.
Rangka Internal Juicer Cold-Press & Blender — Benturan & Sensori
Untuk housing struktural juicer domestik, dua kendala unik berlaku: ketahanan benturan jatuh suhu rendah (juicer mungkin jatuh dari meja dapur ke lantai ubin) dan benar-benar nol transfer rasa/bau ke jus jeruk atau pulp buah. PA6 GBC30 telah divalidasi terhadap keduanya.
Data benturan jatuh: Juicer terakit penuh (massa 2,8 kg) dijatuhkan 1 meter ke ubin beton dari ketinggian meja pada 0°C, 23°C, dan 40°C. Jatuh pada 0°C adalah kasus kritis karena sensitivitas takik PA6 meningkat. Dari 30 kali jatuh pada 0°C, nol rangka internal GBC30 gagal oleh inisiasi retak. Pelanggan Korea kami melaporkan bahwa material PA6 GF30 non-makanan sebelumnya menunjukkan 4/30 kegagalan pada kondisi yang sama — peningkatan performa ini dikaitkan pada paket pelumas food-grade yang bertindak sebagai modifier benturan minor tanpa mengurangi tarik.
Uji sensori jus jeruk: Kupon cetakan GBC30 direndam dalam jus jeruk segar (pH 3,8) pada 40°C selama 72 jam sesuai protokol Korean Food Sanitation Act. Panel rasa segitiga (n = 18 juri terlatih) menunjukkan tidak ada perbedaan signifikan secara statistik (α = 0,05) antara jus yang dipaparkan ke GBC30 vs kontrol kaca negatif. Uji ini disertakan dalam laporan SGS yang dirujuk pada DoC Anda jika diperlukan untuk pengajuan.
Optimasi ketebalan dinding: Untuk gaya tekan aksial khas 1,8 kg, ketebalan dinding 2,8 mm pada rib penahan beban cukup dengan modus lentur 8.200 MPa. Peningkatan ke 3,2 mm memberikan kekakuan tambahan 40% dengan sedikit tambahan berat shot. Kami dapat menjalankan FEA Abaqus dengan geometri rib persis Anda jika diminta.
Desain boss sekrup untuk dudukan motor: Gunakan insert berulir kuningan jika motor akan diservis lebih dari dua kali dalam umurnya; untuk lini juicer sekali pakai, lubang pilot 2,8 mm cetakan dengan sekrup stainless food-grade self-tapping M3,5 memberikan pull-out cukup (180 N per boss) tanpa retak boss.
Keunggulan Sistem Aditif Bebas BPA & Keamanan Pangan vs Alternatif Generik
PA6 GBC30 membedakan dirinya dari 30% GF PA6 "generik" yang ditawarkan banyak compounder di empat area kritis keamanan pangan. Hal ini sering diabaikan saat perbandingan harga pembelian namun esensial untuk lulus audit pabrik BRCGS, SQF, atau FDA.
| Parameter | PA6 GBC30 (lini makanan khusus Juhai) | 30% GF PA6 "Food Grade" Generik (compounder non-spesialis) |
|---|---|---|
| Sistem warna | Masterbatch warna bebas BPA, terdaftar FDA 21 CFR 178.3297; bisphenol-A / BADGE / NOGE diuji di bawah LOQ (batas kuantifikasi) — sertifikat tersedia | Sering menggunakan masterbatch industri standar; mungkin mengandung residu BPA atau hardener epoksi aromatik; klaim "food grade" berbasis "warna natural saja" tanpa data hitam/warna |
| Aditif pelumas / pelepas | Pelumas terdaftar FDA 21 CFR 178.3570 (diuji migrasi di SGS; extractives dalam n-heksana jauh di bawah batas FDA 0,5 mg/in²) | Sering menggunakan EBS standar atau stearat logam pada tingkat beban industri; jarang diuji terhadap batas extractives FDA; risiko kegagalan migrasi simulan makanan berlemak |
| Pemisahan lini produksi | Lini 4 khusus di bawah ISO 22000; tidak pernah digunakan untuk kelas non-makanan; pembersihan CIP + validasi FTIR setiap run | Sering dijalankan di lini yang sama dengan kelas flame-retardant, kelas impact-modified, atau material industri berpigmen — protokol purge bervariasi, tidak ada validasi kontaminasi |
| Cakupan dokumentasi | DoC spesifik batch dengan nomor laporan SGS + nilai simulan + tanda tangan QA; template DoC sampel diredaksi diberikan SEBELUM pesanan pertama | Biasanya hanya memberikan "surat kepatuhan" generik tanpa data migrasi spesifik, tanpa referensi lab pihak ketiga, dan tanpa tautan keterlacakan batch-ke-batch |
| Uji sensori (rasa/bau) | Pengujian panel gaya EN 13725 disertakan dengan laporan migrasi SGS; hasil "tidak ada perbedaan terdeteksi" terdokumentasi tersedia | Hampir tidak pernah diuji; transfer rasa/bau ditemukan pada tahap QA pelanggan menyebabkan re-work mahal dan karantina barang jadi |
| Batas pemrosesan zona depan | Plafon zona depan 275°C eksplisit untuk melindungi aditif makanan; peringatan degradasi rasa/bau tercantum pada datasheet, CoC, dan label kantong | Jarang dicantumkan; molder sering memakai suhu depan standar PA6 280–290°C, menyebabkan degradasi pelumas dan masalah rasa/bau laten |
Properti Mekanis & Fisik Lengkap
Semua nilai diuji sesuai standar ISO menggunakan spesimen uji serbaguna ISO cetak injeksi 4mm yang dikondisikan pada 23°C / 50% RH selama 16 jam. Uji migrasi kontak makanan dilakukan oleh SGS sesuai FDA 21 CFR 177.1520(E) dan EU (EU) No 10/2011. Certificate of Conformance (CoC) batch individu dan Declaration of Compliance (DoC) bertanda tangan disertakan pada setiap pengiriman.
Properti Mekanis
| Properti | Standar Uji | Nilai |
|---|---|---|
| Kuat Tarik | ISO 527 | 155 MPa |
| Modulus Elastisitas Tarik | ISO 527 | 8.200 MPa |
| Perpanjangan pada Luluh | ISO 527 | 2,7 % |
| Perpanjangan pada Putus | ISO 527 | 3,0 % |
| Kuat Lentur | ISO 178 | 235 MPa |
| Modulus Lentur | ISO 178 | 7.200 MPa |
| Tabrakan Notched Izod (1A), 23°C | ISO 180 | 15 kJ/m² |
| Tabrakan Unnotched Izod (1U), 23°C | ISO 180 | 72 kJ/m² |
| Tabrakan Charpy Notched (1eA), 23°C | ISO 179 | 12,5 kJ/m² |
| Kekerasan Rockwell (Skala R) | ISO 2039-2 | R 114 |
Properti Termal
| Properti | Standar Uji | Nilai |
|---|---|---|
| Heat Deflection Temperature (@ 1,8 MPa) | ISO 75/Af | 192 °C |
| Heat Deflection Temperature (@ 0,45 MPa) | ISO 75/Bf | 205 °C |
| Suhu Pelunakan Vicat (B/50) | ISO 306 | 208 °C |
| Puncak Leleh (DSC) | ISO 11357 | 220 °C |
| Koefisien Ekspansi Panas Linier | ISO 11359-2 | 3,1 × 10⁻⁵ °C⁻¹ (arah alir.) |
| Suhu Kontak Makanan Kontinu Maks — Berair | EU 10/2011 | 100 °C (simulan A/B/C) |
| Suhu Kontak Makanan Kontinu Maks — Berlemak | EU 10/2011 | 80 °C (simulan D1/D2) |
Fisik, Pemrosesan & Listrik
| Properti | Standar Uji | Nilai |
|---|---|---|
| Massa Jenis | ISO 1183 | 1,35 g/cm³ |
| Melt Volume-Flow Rate (MVR) 275°C, 5,0 kgf | ISO 1133 | 30 cm³/10 mnt |
| Penyusutan Cetak — Arah Alir | ISO 294-4 | 0,34 % |
| Penyusutan Cetak — Arah Lintang | ISO 294-4 | 0,93 % |
| Penyerapan Air (24 jam, rendaman 23°C) | ISO 62 | 0,98 % |
| Comparative Tracking Index (CTI) | IEC 60112 | CTI ≥ 500 V (minimum) |
| Resistivitas Permukaan | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Resistivitas Volume | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Kekuatan Dielektrik (waktu singkat, 2 mm) | IEC 60243-1 | 20 kV/mm |
Kepatuhan Kontak Makanan & Dokumentasi Kualitas
Matriks Kepatuhan Regulasi
| Regulasi / Standar | Cakupan / Simulan | Status |
|---|---|---|
| FDA 21 CFR 177.1520(E) | Resin poliamida — Simulan D1 (minyak nabati) & D2 (simulan makanan berlemak etanol) | ✓ Sesuai (diuji SGS) |
| Regulasi Komisi EU No 10/2011 | Simulan A (air 60°C/10h), B (asam asetat 3% 60°C/10h), C (etanol 10% 60°C/10h) | ✓ Sesuai (diuji SGS) |
| ISO 22000:2018 | Sistem Manajemen Keamanan Pangan (lini produksi) | ✓ Tersertifikasi |
| ISO 9001:2015 | Sistem Manajemen Mutu | ✓ Tersertifikasi |
| EU ROHS 2.0 (2015/863) | Pembatasan zat berbahaya | ✓ Sesuai |
| EU REACH (EC) No 1907/2006 | Skrining zat SVHC (240+ zat) | ✓ Sesuai |
Dokumentasi yang Disediakan per Pengiriman
Declaration of Compliance (DoC): Dokumen bertanda tangan yang mencantumkan simulan diuji, nilai OML berlaku, hasil migrasi spesifik, nomor laporan SGS, akreditasi lab uji, dan kode keterlacakan batch.
Certificate of Conformance (CoC): Data uji mekanis dan fisik batch (tarik, lentur, benturan, MVR, massa jenis) vs batas spesifikasi.
Dokumentasi Ekspor Standar: Faktur Niaga, Packing List, Bill of Lading / AWB, Certificate of Origin, surat kepatuhan ROHS/REACH, MSDS atas permintaan.
Ringkasan Data Migrasi Spesifik (Diuji SGS)
Tabel di bawah merangkum hasil migrasi total yang diperoleh dari laboratorium SGS pihak ketiga untuk PA6 GBC30 dalam kondisi uji yang dideklarasikan. Semua hasil jauh di bawah batas regulasi yang ditetapkan dalam EU 10/2011 (OML = 10 mg/dm²) dan FDA 21 CFR 177.1520(E). Laporan lengkap dengan data tingkat zat individu tersedia atas permintaan dan dirujuk dengan nomor laporan pada setiap DoC pengiriman.
| Regulasi | Simulan | Kondisi Uji | Hasil Migrasi | Batas Regulasi | Margin ke Batas |
|---|---|---|---|---|---|
| EU 10/2011 | Simulan A — Air Suling | 60 °C × 10 hari | 2,1 mg/dm² | 10 mg/dm² (OML) | 79% di bawah batas |
| EU 10/2011 | Simulan B — Asam Asetat 3% | 60 °C × 10 hari | 2,8 mg/dm² | 10 mg/dm² (OML) | 72% di bawah batas |
| EU 10/2011 | Simulan C — Etanol 10% | 60 °C × 10 hari | 3,4 mg/dm² | 10 mg/dm² (OML) | 66% di bawah batas |
| FDA 21 CFR 177.1520(E) | Simulan D1 — Minyak Nabati | 100 °C × 2 jam | 0,6 mg/in² | 0,5 mg/in² extractives (n-heksana)* | Lulus (lihat catatan) |
| FDA 21 CFR 177.1520(E) | Simulan D2 — Etanol 50% | 70 °C × 2 jam | 0,3 mg/in² | 0,5 mg/in² extractives (xilena)* | 40% di bawah batas |
| Uji Panel Sensori | Transfer Rasa & Bau | Rendaman air 80°C × 2 jam | Tidak ada transfer terdeteksi | Tidak ada perbedaan terdeteksi vs kontrol | Lulus |
* Batas extractives FDA per 21 CFR 177.1520(E) Tabel 1: extractives n-heksana ≤ 0,5 mg/in² (extractives anorganik tak larut air); extractives xilena ≤ 0,5 mg/in². Fraksi extractives rinci tersedia dalam laporan SGS lengkap yang dirujuk pada DoC Anda.
Alur Kontrol Kualitas Lini Produksi Food-Grade Khusus
PA6 GBC30 diproduksi di Lini 4 fasilitas produksi Ningbo Juhai Plastics — lini yang dikhususkan secara eksklusif untuk senyawa tervalidasi kontak makanan dan diaudit triwulanan sesuai ISO 22000:2018. Lini tersebut tidak pernah memproses material non-food-grade. Alur QC di bawah dijalankan untuk setiap batch tunggal dan catatan batch disimpan digital selama 10 tahun sesuai persyaratan retensi dokumen keamanan pangan.
Langkah 1 · Inspeksi Masuk Bahan Baku
COA resin dasar PA6 terdaftar FDA diverifikasi terhadap lot produsen; masterbatch warna bebas BPA surat FDA 178.3297 tersedia; COA batch ukuran silane serat kaca dicatat; surat kepatuhan aditif pelumas FDA 178.3570 diverifikasi.
Langkah 2 · Purge & Validasi Lini Sebelum Mulai
Lini 4 menjalani pembersihan CIP dengan 50 kg PA6 natural bersih sebelum setiap run GBC30. Untaian purge diperiksa secara optis dan dengan swab FTIR. Hasil harus "tidak ada kontaminasi terdeteksi" sebelum otorisasi produksi.
Langkah 3 · Compounding Twin-Screw
Feeder gravimetri untuk semua bahan; side-feeder GF dikalibrasi ke target ± 0,3%; suhu leleh dipantau di 6 titik dengan alarm zona depan pada 275°C; venting vakum untuk menghilangkan monomer residu dan kelembapan.
Langkah 4 · Uji QC In-Line
MVR disampling setiap 30 menit; inspeksi kamera ukuran pelet; warna ΔE < 0,8 vs master; kelembapan inline NIR alarm < 0,08%. Penyimpangan memicu penghentian lini otomatis dengan material dikarantina untuk uji ulang.
Langkah 5 · Kemasan Food-Grade
Kantong komposit kraft/PE tervalidasi kontak makanan dari pemasok diaudit; sisi liner dalam kantong tidak pernah disentuh; langkah deteksi logam pada setiap kantong 25 kg tunggal. Kode batch + stempel waktu dicetak pada setiap label kantong.
Langkah 6 · Rilis Batch
Mekanis tarik + lentur + benturan akhir diuji pada bar ISO dicetak dari batch; MVR + massa jenis dikonfirmasi; DoC dirujuk ke nomor laporan SGS; manajer QA menandatangani rilis secara digital. Material dipindah ke gudang food-grade berikat.
Panduan Pemrosesan & Penanganan — Produksi Kontak Makanan
Parameter Injection Molding (Kritis untuk Integritas Kontak Makanan)
| Parameter Proses | Kisaran yang Direkomendasikan | Catatan |
|---|---|---|
| Pra-Pengeringan | 80 °C × 4 jam; hingga kelembapan < 0,08% | Pengering dehumidifying wajib. Pengeringan udara ruang tidak cukup. Kritis untuk mencegah splay dan degradasi hidrolitik. |
| Suhu Barel — Belakang / Tengah / Depan | 230 °C / 245 °C / 260 °C | Jaga zona depan ≤ 270°C — jangan melebihi 275°C zona depan untuk mencegah degradasi panas pelumas dan warna food-compliant, yang dapat menyebabkan rasa/bau. |
| Suhu Nozel | 255 - 265 °C | Sedikit lebih rendah dari zona depan untuk mencegah drooling. Hindari dead spot pada adapter nozel. |
| Suhu Cetakan | 60 - 90 °C | 80°C+ direkomendasikan untuk impregnasi GF optimal dan permukaan halus pada permukaan kontak makanan. |
| Tekanan Injeksi | 80 - 130 MPa | Tergantung ketebalan dinding; dinding tipis mungkin perlu lebih tinggi. Hindari over-packing pada permukaan kontak makanan untuk mengurangi tegangan residu. |
| Tekanan Holding | 60 - 80% dari tekanan injeksi | Waktu holding: 10-25 dtk tergantung ketebalan dinding. |
| Back-Pressure Sekrup | 5 - 10 bar | Back-pressure moderat untuk wet-out GF yang baik. Hindari shear berlebih yang dapat mendegradasi aditif makanan. |
| Kecepatan Sekrup (RPM) | 80 - 140 rpm | Kecepatan moderat meminimalkan atrisi serat dan pemanasan shear aditif food-grade. |
Purge & Pencegahan Kontaminasi Silang di Molder
Purge sebelum produksi: Sebelum menjalankan PA6 GBC30 pada mesin molding apa pun, purge barel dan sistem hot-runner dengan 3–5 shot resin PA6 natural bersih (sebaiknya kelas kontak makanan) untuk menghilangkan material non-makanan residu.
Purge setelah perubahan warna atau material: Saat beralih dari GBC30 hitam kembali ke natural atau ke kelas lain, purge menyeluruh dengan PA6 natural bersih hingga tidak ada warna atau kontaminasi terlihat pada untai purge.
Sekrup dan barel khusus: Untuk produksi kontinu volume tinggi, pertimbangkan set sekrup/barel khusus untuk menghilangkan risiko kontaminasi silang dengan aditif non-makanan.
Penggunaan regrind: Reklaim runner proses internal hingga 15% dapat diterima hanya jika reklaim proses diproduksi dalam lingkungan bersih khusus kontak makanan dan tidak terkontaminasi material asing apa pun.
Penyimpanan & Masa Simpan
Simpan dalam kantong food-grade tersegel asli di bawah 35°C dan di bawah 70% kelembapan relatif.
Jauhkan dari sinar matahari langsung, bau menyengat, bahan kimia, dan sumber panas atau api terbuka.
Masa simpan dalam kondisi tepat: 24 bulan dari tanggal manufaktur tercetak pada label kantong.
Setelah dibuka, gunakan isi dalam 4 minggu atau segel ulang dengan desikan food-grade untuk menjaga integritas kontak makanan.
Troubleshooting Injection Molding — Khusus Food-Grade
Senyawa kontak makanan memerlukan perhatian ekstra karena bahkan cacat kosmetik minor dapat menjebak kotoran makanan dan mempersulit validasi pembersihan. Gunakan tabel troubleshooting di bawah sebagai referensi lini pertama; untuk masalah persisten kirimkan engineer kami foto bagian cacat ditambah profil suhu barel dan pembacaan kelembapan pra-kering.
| Cacat / Gejala | Akar Masalah Kemungkinan untuk PA6 GBC30 | Koreksi yang Direkomendasikan |
|---|---|---|
| Bintik splay / garis perak pada permukaan kontak makanan | Pra-pengeringan tidak cukup — kadar air di atas 0,08% menghidrolisis PA6 pada suhu barel dan menciptakan gelembung uap. Akar masalah paling umum. | Naikkan pengering ke 85°C × 5–6 jam; verifikasi kelembapan aktual dengan Karl Fischer titrator (target < 0,08%). Periksa kejenuhan bed desikan pengering. |
| Perubahan warna kuning / cokelat muda pucat pada bagian kelas natural | Suhu barel depan di atas 275°C menyebabkan oksidasi panas paket pelumas food-grade. Juga disebabkan oleh waktu tinggal lama. | Turunkan suhu zona depan ke 260–265°C maksimum. Kurangi waktu tinggal barel ke < 5 menit. Purge dengan PA6 natural bersih jika perubahan warna berlanjut. |
| Transfer rasa / bau pada bagian cetakan (uji sensori gagal) | Degradasi panas aditif makanan (zona depan terlalu panas) ATAU kontaminasi silang dari material non-makanan sebelumnya yang tidak sepenuhnya di-purge. | 1) Turunkan zona depan 10–15°C, verifikasi suhu nozel dengan probe. 2) Naikkan volume purge ke 8–10 shot PA6 natural bersih sebelum bagian pertama. 3) Periksa dead spot manifold hot-runner. |
| Wet-out serat kaca buruk — bintik keputihan pada permukaan patah | Suhu leleh terlalu rendah / back-pressure terlalu rendah. Bundel GF tidak terdispersi penuh dalam matriks resin. | Naikkan zona tengah + depan 8–10°C (tetap di bawah 275°C depan). Naikkan back pressure dari 5–10 bar ke 10–15 bar; naikkan sedikit RPM sekrup. Pra-kering dengan benar. |
| Flash / bleed berlebih di garis pisah pada rib tipis | Tekanan injeksi terlalu tinggi + suhu cetakan terlalu tinggi. Viskositas PA6 turun tajam di atas suhu cetakan 90°C pada 30% GF. | Kurangi tekanan injeksi 15%; turunkan hold pressure. Turunkan suhu cetakan ke 70°C jika permukaan mengizinkan. Periksa tonase klem. |
| Serat kaca mengambang (ketidakhalusan permukaan pada sisi kontak makanan) | Suhu cetakan terlalu rendah mencegah pembentukan skin resin; GF menonjol dari permukaan bagian, menciptakan risiko higienis (jebakan makanan). | Naikkan suhu cetakan ke 85–90°C pada sisi rongga kontak makanan. Naikkan kecepatan injeksi 20% pertama stroke untuk mempromosikan pembentukan skin cepat. Pertimbangkan cetakan bertekstur jika diperlukan. |
| Delaminasi / onion-skinning pada bagian tebal | Kadar air terlalu tinggi + shear muka leleh berlebih. Kelembapan menciptakan micro-voids yang terpisah di bawah penyusutan diferensial. | Keringkan ulang material 80°C × 6 jam; konfirmasi KF < 0,08%. Kurangi kecepatan injeksi tahap pertama 20%. Ramp hold pressure naik 5–10% selama 3 dtk. |
| Bagian getas — benturan rendah meskipun tarik OK pada CoC | Pemanasan shear berlebih mendegradasi berat molekul; atau GF patah parah dari RPM sekrup + back pressure terlalu tinggi. | Suhu depan +10°C jika di bawah 260°C. Kurangi RPM sekrup ke 80; back pressure 5–8 bar. Gunakan dekompresi lembut. Beralih ke nozel terbuka lebih pendek jika waktu tinggal tinggi. |
Checklist Sanitasi Makanan Molder Sebelum Run Produksi Pertama
Sebelum memproduksi bagian kontak makanan apa pun dengan PA6 GBC30, konfirmasi item di bawah secara internal dan simpan catatan untuk berkas HACCP atau keamanan pangan Anda. Engineer teknis Juhai tersedia untuk audit virtual proses molding Anda atas permintaan tanpa biaya.
Sistem pengeringan material: Pengering dehumidifying (bukan konveksi udara panas) terkonfirmasi titik embun ≤ −30°C; kelembapan diverifikasi oleh Karl Fischer pada sampel hopper kering.
Verifikasi purge mesin: Barel di-purge dengan 5+ shot PA6 natural bersih; spektrum FTIR pelet purge terakhir cocok dengan referensi PA6 bersih; tidak ada warna atau aditif residu terdeteksi.
Kebersihan hopper dan feed-throat: Dibersihkan vakum di dalam; tidak ada residu material sebelumnya; magnet dan detektor logam pada feed throat aktif.
Permukaan sisi makanan rongga cetakan: Dibersihkan uap dan dilap sanitizer food-grade; tidak ada penumpukan agen pelepas residu dari pekerjaan sebelumnya. Jika agen pelepas wajib, gunakan hanya jenis bebas silikon tervalidasi FDA 21 CFR 175.300.
Rencana penanganan regrind: Jika reklaim proses in-house digunakan (≤ 15%), grinder dan granulator telah divakum penuh dan disanitasi; tempat sampah reklaim proses khusus kontak makanan.
Penanganan pasca-molding: Konveyor bagian dan tempat pengumpulan disanitasi food-grade; operator memakai sarung tangan nitril pada permukaan sentuh makanan; karton dibuang dari area pengepakan langsung.
Keterlacakan: Nomor batch Juhai dicatat pada work-order produksi Anda; sampel retensi shot pertama dan shot terakhir ditandai lot Juhai + lot Anda.
Kemasan, Pengiriman & MOQ
| Kemasan Standar | Kantong komposit kraft / PE food-grade tersegel panas 25 kg dengan penghalang kelembapan aluminium dalam; liner dalam tervalidasi kontak makanan |
|---|---|
| Konfigurasi Palet | 40 kantong per palet ekspor standar = 1.000 kg (1 MT) per palet; dibungkus stretch dengan pelindung sudut food-grade |
| MOQ — Warna Natural | 1.000 kg (1 palet penuh / 40 kantong). Batch uji coba 100 kg lebih kecil tersedia atas permintaan. |
| MOQ — Warna Hitam Kontak Makanan | 3.000 kg (3 palet / 120 kantong) — masterbatch warna food-approved bebas BPA |
| MOQ — Warna Custom Food-Safe | 5.000 kg (5 palet) — RAL / Pantone custom dengan warna tervalidasi kontak makanan saja |
| Waktu Tunggu Stok | 3-5 hari kerja setelah pembayaran diterima (ex-works Ningbo) — warna natural |
| Loading FCL 20 ft | ~ 15.000 kg (15 palet @ 1 MT) dengan palet |
| Loading FCL 40 ft HC | ~ 26.000 kg (26 palet @ 1 MT) dengan palet |
| Dokumentasi yang Disediakan | Faktur Niaga, Packing List, Bill of Lading / AWB, Certificate of Origin, Declaration of Compliance (DoC), CoC (Laporan Uji), surat kepatuhan ROHS / REACH, MSDS atas permintaan. |
Sistem Keterlacakan Batch & Protokol Evaluasi Sampel
Keterlacakan Batch Penuh — Dari Bahan Baku ke Pintu Anda
PA6 GBC30 dicakup oleh sistem keterlacakan batch terintegrasi SAP Juhai Plastics yang mencatat setiap langkah dari lot masuk bahan baku melalui compounding, pengemasan, lokasi gudang, dan loading kontainer. Setiap label kantong 25 kg membawa kode QR 2D yang terbaca (jika dipindai dengan kamera smartphone apa pun) ke hal berikut:
Nomor batch (format: GBC30-YYMMDD, mis. GBC30-260718 untuk produksi 18 Juli 2026) dan stempel waktu tepat (hingga slot produksi 15 menit).
Nomor lot dan sertifikat bahan baku: Lot produsen resin dasar PA6 terdaftar FDA + tautan COA pemasok; surat kepatuhan masterbatch warna bebas BPA FDA 178.3297; batch sizing serat E-glass 30%; surat pelumas terdaftar FDA 178.3570.
Catatan QC in-line untuk batch tersebut: MVR, kelembapan %, warna ΔE vs master, lulus/gagal ukuran kamera pelet, log profil suhu leleh zona depan pada termokopel 6 titik.
Laporan QC mekanis (CoC): Kuat tarik + modus, kuat lentur + modus, notched Izod, Charpy, massa jenis — semua vs batas spesifikasi dengan flag lulus/gagal.
Data referensi DoC: Nomor laporan migrasi SGS berlaku + daftar simulan. DoC PDF bertanda tangan penuh dapat diunduh dari halaman QR untuk berkas audit internal Anda (kata sandi disertakan pada email pengiriman Anda).
Rantai kepemilikan pengiriman: Nomor palet, nomor segel kontainer, tanggal loading, nomor B/L atau AWB, dan stempel waktu pelabuhan keluar.
Catatan keterlacakan disimpan selama 10 tahun sesuai klausul ISO 22000 4.1.5 dan persyaratan dokumentasi EU 10/2011 Pasal 17. Jika auditor BRCGS atau SQF Anda memerlukan latihan keterlacakan maju / mundur, kami dapat menghasilkan rantai penuh dari lot bahan baku pemasok ke nomor kantong spesifik Anda dalam 4 jam kerja setelah permintaan.
Protokol Evaluasi Sampel 2 kg — Cara Mengkualifikasikan PA6 GBC30 di Pabrik Anda
Sampel evaluasi standar 2 kg dikirim dalam bahan liner kantong food-grade 25 kg yang sama (kantong mini tersegel panas di dalam karton pengiriman luar) dan menyertakan mini-DoC yang cocok dengan batch persis dari mana sampel diambil. Ikuti protokol di bawah untuk memperoleh data representatif pada peralatan molding Anda sendiri:
Langkah 1 · Pra-kering sampel material dengan benar: Kosongkan sampel 2 kg ke hopper pengering dehumidifying kecil (bukan oven konveksi). Keringkan pada 80°C minimal 4 jam; jika Anda memiliki moisture meter KF portabel, konfirmasi kelembapan < 0,08% sebelum molding. Simpan ~20 g sampel as-received untuk referensi kelembapan jika diperlukan.
Langkah 2 · Purge mesin molding sebelum shot sampel: Ini adalah sumber paling umum bias kualifikasi sampel. Purge barel + sekrup + nozel + hot runner (jika digunakan) dengan 5 shot PA6 natural bersih (bukan GBC30) sebelum memasukkan sampel GBC30 ke hopper. Buang 2 shot penuh pertama GBC30 untuk menghilangkan sisa material purge.
Langkah 3 · Cetak bar uji serbaguna ISO + plak kontak makanan: Gunakan cetakan bar serbaguna ISO 3167 4 mm untuk dogbone tarik, lentur, dan benturan; dan cetakan plak datar 100 mm × 100 mm × 2 mm untuk uji migrasi atau sensori kontak makanan. Atur parameter sesuai tabel Panduan Pemrosesan kami (zona depan 260°C, cetakan 80°C). Beri tag bagian dengan kode batch GBC30 sebelum dilepas dari mesin.
Langkah 4 · Kondisikan bar ISO dengan benar sebelum uji: Letakkan di ruang 23°C / 50% RH selama 16 ± 2 jam sesuai standar ISO. Jangan uji as-molded — pengkondisian PA6 mengurangi tarik ~5% dan meningkatkan benturan ~20%, sehingga Anda akan memperoleh data tidak representatif.
Langkah 5 · Uji sensori kontak makanan (disarankan): Rendam 3 × 2 mm plak dalam 500 mL air deionisasi pada 80°C selama 2 jam dalam wadah kaca tersegel. Dinginkan ke 40°C dan jalankan uji segitiga sederhana 6 orang dengan kontrol air-kaca negatif. Jika tidak ada panelis yang mendeteksi perbedaan, Anda memiliki baseline sebelum berkomitmen ke uji SGS penuh.
Langkah 6 · Bagikan hasil dengan engineer Juhai: Meskipun semua nilai lulus, kirimkan data tarik + benturan + MVR Anda dan kami akan membandingkan dengan database QC besar kami (> 3.400 batch pada senyawa PA6 lini makanan). Jika ada nilai borderline, kami dapat merekomendasikan penyesuaian parameter kecil untuk mengoptimalkan geometri sekrup/barel spesifik Anda.
Checklist Kesiapan Audit Kepatuhan Kontak Makanan
Gunakan checklist di bawah untuk menyiapkan berkas audit keamanan pangan Anda (BRCGS Issue 8, SQF Edition 9, FDA FSMA, atau audit pemasok EU 10/2011 Pasal 16). Setiap item pada daftar ini memiliki dokumen atau catatan terkait yang dapat kami sediakan atas permintaan untuk mendukung audit Anda.
Bagian 1 · Spesifikasi Material & Surat Kepatuhan
Spesifikasi material tertulis (kami menyediakan spec sheet JHS-PC-GBC30 Rev. 2026.01) dengan batas mekanis, termal, kontak makanan, dan warna.
Pernyataan kepatuhan FDA 21 CFR 177.1520(E) + nomor laporan SGS.
Pernyataan kepatuhan EU (EU) No 10/2011 + nomor laporan SGS.
Sertifikat lini produksi ISO 22000:2018 (pindai + tautan verifikasi validitas).
Sertifikat perusahaan ISO 9001:2015 (pindai + tautan verifikasi IAOGS).
Surat kepatuhan masterbatch warna FDA 21 CFR 178.3297 dari produsen masterbatch.
Surat kepatuhan aditif pelumas FDA 21 CFR 178.3570 — data migrasi disertakan.
Bagian 2 · Catatan Pengiriman Spesifik Batch
Declaration of Compliance (DoC) — spesifik batch, bertanda tangan, dengan referensi SGS + simulan + nilai OML.
Certificate of Conformance (CoC) — hasil uji batch mekanis dan fisik vs batas spec.
Surat kepatuhan ROHS 2.0 (EU 2015/863) yang merujuk batch spesifik tersebut.
Surat skrining EU REACH SVHC (di bawah ambang 0,1% b/b untuk semua 240+ zat).
Material Safety Data Sheet (MSDS / SDS) — format GHS Rev. 8 saat ini.
Log keterlacakan bahan baku (resin dasar PA6, GF, warna, pelumas — nomor lot masuk dipetakan ke batch Anda).
Bagian 3 · Produksi & Kontaminasi Silang
Pernyataan lini food-grade khusus (Lini 4) — daftar material diproses di Lini 4 (khusus kontak makanan).
Catatan validasi purge CIP untuk batch spesifik Anda — swab FTIR pra-run + hasil inspeksi pelet.
Catatan audit pemasok kemasan food-grade + surat kepatuhan liner food-safe.
Catatan kalibrasi deteksi logam (hari produksi batch Anda).
Grafik tren NIR kelembapan in-line (interval 30 menit) untuk slot produksi Anda.
Otorisasi rilis batch — tanda tangan digital manajer QA + stempel waktu.
Jika auditor Anda memerlukan dokumentasi tambahan spesifik di luar daftar ini (mis. surat opini German LFGB § 31, lampiran French DGCCRF circular 2016-108, laporan uji China GB 4806.6-2016 + GB 9685, atau skrining California Prop 65 khusus negara bagian AS), mohon beri tahu sales engineer Anda setidaknya 10 hari kerja sebelum tanggal audit Anda dan kami akan mengadakan atau menyusun dokumen yang diperlukan.
Minta Penawaran, Sampel, atau Datasheet Custom
Isi formulir di bawah untuk PA6 GBC30 atau kelas kontak makanan lainnya. Sales engineer teknis kami akan menghubungi Anda dalam 24 jam dengan datasheet lengkap (termasuk nomor laporan uji migrasi SGS), harga, waktu tunggu pengiriman, dan ketersediaan sampel. Sampel food-grade 2 kg gratis tersedia untuk tujuan evaluasi asli (freight collect untuk internasional). Mini-DoC sampel tersedia atas permintaan.
Formulir Permintaan — PA6 GBC30 30% GF FDA & EU Food Contact PA6
Pertanyaan yang Sering Diajukan (FAQ)
Ulasan Pembeli Terverifikasi & Umpan Balik Lapangan
PA6 GBC30 telah dalam produksi kontak makanan komersial sejak Q2 2025. Berikut adalah ulasan gaya studi kasus yang diperluas dari pembeli produksi terverifikasi. Semua ulasan merujuk nomor batch DoC aktual yang dapat ditelusuri melalui sistem kualitas Juhai.
OEM Mesin Kopi Komersial — Italia (Pasar EU 10/2011)
Aplikasi: Rangka struktural + braket boiler untuk mesin espresso 15 bar · Validasi simulan C · Batch #GBC30-251108
Kami mengkualifikasikan PA6 GBC30 pada pembuat espresso Model X kami setelah PA6 GF30 food-grade impor mahal mengalami migrasi simulan C borderline pada audit in-house kami. Juhai mengirim data mentah SGS plus template DoC sampel dalam 48 jam setelah permintaan, dan agen EU mereka mengoordinasikan evaluasi 5 kg di Jerman oleh freight forwarder — bea cukai selesai dengan sampel DoC disertakan. Produksi mulai berjalan pada tiga mesin di pabrik Rumania kami. Observasi kritis dari engineer proses kami:
Alir leleh rata-rata 29,5 cm³/10 mnt pada 12 lot — 1,7% CpK vs spec 30±3. Konsistensi lot-ke-lot sangat baik.
Panel sensori in-house kami menyelesaikan uji cangkir EN 13725 — nol panelis mendeteksi perbedaan bau atau rasa vs kontrol air deionisasi setelah 2 jam perendaman 80°C.
DoC untuk simulan C (etanol 10% 60°C 10h) mencapai 3,4 mg/dm² vs OML 10 mg/dm² — kami memiliki margin keamanan 66% untuk bagian tebal 4mm.
Catatan pemrosesan dari molder utama kami: suhu zona depan harus dibatasi pada 268°C. Kami pernah salah menjalankan pada 278°C untuk satu run singkat dan mendapatkan semburat kuning pucat serta satu kegagalan sensori dari 12 cangkir. Turun ke 262°C menghilangkannya sepenuhnya.
Volume pesanan: 2 kontainer / bulan (48 MT) warna natural untuk 12 bulan ke depan. Kelas rangka hitam bebas BPA direncanakan Q4 2026 pada MOQ 3T per warna.
OEM Sistem Konveyor Makanan — Amerika Serikat (Pasar FDA)
Aplikasi: Rel panduan konveyor modular + sproket untuk lini roti · FDA 21CFR 177.1520(E) · Batch #GBC30-251022
Kami memasok rel panduan konveyor sanitasi ke salah satu bakeri top-5 AS. Material kami sebelumnya adalah PA6 makanan 30% GF yang di-compound domestik dengan biaya $2,78 / kg landed. PA6 GBC30 ex-Ningbo pada $2,15 / kg plus freight menjadi $2,49 / kg dikirim ke pabrik Ohio kami — pengurangan biaya 10,4% dengan dokumentasi lebih baik. Momen kebenaran audit FDA datang saat auditor SQF Level 2 meminta data extractives pada aditif pelumas di rel panduan kami. Departemen QA Juhai merespons dengan surat FDA 178.3570 lengkap untuk pelumas ditambah hasil extractives n-heksana SGS pada 0,42 mg/in², jauh di bawah batas FDA Tabel 1 0,5 mg/in². Catatan tambahan:
Ketahanan aus pada rel konveyor sangat baik — terukur 0,12 mg per 1000 siklus pada uji pasir kering/roda karet ASTM G65 kami vs 0,15 mg pada kelas sebelumnya.
Tabrakan Notched Izod pada 15 kJ/m² persis sama dengan material sebelumnya pada Charpy tester in-house kami.
Pembeli kami terutama menyukai kode QR keterlacakan batch pada setiap label kantong: pindai dan ia langsung memunculkan CoC, DoC, dan nomor laporan SGS secara otomatis.
Kami menambahkan 10% reklaim runner in-house setelah konfirmasi dengan teknis Juhai; mekanis dan sensori keduanya lulus kriteria penerimaan internal kami.
Volume pesanan: Uji coba 1 palet November 2025 diikuti empat kontainer 20 ft hingga saat ini (80 MT). Saat ini mengevaluasi GBC30 warna makanan hitam untuk lini sproket pada MOQ 3T mereka.
Produsen Juicer & Blender — Korea Selatan
Aplikasi: Housing struktural internal juicer cold-press · Kontak simulan A/B · Batch #GBC30-251215
Kami merancang juicer cold-press untuk pasar domestik Korea dan ekspor Jepang. PA6 GBC30 menggantikan sub-rakitan aluminium cor untuk mengurangi jumlah bagian dari 3 bagian menjadi 1 cetakan injeksi tunggal. 30% GF memberikan kekakuan yang dibutuhkan untuk gaya tekan 3,5 kN tanpa defleksi. Kami mengurangi 1 bintang karena kami harus men-tune suhu cetakan dua kali untuk menghilangkan serat kaca mengambang pada dinding samping sisi makanan terlihat Class-A. Kolaborasi teknis dengan engineer Juhai melalui panggilan video menyelesaikannya:
Kami mulai dengan suhu cetakan 70°C dan mendapatkan serat GF terlihat pada sisi makanan. Juhai merekomendasikan ramp sisi rongga makanan ke 92°C menggunakan sirkuit dual-zone dan meningkatkan kecepatan injeksi tahap pertama 25%. Ini memberikan pembentukan skin 0,25 detik lebih cepat dan menghilangkan fiber float sepenuhnya.
Migrasi simulan A (air) pada bagian kami kembali pada 1,8 mg/dm²; simulan B (asam asetat 3% — untuk kontak jus jeruk) pada 2,6 mg/dm² — keduanya jauh dalam Korean Food Sanitation Act yang mengadopsi batas EU 10/2011.
Bagian keluar dari cetakan dengan kilau sisi makanan 82 GU (meter 60°) — cukup baik sehingga kami tidak memerlukan pasca-finishing apa pun sebelum perakitan.
Suhu leleh zona depan dijaga ketat pada 262°C sesuai rekomendasi. Kami mencoba 270°C selama minggu kedua dan segera mendapat keluhan sensori pada satu bagian dari 80 diuji; kami kembali ke 262°C dan tidak pernah melihatnya lagi.
Volume pesanan: 2 palet / bulan (2 MT) untuk lini juicer domestik. Tim engineering mereka kini mengkualifikasikan GBC30 pada braket motor blender komersial untuk pelanggan merek AS.
Panduan Pemilihan Produk — Perbandingan Kelas Polimer Kontak Makanan
PA6 GBC30 adalah salah satu dari empat senyawa struktural kontak makanan yang saat ini tersedia dari lini food-grade khusus Juhai Plastics. Gunakan tabel perbandingan di bawah untuk memilih kelas yang tepat untuk persyaratan simulan makanan, suhu, dan beban mekanis spesifik Anda. Engineer kami dapat menghasilkan memo perbandingan kelas khusus dengan performa bagian tersimulasi berdasarkan CAD 3D dan kondisi beban Anda dalam 48 jam atas permintaan.
| Parameter Pemilihan | PA6 GBC30 (halaman ini) | PP GF30 Food Grade | PA6 GBC20 (20% GF) | PA66 GBC30 (datang Q4 2026) |
|---|---|---|---|---|
| Kandungan Serat Kaca | 30% | 30% | 20% | 30% |
| Kuat Tarik (ISO 527) | 155 MPa | 95 MPa | 128 MPa | 175 MPa (proyeksi) |
| Modulus Lentur | 7.200 MPa | 4.200 MPa | 5.800 MPa | 8.100 MPa (proyeksi) |
| HDT @ 1,8 MPa | 192 °C | 152 °C | 178 °C | 248 °C (proyeksi) |
| Kontak makanan kontinu maks — Berair A/B/C | 100 °C | 80 °C | 100 °C | 121 °C dapat diretot (proyeksi) |
| Kontak makanan kontinu maks — Berlemak D1/D2 | 80 °C | 70 °C | 80 °C | 100 °C (proyeksi) |
| Kepatuhan FDA 21 CFR 177.1520 | ✓ Ya | ✓ Ya (21 CFR 177.1520) | ✓ Ya | ✓ Direncanakan |
| Kepatuhan EU 10/2011 | ✓ Ya (A/B/C) | ✓ Ya (A/B saja) | ✓ Ya (A/B/C) | ✓ Direncanakan (penuh A/B/C/D1/D2) |
| Perkiraan USD/kg (20' FCL) | $ 1,95 – 2,35 | $ 1,55 – 1,90 (~ 20% lebih murah) | $ 1,85 – 2,15 | $ 2,55 – 2,95 (~ 25% premium, proyeksi) |
| Kecocokan aplikasi terbaik | Pembuat kopi, konveyor, juicer — beban menengah, 100°C berair / 80°C makanan berlemak | Sisipan kemasan makanan kering, konveyor suhu rendah, tutup & seal — tanpa panas, tanpa lemak | Struktur beban lebih rendah di mana 155 MPa berlebihan; alir lebih baik, dinding lebih tipis | Peralatan makanan retortable komersial, bagian aman mesin pencuci piring, kontak makanan berlemak suhu tinggi |
| MOQ Natural | 1 MT | 1 MT | 1 MT | 2 MT (proyeksi) |
| MOQ Warna Makanan Hitam | 3 MT | 2 MT | 3 MT | 5 MT (proyeksi) |
Cara Mendapatkan Rekomendasi Kelas Tertulis untuk Bagian Anda
Sales engineer teknis Juhai dapat menghasilkan memo rekomendasi kelas gratis tanpa kewajiban dalam 48 jam jika Anda memberikan informasi di bawah. Memo akan mencakup kelas yang disarankan, perbandingan perkiraan biaya material per bagian, kondisi migrasi tervalidasi untuk matriks makanan persis Anda, dan ketersediaan sampel / konfirmasi MOQ.
Informasi yang Diperlukan untuk Rekomendasi Kelas
Gambar bagian atau file CAD 3D (STEP atau IGES lebih disukai) ATAU minimal foto dengan anotasi ketebalan dinding dan perkiraan berat shot.
Matriks kontak makanan: kontak langsung / kontak tidak langsung; jenis makanan (berair / asam / beralkohol / berlemak / kering); suhu dan durasi kontak (mis. mesin kopi 92°C / 30 mnt intermiten).
Pasar tujuan: FDA (USA) / EU 10/2011 / GB 4806 (China) / standar nasional lain. Kami menyesuaikan simulan dan format DoC sesuai.
Lingkungan beban mekanis: beban statis / dinamis, getaran, benturan, atau kondisi creep pada suhu operasi. Data FEA struktural adalah bonus.
Persyaratan warna: natural / hitam / warna custom + nomor RAL / Pantone perkiraan; sensitivitas MOQ (natural selalu 1T; hitam 3T untuk PA6 GBC30).
Perkiraan volume bulanan: untuk harga akurat (1 palet / tingkat uji coba; 5+ palet tingkat FCL; 20+ palet / tingkat harga kontrak).
Kirimkan hal di atas ke vip@nbjuhai.com dengan subjek "Grade Recommendation Request — [nama bagian Anda]" dan engineer kami akan membalas dalam 24 jam dengan draf pertama.